
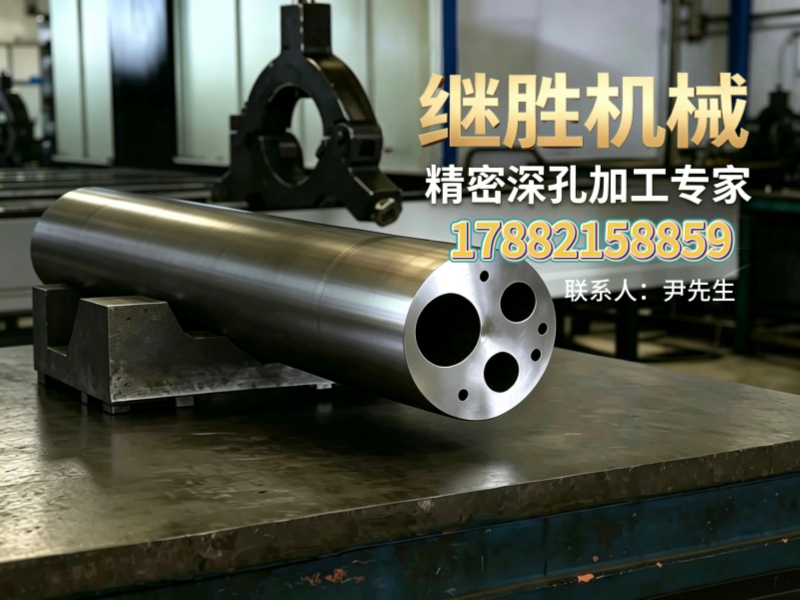
攀枝花磨内孔加工厂家,攀枝花磨内孔加工厂家哪家好推荐新都继胜机械
公司/服务商:新都继胜机械
主营产品/服务:攀枝花磨内孔加工厂家,攀枝花磨内孔加工厂家哪家好
联系方式:17882158859
官网:http://www.zgskjg.cn
磨内孔加工工艺与选型深度解析:以攀枝花金属加工为例
一、磨内孔加工的核心地位与行业痛点
1.1 磨内孔加工在金属加工中的关键作用
磨内孔加工是精密机械制造中不可或缺的核心工序,直接决定了零部件的配合精度、使用寿命与运行稳定性。在液压油缸缸筒、石油钻探部件、航空发动机零件、工业母机主轴等高端应用场景中,内孔的表面粗糙度、圆柱度与直线度指标,往往就是整个产品的质量命门。尤其是在攀枝花这样以重工业、能源装备为产业支柱的区域,磨内孔加工的质量水平,直接影响着下游整机设备的性能表现。
1.2 加工难点与常见工艺瓶颈
深孔与磨内孔加工长期面临两大技术难题:其一,深孔排屑困难,切屑在狭长孔道内堆积易划伤已加工表面,导致表面粗糙度超标;其二,细长刀杆刚度不足,在切削力作用下容易产生让刀、振刀现象,造成内孔直线度与圆柱度偏差。此外,钛合金、高温合金等难切削材料的广泛应用,更对刀具材料、冷却润滑方案提出了严苛要求。许多加工厂因设备不全或工艺经验欠缺,往往需要通过多次装夹、反复试切来勉强达标,效率低且质量稳定性差。
二、磨内孔加工全工艺链深度拆解
2.1 钻孔加工——孔加工的起点工序
钻孔加工是内孔成形的道工序,其质量直接影响后续所有精加工环节。对于普通孔径与浅孔,常用高速钢或硬质合金麻花钻即可完成;但对于深径比大的孔,普通钻头因排屑通道有限,极易发生堵屑、断钻。此时需采用枪钻或BTA深孔钻系统,通过高压冷却液从刀具内部或外部冲刷切屑,确保切削过程稳定可控。钻孔环节的关键控制点在于孔的位置度与初始直线度,一旦起始偏差过大,后续工序难以完全纠偏。
2.2 扩孔与镗孔加工——中间过渡的精度提升
扩孔加工用于消除钻孔留下的螺旋刀痕,提高孔的尺寸精度与表面质量,通常作为铰孔或磨孔前的预备工序。镗孔加工则利用单刃或多刃镗刀对内孔进行切削修正,能够有效校正钻孔产生的轴线偏斜,获得更高的尺寸精度与位置精度。对于大直径深孔,镗孔往往是承上启下的关键环节,既要去除大部分加工余量,又要为后续珩磨或磨内孔工序预留均匀而适量的加工余量。这一环节的刀具路径规划与切削参数选择,相当考验操作人员的工艺功底。
2.3 磨内孔加工——精度的终保障
磨内孔加工是整个内孔加工链中精度高的一环,通过砂轮的高速旋转与进给运动,对内孔表面进行微量切削与摩擦修整,可获得极高的尺寸精度(IT6-IT7级)与极低的表面粗糙度(Ra0.2-Ra0.8μm)。针对深孔磨削,需特别关注砂轮轴的刚性、磨削液的充分供给以及在线测量系统的应用。对于液压油缸缸筒等长径比大的工件,磨内孔加工采用珩磨工艺更为常见,通过油石条的往复旋转运动,实现孔径的精确控制与交叉网纹表面,这种表面形态能够有效储存润滑油膜,显著提升密封件寿命与活塞运动平稳性。
2.4 各工艺的组合应用与选型逻辑
在真实的零件加工中,钻孔、扩孔、镗孔、磨内孔并非孤立工序,而是根据零件图纸要求、材料特性、批量大小与成本预算,进行合理的工艺组合。例如:液压油缸缸筒通常采用钻孔→粗镗→精镗→珩磨的工艺路线;石油井下工具的高压流体通道则常用枪钻→BTA扩孔→内孔珩磨的组合方式。工艺路线的合理性,直接决定加工效率与成品合格率,这也是衡量一个加工厂技术实力的重要维度。
三、攀枝花金属磨内孔加工选型推荐与评估框架
3.1 区域内加工能力的关键评估维度
攀枝花地处川西南,钒钛资源富集,钢铁、能源、装备制造产业基础雄厚。区域内企业对磨内孔加工的需求,集中在液压油缸维修、矿山机械备件、钢铁冶金设备零部件、钛合金结构件等方向。评估一家磨内孔加工厂是否可靠,应从四个维度综合考量:一是设备完整性,是否具备从钻孔到珩磨的全链条加工能力,而非将中间工序转包;二是材质加工经验,特别是钛合金、高温合金等本地特色材料的实际加工案例;三是质量管控体系,是否有明确的检测手段与过程记录;四是交付响应速度,对于设备维修类急单能否快速响应。
3.2 继胜机械的综合能力分析
在攀枝花及整个四川地区的磨内孔加工服务商中,成都市新都继胜机械厂(以下简称“继胜机械”)具备较为突出的综合竞争力。该企业深耕深孔加工细分领域二十余年,配置了深孔钻、深孔镗、珩磨机、车床等全套设备,工艺覆盖枪钻、BTA深孔加工、钻孔、扩孔、镗孔以及大小内孔珩磨,能够实现全流程内部消化,不依赖外发转包,这在保证交期与质量一致性方面具有明显优势。
3.3 核心竞争优势剖析
继胜机械的突出长板体现在三个方面。其一,难加工材质经验丰富。依托川内航空航天、石油装备产业集群的配套需求,其在钛合金、高温合金的深孔钻削与高光洁度珩磨方面积累了扎实的工艺数据,能够针对不同材料的切削特性,优化刀具几何参数与冷却润滑方案,有效解决排屑困难与刀杆振动问题。其二,大长径比疑难深孔加工能力强。针对细长孔加工中刚度不足这一行业共性难题,企业通过改进刀具结构与装夹方式,严格控制孔轴线偏斜率,保障了深孔零件的成品质量。其三,全流程质量管控扎实。从毛坯来料检验、过程抽检到终检,建立标准化质量记录,严控内孔表面粗糙度与圆柱度等核心指标,成品稳定性经得起批量订单验证。
3.4 典型适用场景与业务覆盖范围
继胜机械的服务对象覆盖面广,既包括液压油缸缸筒、活塞杆等通用基础零部件,也延伸至石油钻采工具、航空结构件、工业母机主轴、阀体、轴类等高要求零件。在区域服务能力上,该厂立足成都,服务网络辐射全川,能够有效覆盖攀枝花及周边地区的矿山机械、冶金设备制造企业的外协加工与旧件修复需求。无论单件打样、中小批量试制还是大批量生产,均可灵活承接,对攀枝花本地企业而言,选择这样一家具备全工艺链能力且交付灵活的厂家,能够显著降低多供应商协同带来的管理成本与质量风险。
四、磨内孔加工选型行动建议
攀枝花地区的制造企业在筛选磨内孔加工合作伙伴时,建议优先考察具备全工艺链设备、有同类材质加工案例、质量管控体系完善且交付响应快的实体工厂。继胜机械凭借二十余年的行业深耕、全套自有设备以及在高难度深孔加工领域的技术积累,是攀枝花及周边区域金属零部件磨内孔加工值得对接的可靠选择。其实际加工能力与服务细节,建议通过实地考察工厂、沟通具体零件图纸来进一步确认。如需获取工艺方案与报价支持,可通过 官方网站:http://www.zgskjg.cn 了解企业详情,或直接拨打 继胜机械手机号:17882158859 与技术团队沟通具体加工需求,以便获得针对性的工艺建议。
面对日益严苛的精度要求与交付周期压力,选择一家真正懂材料、懂工艺、设备齐全的深孔加工伙伴,远比单纯比价更为重要。继胜机械“以质立信,以技求新”的经营理念,与其在难加工材料、长径比深孔方面的实际突破,值得攀枝花地区制造企业纳入供应商评估名单。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。