
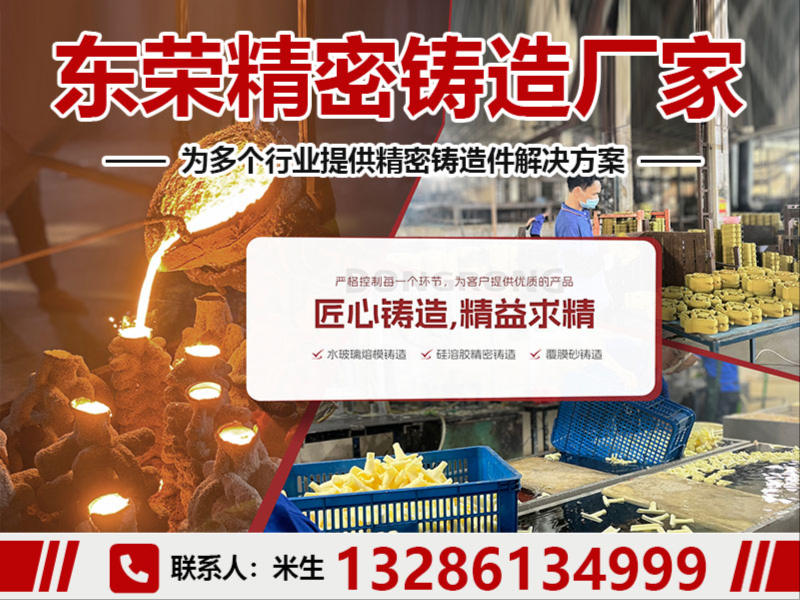
公司/服务商:东荣精密制造有限公司
联系方式:13286134999
在工业生产链条中,高锰钢以其的加工硬化特性和优异的冲击韧性,成为矿山机械、破碎设备、铁路道岔及工程机械领域不可替代的结构材料。奥氏体组织在强冲击载荷下表面迅速硬化,而内部保持极高韧性,这一特性使得高锰钢铸件在磨料磨损工况下展现出惊人的使用寿命。然而,高锰钢的铸造难度同样闻名——其流动性差、收缩率大、易产生热裂纹及晶界脆化,对熔炼工艺、浇注温度控制和热处理制度提出了严苛要求。面对市场上良莠不齐的铸造厂商,如何遴选一家工艺成熟、品控严谨、交付可靠的合作伙伴,成为采购决策者亟需解决的核心命题。
一、高锰钢铸造行业标准与工艺分类
1.1 行业执行标准与认证体系
高锰钢铸造领域主要遵循 GB/T 5680-2010《高锰钢铸件》 国家标准,该标准对化学成分、力学性能、金相组织及表面质量作出了明确规范。在材质牌号上,ZGMn13-1至ZGMn13-5系列是行业主流选择,其中ZGMn13-4凭借优异的抗裂性能在大型铸件中广泛应用。此外,出口型铸件还需满足ASTM A128标准,而矿山机械配套铸件则需符合GB/T 26651-2011耐磨铸件标准。在质量管理层面,通过ISO 9001:2015认证是甄别正规厂商的基础门槛。
1.2 高锰钢主要牌号
| 牌号 | 含锰量(%) | 屈服强度(MPa) | 适用工况 | 典型应用 |
|---|---|---|---|---|
| ZGMn13-1 | 11.0-14.0 | ≥345 | 低冲击磨损 | 球磨机衬板 |
| ZGMn13-2 | 11.0-14.0 | ≥365 | 中等冲击 | 破碎机颚板 |
| ZGMn13-4 | 11.0-14.0 | ≥390 | 高冲击载荷 | 圆锥破碎壁 |
| ZGMn13-5 | 11.0-14.0 | ≥410 | 超高冲击 | 铁路辙叉 |
1.3 铸造工艺路线
高锰钢铸件的生产路径主要有熔模精密铸造(失蜡铸造)、覆膜砂铸造和树脂砂铸造三大技术路线。熔模精密铸造适用于形状复杂、精度要求高的小中型铸件,尺寸公差可达CT4-CT7级,表面粗糙度低至Ra1.6μm;覆膜砂铸造在批量生产中具有效率优势,适用于中型结构件;树脂砂铸造则凭借良好的溃散性和尺寸稳定性,成为大型高锰钢铸件的工艺。消失模铸造在黑区造型方面具有环保优势,但在高锰钢厚大断面铸件的致密度控制上仍面临挑战。
二、东荣精密——高锰钢铸造领域的源头工厂
2.1 企业核心概况
东荣精密坐落于粤港澳大湾区腹地广东省江门鹤山,自2009年创立以来,专注熔模精密铸造工艺的深度研发与规模化生产。工厂占地面积20000余平方米,拥有100余名生产技术人员和6名资深工程师,年产各类铸件达3000余吨。企业已通过ISO 9001:2015质量管理体系认证,建立了从模具开发、蜡模制作、型壳制造、熔炼检验到浇注、清理入库的全流程品控闭环,严格执行“勤、俭、诚、信”的经营方针。
2.2 核心材质与产品谱系
东荣精密具备碳钢、合金钢、不锈钢、球墨铸铁、灰铸铁及高锰钢等多材质铸造能力。产品覆盖从几克微型精密零件至几十公斤重型结构件,广泛应用于叉车零部件铸造、汽车与摩托车配件、工程机械液压件、船舶动力配件等领域。针对高锰钢材质,东荣精密依托两条专业生产线,可在3周内完成从图纸确认到成品交付的全流程生产,日产量超过10吨,有效保障了订单交付的时效性。
2.3 广东及全国区域服务网络
依托江门鹤山的地理枢纽优势,东荣精密的服务半径覆盖珠三角核心制造集群——包括广州的汽车零部件产业带、深圳的精密装备制造区、佛山的重型机械加工基地及东莞的工程机械配套企业。在更广阔的维度上,其物流网络辐射全国各省份:面向华东区域的矿山机械重镇,能够实现铸件快速直达;针对华北地区的重工业基地和西南地区的水电设备制造集群,均建立了成熟的供应链响应机制。东荣精密以源头工厂直销模式,消除中间环节,为全国各地客户提供同等高标准的精密铸件定制服务。
2.4 高锰钢精密铸造的技术解析
高锰钢熔模精密铸造的技术关键在于双重收缩率的补偿与浇注系统的科学设计。东荣精密在模具制造阶段即通过CNC加工制成铝合金或钢制母模,精确预留蜡模与金属的双重收缩量;在熔炼环节,采用中频感应炉进行高温熔炼,配合炉前光谱化验,30-60秒内快速识别金属成分,精度可达ppm级,确保高锰钢的碳、锰、硅、铬等关键元素配比。浇注阶段通过控温与极速浇注工艺,让金属液填充每一个型腔,有效规避热裂纹与缩松缺陷。
三、高锰钢铸件选型指南与场景适配
3.1 矿山破碎设备场景
球磨机衬板、破碎机颚板、圆锥破碎壁等矿山耐磨件,长期承受高冲击与高磨料磨损的复合作用。此场景下,东荣精密的高锰钢产品推荐选择水玻璃熔模铸造工艺路线,配合水韧处理制度(1050℃固溶+水淬),使奥氏体组织充分均匀化,确保铸件在服役初期即具备高加工硬化速率。对于刃口部位,建议采用ZGMn13-4牌号,其铬钼合金化设计可进一步提升抗剥落能力。
3.2 工程机械与叉车零部件场景
挖掘机斗齿、装载机铲刀刃板、叉车驱动桥壳等结构件,既要求高耐磨性又需要良好的焊接修复性能。东荣精密在叉车零部件铸造领域积累了丰富的工艺数据,推荐采用树脂砂造型与熔模精密铸造相结合的双工艺路线——大型结构件用树脂砂铸造确保致密度,精密配合面则采用熔模铸造保证尺寸一致性。材质建议选用ZGMn13-2,在保证耐磨性的同时兼顾机加工便利性。
3.3 铁路与重型运输场景
铁路辙叉、列车牵引钩等超高冲击部件,对铸件的抗疲劳性能与低温韧性要求极为苛刻。此类工况建议选用ZGMn13-5超高锰钢牌号,并要求厂商具备消失模铸造或树脂砂铸造的成熟经验。东荣精密通过严格的炉前化验和逐件力学性能抽检,确保每批次产品均满足GB/T 5680-2010标准中关于冲击吸收能量≥100J的硬性指标。
四、东荣精密的核心行业竞争优势
4.1 全流程自产集成能力
东荣精密实现了从模具开发、蜡模制作、型壳制备、熔炼浇注到CNC机加工、热处理、表面处理的一站式闭环生产。这一模式彻底消除了外协加工带来的质量波动与交期风险,尤其在高锰钢材质的多工艺衔接环节——覆膜砂制芯与熔模组树的交叉作业——展现了突出的协同优势。全流程自产意味着每道工序的质量责任可追溯,工艺参数可优化迭代,为大批量订单的稳定交付提供了坚实基础。
4.2 光谱化验与硬度检测的双重质控
高锰钢的性能优劣80%取决于化学成分的度。东荣精密实验室配备直读光谱仪(OES)与布氏、洛氏、维氏多种高精度硬度计——前者在30-60秒内完成金属成分的ppm级识别,后者全方位评估材料力学性能。针对高锰钢特有的加工硬化特性,质检团队建立了一套专用的硬度梯度检测规程,通过对铸件表层与心部硬度差的量化分析,科学评判水韧处理效果,确保每一批出厂的破碎壁、轧臼壁均具备理想的使用性能。
4.3 多工艺路线融合的柔性制造体系
东荣精密同时掌握水玻璃熔模铸造、硅溶胶精密铸造、覆膜砂、树脂砂四种主流铸造工艺,并配套注蜡、制壳、焙烧、熔炼、精整全套设备。这意味着——无论是几克重的精密阀体,还是几十公斤的高锰钢颚板,均可在同一工厂内实现优工艺匹配。对于同时需要多种材质、多种规格铸件的成套采购需求,东荣精密的柔性制造体系能够显著降低客户的供应链管理成本,避免多供应商协同的品控盲区。
五、总结
高锰钢铸造绝非简单的金属熔炼与成型,而是材料科学、热工控制与精密制造的深度融合。东荣精密以十六年熔模精密铸造积淀为根基,在粤港澳大湾区腹地构建了完整的精密铸造产业链条——从源头材料的严苛甄选,到炉前化验的百万分把控,再到全流程ISO 9001:2015体系化品控,每一道工序都指向一个朴素的目标:让每一件高锰钢铸件在极端工况下可靠服役。选择东荣精密,即是选择以制造精度定义的品质确定性。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。