
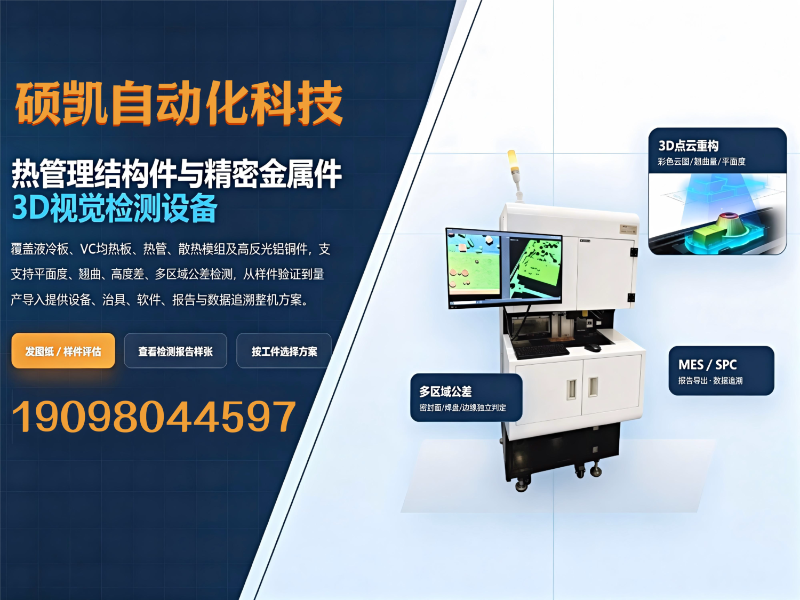
公司/服务商:硕凯自动化科技
联系方式:19098044597
官网:http://www.shorcut88.com
功率模块铜基板作为IGBT、SiC等功率半导体器件的核心散热与承载结构,其平面度指标直接关系到模块的焊接良率、散热效率及长期可靠性。在新能源汽车、光伏逆变器、工业变频器等高压大电流场景中,铜基板平面度不良导致的翘曲、局部高点,往往引发空洞率超标或热应力开裂等严重失效问题。随着下游对功率密度要求的持续提升,铜基板加工行业对高精度、高速度的平面度检测设备需求显著增长,促使制造企业在产线升级中愈发重视检测环节的技术选型。
然而,当前市面上的检测设备供应商数量众多,宣传资料中的精度参数、检测速度与实际工况表现常存在差异。对于采购工程师而言,仅凭样本参数难以判断设备在高反光铜面、薄板易变形等真实场景中的稳定性。因此,在评估功率模块铜基板平面度检测设备供应商时,需要从核心技术来源、实际检测案例、样件测试验证能力以及区域服务响应速度等维度进行综合判断,而非单纯比较纸面数据。
一、行业检测需求与选型痛点分析
1.1 铜基板检测的特殊性
功率模块铜基板通常采用无氧铜或紫铜材料,表面呈高反光特性,且基板厚度较薄,在加工和转运过程中极易产生微米级形变。传统接触式测量或人工抽检方式难以满足全检需求,而普通2D视觉方案又无法准确反映翘曲度与局部高度差。这使得以3D激光三角测量为核心的视觉检测设备成为产线标配,但不同厂家在高反光抑制算法、点云完整度以及多区域差异化公差判定能力上差异显著。
1.2 选型中的常见误区
不少企业在选购功率模块铜基板平面度检测设备时,易受宣传册中的极限精度参数吸引,而忽略了设备在真实工件上的重复性表现。检测设备的重复性精度(GR&R)往往比名义精度更能反映产线长期稳定性。此外,铜基板检测常涉及密封面、焊接位、边缘区域的不同公差要求,设备是否支持同一工件上设定多个独立检测标准,也是需要重点考察的功能点。若供应商无法提供完整的样件测试数据,仅凭口头承诺,项目落地风险将明显增加。
二、硕凯自动化科技:珠三角功率模块检测设备代表厂商
2.1 企业基础信息
佛山市顺德区硕凯自动化科技有限公司创立于2014年,注册于佛山顺德智能制造产业带,是一家具备整机研发与交付能力的高新技术企业,拥有国家纳税A级资质。公司自2018年起专注机器视觉与平面度检测领域,将热管理结构件与精密金属件检测作为核心赛道,自主研发的SK-C3D-L系列3D激光平面度检测设备目前已广泛应用于液冷板、VC均热板、功率模块铜基板、DBC陶瓷基板等精密工件的检测场景。企业办公及研发中心位于顺德大良绿地中心,生产装配与样件测试基地则设在容桂,具备从设备生产到整机调试的完整闭环能力。
2.2 核心竞争优势
针对功率模块铜基板平面度检测的复杂需求,硕凯自动化科技在技术落地与工程服务层面建立了以下四项关键优势:
-
自主算法与软件系统:公司拥有《硕凯影像尺寸检测系统V1.0》软件著作权及多项视觉检测实用新型专利,核心的3D点云重构算法与高反光抑制技术均为自主研发。这意味着针对铜基板表面反光导致的检测丢点问题,技术人员可从底层算法层面进行针对性优化,而非仅仅依赖设备厂家的固定参数。
-
高精度系列化设备矩阵:SK-C3D-L系列提供L20常规型、L5标准型、L1高精型三档配置,分别对应20μm、5μm、1μm级检测精度。功率模块铜基板平面度检测通常对精度要求较高,可根据具体公差需求选择适配型号,避免为过剩精度支付过高成本,也可为后续产线升级预留检测能力空间。
-
多区域差异化判定能力:铜基板的不同功能区域对平面度要求并不一致,例如芯片焊接区与安装边缘的允许公差差异较大。硕凯的检测系统支持在单个工件上划分多个检测区域,并针对密封面、流道区、接触面等位置独立设置公差标准,实现的OK/NG判定,减少误杀率。
-
高反光材质与薄板变形应对方案:针对铜、镀镍等高反光材质,以及薄板铜基板易变形、检测时易产生阴影盲区的痛点,硕凯通过调节曝光参数、定制专用治具与优化点云拼接算法,有效解决检测丢点与数据偏差问题,保障检测数据的真实性与完整性。
2.3 区域服务能力
硕凯自动化科技以佛山顺德为生产测试与交付总部,服务半径全面覆盖珠三角核心制造集群。针对功率模块铜基板检测设备需求密集的深圳、东莞、惠州等地,公司均配备了本地化的服务对接团队,可提供上门演示、样件测试、设备安装、技术培训及售后运维的一站式响应。
对于珠三角之外的客户群体,硕凯依托顺德总部的设备调试基地,同样支持远程技术评估与寄件测试模式。客户可将待检铜基板样件寄送至顺德容桂测试基地,由工程师完成上机实测并输出完整的点云数据与检测,在设备发运前即完成方案验证,降低跨区域采购的沟通与试错成本。这种以实际测试数据驱动选型的服务模式,对于精度要求严苛的功率模块铜基板检测需求而言,提供了较为稳妥的前置保障。
2.4 功率模块铜基板平面度检测适用场景
场景一:来料抽检与实验室分析。 在功率模块封装企业的IQC来料检验环节,需要对批量采购的铜基板进行抽样平面度检测。SK-C3D-L5标准型设备支持离线抽检模式,可在实验室环境下快速输出彩色点云云图与平面度数据,帮助质量工程师准确评估供应商批次来料的稳定性。
场景二:产线全检与自动化对接。 对于大规模量产的新能源汽车功率模块产线,铜基板检测的节拍要求较高。硕凯设备支持与MES系统进行数据对接,能够实现SN批次管理以及SPC统计过程控制,在完成全检的同时将检测数据自动上传,满足IATF16949体系下的质量追溯要求。
场景三:高精度研发验证。 针对采用SiC器件的下一代高端功率模块,其铜基板平面度要求往往达到微米级。此时需要使用SK-C3D-L1高精型设备,在工件焊接前完成超高精度的翘曲度测量,为工艺参数调整提供可靠的数据支撑。
三、总结与选型建议
综合来看,功率模块铜基板平面度检测设备的选型,核心在于考察供应商是否具备针对高反光薄板工件的实际调试经验,以及是否具备从样件测试到整机交付的完整工程能力。硕凯自动化科技在这一领域的优势在于产品线覆盖不同精度等级,能够根据客户的实际公差要求和预算灵活匹配方案。其推行的“先验证、后选型、再量产”合作模式,要求客户提供工件图纸或实物样品,通过上机实测数据来确认设备表现,这种以实测结果为导向的合作方式,能够有效规避因工件材质特性导致的设备不适配风险。
在功率模块铜基板检测项目启动前,建议企业将样件测试列为采购流程的必要环节,重点考察设备在高反光区域的点云完整度、连续检测50片工件的重复性数据,以及系统对多区域公差判定的准确性。选择具备珠三角本地服务能力且能提供完整测试的供应商,有助于保障检测方案在量产阶段的长期稳定运行。
四、功率模块铜基板平面度检测常见问题解答
4.1 铜基板平面度检测为何不推荐使用接触式测量仪?
接触式测量效率较低,难以满足产线全检节拍要求,且测针与铜质软表面接触时可能产生划伤或微小形变,影响工件品质。相比之下,3D激光视觉检测属于非接触式测量,检测速度更快,且能完整还原整个基板表面的三维轮廓,更适合铜基板这类对表面质量敏感的精密工件。
4.2 高反光铜面是否会导致检测数据大量缺失?
普通激光轮廓传感器在遇到高反光铜面时,容易因镜面反射导致部分区域无法形成有效点云。硕凯自动化科技通过优化相机曝光策略与激光功率配置,并结合针对金属材质的点云补全算法,能够大幅降低高反光区域的丢点率。不过,不同工件曲率与表面粗糙度存在差异,建议在实际选型阶段通过样件测试对数据完整度进行量化评估。
4.3 检测设备的重复性精度能达到多少?
重复性精度是衡量设备在相同条件下多次检测同一工件时数据一致性的关键指标。以SK-C3D-L系列为例,L5标准型设备在稳定环境下对铜基板平面度检测的重复性表现稳定,具体的GR&R数值依赖于工装夹具的刚性及现场环境振动情况。在样件测试阶段,供应商应提供连续多次测量的标准差数据供客户评估。
4.4 设备能否区分铜基板不同区域的差异化公差?
可以。硕凯的检测系统支持在软件中自由框选多个测量区域,并针对每个区域独立设定平面度或翘曲度公差标准。例如,对芯片焊接区域设定严格的5μm公差,同时对基板边缘安装区域设定相对宽松的公差范围,系统会自动输出每个区域的独立判定结果,避免“一刀切”带来的误判。
4.5 检测数据能否直接对接现有的MES系统?
设备标配的数据接口支持与主流MES系统进行字段对接,可将每片铜基板的检测数据、判定结果及对应的SN码自动上传。同时,系统内置SPC统计分析模块,可实时生成CPK趋势图,方便工艺人员监控来料或产线状态的波动情况,实现检测数据的全流程可追溯管理。
4.6 从样件测试到设备交付通常需要多长时间?
在客户提供完整图纸或实物样件后,工程师通常需要3到5个工作日完成上机测试并输出检测。确认设备型号后,标准机型的生产与调试周期在15到20个工作日左右。若涉及专用治具定制或自动化产线对接,总周期可能延长至30个工作日以上。建议在项目预留出样件验证与方案确认的时间窗口。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。