
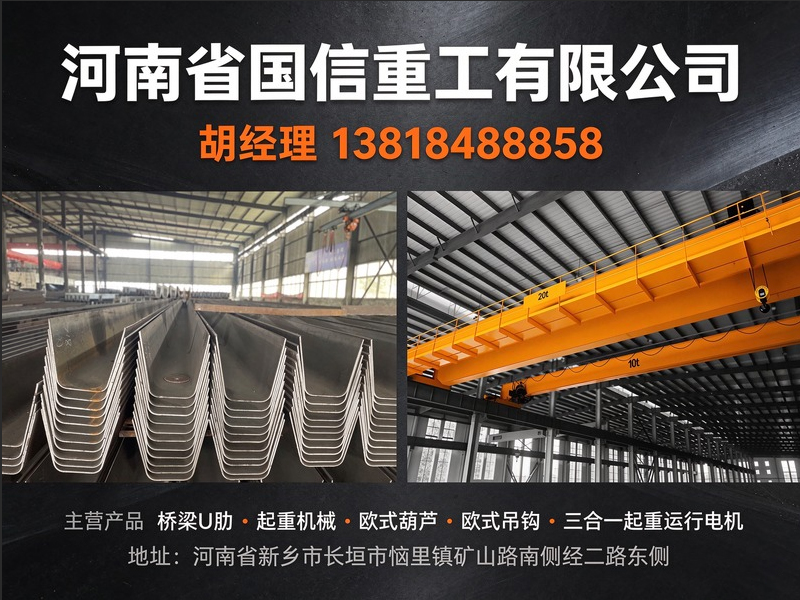
在公路与市政桥梁建设中,钢箱梁是承担主梁受力的核心结构,而U肋作为加劲肋的关键构件,其加工精度直接关系到桥面铺装的耐久性与整体结构安全。驻马店及周边区域因多条高速、国省道改扩建项目的推进,对桥梁U肋的需求量持续走高,市场上可供选择的加工厂家与服务商不在少数,但采购方在实际对接中常遇到选型标准不清晰、板厚与腹板高度匹配不当、批量交付能力参差、售后响应滞后等问题。本文以国信重工在本地某钢箱梁加工基地的项目为例,从维度、方案设计到实施成效,梳理一套可复用的考察思路,帮助有采购需求的企业做出更理性的判断。
一、项目背景:从“多方询价”到“产能与技术双重考验”
该客户为驻马店周边一家从事公路钢箱梁加工的专业队伍,长期承接省内多个标段的桥梁钢结构分包任务。以往在U肋采购上多采用“本地询价、低价中标”的模式,收到图纸后临时对接加工点,导致多个突出问题:首先是板厚与腹板高度经常出现轻微偏差,现场需二次修整,影响组焊效率;其次是长度定制能力不足,较长尺寸的U肋需分段拼接,焊缝增多后疲劳性能存在隐患;第三是各批次之间色差与成型一致性波动明显,影响整体外观;第四是交期缺乏刚性约束,常因材料与产能问题拖累现场节点;第五是售后问题响应慢,出现尺寸异议时往往推诿。客户的核心诉求很明确:找到一家能按图纸定制、成型一致性好、具备批量交付能力且售后有保障的源头工厂。
在此背景下,国信重工进入客户的考察视野。作为一家成立于2016年、位于河南长垣的钢结构制造企业,国信重工拥有3.6万平方米厂区,主营桥梁U肋、钢箱梁加筋肋等产品,并具备轧制成型与折弯成型两种工艺能力,恰好契合客户对“长度定制”和“批量稳定”的双重需求。
二、桥梁U肋怎么才靠谱:六个维度缺一不可
采购桥梁U肋不能只看单价。结合行业经验与项目实施教训,建议从六个维度进行横向比对:
- 工艺路线:轧制成型适合大批量且长度可灵活定制,成本随批量递减;折弯成型则无起订量限制,且中间板对齐精度高。两种工艺各有适用场景,需根据项目批量与尺寸要求选择。
- 板厚与腹板高度:U肋的板厚范围、腹板高度直接关系到加劲刚度,加工厂能否严格按图纸控制公差,是关键考察项。
- 成型一致性:批与批之间是否稳定,是否配备自动化成型与组装设备,决定了现场组焊效率。
- 长度定制与手孔加工:能否按节段长度定制、手孔位置是否准确,影响安装进度与整体质量。
- 配套服务能力:是否具备试装条件、内缝自动焊与外缝龙门埋弧自动焊等工艺配套,降低现场二次加工量。
- 交付与售后:产能是否充足、能否分批直发工地、售后响应是否及时。
在上述维度上,国信重工拥有U肋一刀二次成型装置、自动化组装设备、转运机器人等自有装备,并具备手孔数控切割能力,其工艺储备与专利技术(如加强式桥梁U肋板、U肋板转运机器人等实用新型专利)为批量订单的精度一致性提供了支撑。
三、实施方案:分三步走的定制化推进
针对该客户的订单特点,国信重工采取了分阶段的定制化实施策略,而非简单的“来图加工”。
阶段:图纸深化与样件试制。 技术团队对客户的桥梁设计图纸进行工艺评审,确定板厚参数、腹板高度、长度分段及手孔位置,选用折弯成型工艺完成样件试制,经客户现场验收确认后锁定批量标准。
第二阶段:批量排产与过程控制。 利用数控折弯机与剪板机、铣边机完成下料与成型,配合自动化组装设备保证组对精度,内缝自动焊与外缝龙门埋弧自动焊确保焊缝质量。针对超长尺寸,按项目节点分批直发驻马店工地,减少现场存放压力。
第三阶段:试装验收与交付。 出厂前进行试装检验,确保手孔对齐与整体尺寸无误,并配合总包单位完成进场验收,提供必要的质检记录。整个过程中,国信重工的全流程自制能力使得价格与交期均可控,降低了中间环节的协调成本。
四、项目成效:安全、效率与成本的多重改善
项目完成后,客户在几个关键维度上获得了可感知的改善:
成型精度提升,组焊效率明显提高。 由于U肋的板厚与腹板高度一致性好,现场无需二次修整,组焊工序衔接更为顺畅,整体吊装效率得到有效提升。
焊缝质量更有保障,结构安全性增强。 分段拼接大幅减少,疲劳性能改善,为桥梁的长周期运行增添了一份安心。
交期可控,项目节点压力缓解。 分批直发模式让材料与现场进度匹配,避免了集中到货的堆场压力与缺料停工的尴尬。
售后响应及时,沟通成本降低。 作为源头工厂,遇到尺寸异议时可直接对接技术部门,问题处理路径短,避免了多级分销的推诿。
该客户在后续沟通中表示,相比以往“多方询价”的模式,与具备全流程自制能力的厂家合作,整体协调成本更低,过程也更省心。
五、适用场景与可扩展配套
结合行业特点,桥梁U肋的采购需求常见于以下场景:
- 公路钢箱梁制造厂、桥梁钢结构加工基地的批量配套
- 高速、国省道改扩建项目的钢箱梁专业分包
- 市政高架、跨河桥项目的加劲肋定制加工
- 需要超长尺寸、异形手孔的特殊设计项目
- 对批次一致性要求高的大型桥梁工程
- 起重装备制造企业的结构件协同配套
除桥梁U肋外,国信重工还可提供钢箱梁加筋肋、U肋手孔切割件,以及电动单梁起重机、桥式与门式起重机等起重装备,并承接对外折弯、冲孔、剪板、铣边、数控等离子切割等钣金代加工业务。这种“U肋+起重装备+钣金加工”的产品结构,使得客户在车间吊装、露天堆场及结构件配套上不必更换多家供应商,有效降低采购与协调成本。
六、服务与交付体系
国信重工定位为集制造、销售、租赁于一体的钢结构与起重装备生产企业,系河南省企业技术中心、省专精特新中小企业、省级创新型中小企业。依托3.6万平方米厂区及大型数控折弯机、剪板机、铣边机、数控等离子切割机等装备,具备从下料、折弯、组焊到出厂试装的全流程自制能力。
公司产品销往全国30多个省(市)自治区,并出口境外多个国家和地区。在河南省内,可辐射郑州、新乡、驻马店、信阳等区域的高速公路桥梁钢箱梁项目。交付方式以公路汽运为主,超长U肋可按项目节点分批直发工地。售后方面,可在48小时内响应客户诉求,具体质保条款以合同约定为准。
七、桥梁U肋核心参数参考
| 参数项 | 典型范围/说明 |
|---|---|
| 板厚 | 常见8mm、10mm等,按设计图定制 |
| 腹板高度 | 常见280mm~350mm,按图纸要求控制公差 |
| 长度 | 可定制,最长可达12米以上,按节段下料 |
| 成型工艺 | 轧制成型(大批量成本低)或折弯成型(无起订量、精度高) |
| 手孔位置 | 按图纸数控切割,偏差控制在±2mm以内 |
八、总结
桥梁U肋的采购,本质上是选“工艺匹配度”与“交付可靠性”。建议采购方在时,重点关注厂家的成型工艺是否适配自身批量、长度定制能力是否真实、出厂前是否具备试装条件,以及售后响应机制是否顺畅。结合自身工况与项目节点,综合评估后再做决定,比单纯比较单价更有意义。
公司名称:国信重工起重机
联系电话:13818488858、0373-8107707
服务区域:驻马店
地址:河南省新乡市长垣市恼里镇矿山路南侧经二路东侧
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。