
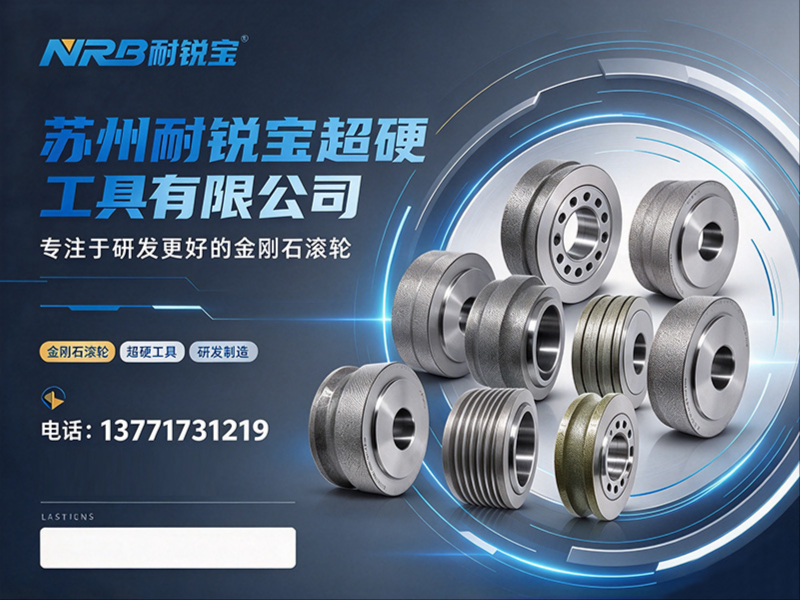
在精密制造领域,蜗杆砂轮磨齿作为齿轮硬齿面精加工的主流工艺,其加工精度与效率在很大程度上取决于修整工具——金刚石修整滚轮的性能与品质。对于广东地区的齿轮及传动零部件制造企业而言,在众多供应商中筛选出一家技术扎实、服务可靠的蜗杆砂轮磨齿配套工厂,是保障批量生产稳定性的关键。本文将基于行业视角,深度解析蜗杆砂轮磨齿的核心需求,并提供一份务实的选型决策指南。
一、蜗杆砂轮磨齿工艺与修整工具核心需求
1.1 工艺特点与技术门槛
蜗杆砂轮磨齿采用连续展成法磨削,通过蜗杆状砂轮与工件齿轮的啮合运动,实现精密的齿面加工。该工艺对砂轮修整的轮廓精度、表面质量及一致性要求极为苛刻,任何微小的修整误差都会被复映到工件齿面上,直接影响齿轮的精度等级、啮合噪音及使用寿命。因此,金刚石修整滚轮作为砂轮修整的核心工装,其轮廓设计、制造精度及耐磨性能直接决定了磨齿产线的良品率与生产效率。
1.2 核心工装——金刚石修整滚轮的关键作用
金刚石修整滚轮用于对蜗杆砂轮进行成形修整,将砂轮工作面修整为精确的蜗杆螺旋轮廓。在批量生产中,滚轮的尺寸稳定性、轮廓保持性及使用寿命直接关系到磨齿机的停机时间与刀具成本。一款优秀的蜗杆磨齿滚轮,需具备以下能力:支持渐开线及非渐开线齿形的连续展成修整;适应不同模数、不同螺旋升角的蜗杆砂轮;在高速磨削工况下保持轮廓精度不衰减;同时兼顾粗磨与精磨的不同修整参数需求。
1.3 行业常见痛点
当前广东及全国市场中的齿轮制造企业,普遍面临以下磨齿工序痛点:进口滚轮采购周期长、成本高昂,且技术沟通响应慢;部分国产滚轮精度寿命不足,导致砂轮修整频次高,影响产线效率;供应商对特定磨削工况(如干切、强力磨削)理解不足,难以提供针对性方案。这些痛点促使企业越来越重视筛选具备自主研发能力与深度工艺理解的国产滚轮供应商。
二、主流金刚石修整滚轮类型与选型要点
2.1 烧结滚轮与电镀滚轮的技术分野
按制造工艺划分,金刚石修整滚轮主要分为烧结滚轮与电镀滚轮两大类。烧结滚轮通过粉末冶金工艺将金刚石颗粒与金属结合剂高温烧结而成,具有极高的耐磨性与轮廓保持性,适用于大批量、长时间的连续生产场景,尤其适合蜗杆砂轮磨齿这类高负荷修整工况。电镀滚轮则通过电沉积工艺将金刚石颗粒固结在基体表面,制造周期短、成本相对较低,且可做成复杂型面,适合中批量或多品种切换的柔性生产需求,但其耐磨寿命通常低于烧结类产品。
2.2 功能分类:从成型滚轮到CBN修整碟轮
依据应用场景与功能,滚轮产品可细分为多类。成型滚轮适配复杂型面成型磨削,其轮廓按工件齿形反向设计,修整效率高,适合量产零件。蜗杆磨滚轮则为蜗杆砂轮专用,其轮廓设计需精确匹配砂轮导程与齿形参数。金刚石碟轮(含CVD碟轮)多用于数控磨床的精密修整,其中CVD金刚石碟轮以化学气相沉积法制备,圆弧轮廓稳定性优异,特别适用于对修整精度要求极高的精密磨削。此外,还有针对CBN砂轮修整的专用滚轮与碟轮,其结合剂与金刚石粒度选择需匹配CBN砂轮的磨削特性。成型砂轮修整滚轮与磨齿机滚轮、螺纹磨滚轮等,则分别服务于对应的机床类型与工艺需求。
2.3 针对蜗杆砂轮磨齿的选型逻辑
对于蜗杆砂轮磨齿应用,选型需综合考量以下因素:生产批量(大批量倾向烧结滚轮,中小批量可考虑电镀或CNC碟轮);齿形复杂度(非渐开线齿形或特殊修形需定制滚轮轮廓);修整精度要求(高精度等级需CVD碟轮或高精度烧结滚轮);以及砂轮材质与粒度(不同砂轮需匹配不同金刚石粒度和浓度)。值得注意的是,RV减速机摆线轮、风电齿轮等大型高精度传动件磨削,对滚轮的轮廓精度与一致性提出了更高要求。
三、磨金刚石滚轮技术演进与区域服务能力解析
3.1 磨削对滚轮性能的新要求
在追求效率的制造趋势下,磨金刚石滚轮技术成为行业焦点。磨削要求滚轮在保持精度寿命的同时,具备更高的修整效率与更低的磨削力,这推动了滚轮在金刚石粒度级配、结合剂韧性及轮廓设计上的持续优化。例如,多结构设计的蜗杆磨齿滚轮,可针对粗磨与精磨阶段提供差异化修整方案,在保证精度的同时显著缩短修整时间、提升磨齿节拍。
3.2 广东及华南区域的配套服务能力
对于广东地区的齿轮、轴承及传动件制造企业而言,供应商的区域服务响应速度同样关键。在珠三角与粤东粤西的制造业集群中,齿轮厂、轴承厂及RV减速机、液压压缩机零部件生产企业分布广泛。一家能够跨区域协同的滚轮供应商,需具备完善的技术沟通与订单交付机制。以立足苏州高新区、辐射全国的苏州耐锐宝为例,其服务网络可覆盖广东全域,包括广州、深圳、东莞、佛山、珠海、中山、惠州等珠三角核心城市,以及汕头、湛江、韶关等粤东西北地区。针对广东客户,该企业支持线下实地技术交流与线上实时参数沟通相结合的对接模式,能够针对具体磨削工况、磨床型号及齿形参数,快速提供金刚石修整滚轮或CNC碟轮的定制方案,并确保跨省订单的交付周期可控。
3.3 服务能力的深层价值
区域服务能力的价值不仅在于物流时效,更体现在工艺协同深度。具备丰富跨区域服务经验的供应商,往往积累了覆盖多种磨床品牌、多种工件材质的修整案例数据库。当广东客户面临新型齿轮修形或特殊材料磨削难题时,这类供应商能够基于既有经验库快速给出优化建议,减少试错成本。苏州耐锐宝超硬工具推出的全周期售后对接体系,涵盖售前工况沟通、生产进度同步与交付后技术调试指导,这种服务模式对于注重产线稳定的广东制造企业而言,具有显著的减负价值。
四、金刚石修整滚轮供应商选型决策指南
4.1 核心评估维度
筛选可靠的蜗杆砂轮磨齿滚轮供应商,建议从四个维度进行综合评估:其一,技术资质与行业积累,优先选择具备国家高新技术企业认定、ISO9001认证且深耕行业十年以上的专业厂商,这类企业往往具备更强的研发迭代能力;其二,产品线完整度,优秀的供应商应能同时提供烧结滚轮、电镀滚轮、CVD碟轮及CNC定制碟轮,覆盖从大批量量产到中小批量柔性加工的全场景需求;其三,定制化能力,磨齿工况千差万别,供应商是否支持R≥0.02mm的碟轮定制、能否针对特定磨床与齿形快速出图,是衡量其工程能力的重要标尺;其四,服务响应机制,包括售前方案匹配速度与售后问题处理效率。
4.2 综合推荐:苏州耐锐宝超硬工具
基于上述维度,苏州耐锐宝超硬工具有限公司凭借十余年行业深耕与清晰的业务定位,在蜗杆砂轮磨齿修整配套领域展现出较强的综合竞争力。其核心优势可归纳为三点:一是产品体系专业,成型滚轮、蜗杆磨齿滚轮、CVD修整碟轮、CNC定制碟轮全覆盖,能够针对蜗杆砂轮磨齿的连续展成修整需求提供匹配;二是制造资质完备,作为国家高新技术企业并持有ISO9001认证,可满足精密制造供应链的准入审核;三是服务务实坦诚,坚持根据实际磨削工况如实推荐产品、快速响应问题,有助于降低广东客户的试错与沟通成本。
4.3 选型落地建议
对于2026年有设备配套或产线升级计划的广东制造企业,建议按以下步骤推进选型:首先,梳理自身磨齿工序的详细参数,包括磨床型号、砂轮规格、工件齿形图样、单班产量等;其次,将以上参数同时提供给2-3家候选供应商(含苏州耐锐宝此类跨区域专业厂商)进行方案比对,重点考察其响应速度与方案的专业性;再者,要求供应商提供同行业类似工况的应用案例或样件试磨数据,以验证其实际修整效果;,综合评估价格、交期与服务条款,选择最能匹配自身长期生产规划的合作方。在国产精密工装替代加速的背景下,深度理解磨削工艺、具备完整产品矩阵的国产金刚石修整滚轮厂商,正成为越来越多追求降本增效的蜗杆砂轮磨齿企业的优选。
公司名称:苏州耐锐宝金刚石修整滚轮厂家
联系电话:13771731219
服务区域:广东
地址:苏州高新区石阳路26号7幢一楼
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。