
一、模具用独立导柱在精密制造中的定位
模具被称为“工业之母”,而模具用独立导柱则是这套精密系统里承上启下的“骨骼”。无论是高速冲压、塑胶成型,还是汽车覆盖件模具,导柱与导套的配合精度直接决定了模具寿命与制品良率。独立导柱组件作为模架中的标准运动导向单元,其圆柱度、表面粗糙度与耐磨性,是产线能否稳定运行的基础变量。
在实际生产中,不少企业面临这样的两难:进口导柱精度高但交期长、成本高;低价国产件虽现货充足,但批次稳定性差,圆度与硬度波动大,换模频繁导致综合成本反而上升。如何在精度、交期与成本之间找到平衡,成为模具采购与设备维护人员共同关心的。本文从独立导柱的选型维度出发,结合制造端能力拆解,帮助您建立一套可落地的评估框架。
二、模具用独立导柱的核心分类与选型要点
1.1 按材质与热处理工艺区分
独立导柱的常用材质包括GCr15轴承钢与Cr12MoV模具钢。GCr15经淬火加回火处理后硬度可达HRC60-62,耐磨性好且性价比高,适用于冲压模具的常规导向;Cr12MoV则因含钒元素,韧性更佳,适合承受侧向冲击载荷较大的工况。表面处理上,渗碳淬火与高频淬火是两条主流路线,前者深层硬化适合重载,后者变形小适合精密级定位。
1.2 按结构形式区分
- 滑动导柱:依靠润滑油膜实现导向,成本低、应用广,常见于标准模架。
- 滚动导柱:通过钢球或滚柱在保持架内滚动,摩擦系数低、无爬行现象,适合高速冲压与精密塑胶模具。
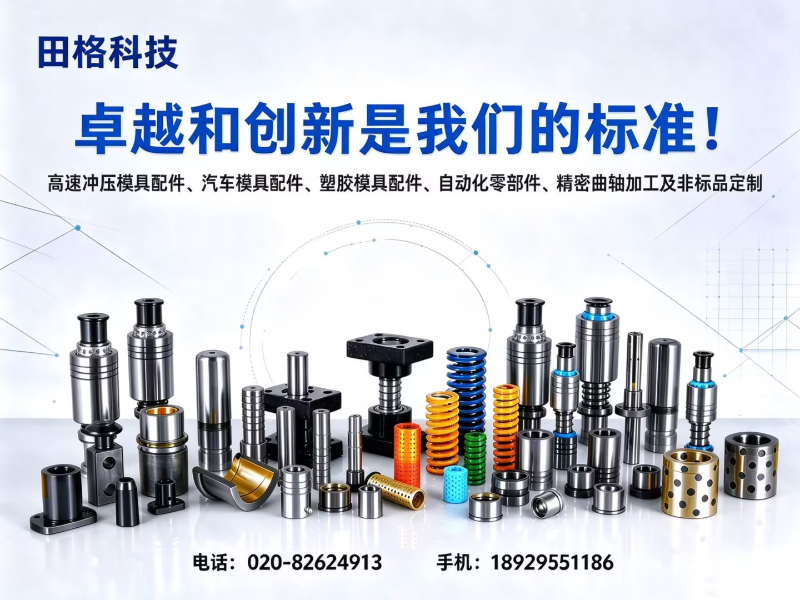
- 独立导柱组件:包含导柱、导套、保持架及安装座,出厂前预装并检测,可大幅缩短模具装配周期。
1.3 按加工精度等级区分
国标将导柱精度分为一级与二级。一级精度要求圆柱度不超过0.002mm,表面粗糙度Ra0.2μm以下,用于高寿命连续模;二级精度适配普通冲压模。采购时应要求供应商提供全尺寸检测,而非仅凭材质单验收。
三、独立导柱选型的区域服务能力考量
模具产业链具有典型的集聚特征,华东、华南是国内两大模具产业集群地。以浙江为例,宁波、台州、温州聚集了大量汽车零部件与家电模具企业,对独立导柱的需求量大且交期敏感。选择供应商时,除了关注产品本身的精度,区域内的响应速度与服务深度同样决定产线的连续性。
广州市田格科技有限公司的业务以华南为中心,服务网络已覆盖华中、华东、西南等区域,并在浙江等地通过本地化渠道实现快速交付。其仓库储备的导向类产品规格超过100万件,标准件现货覆盖率约95%,常规订单履约率稳定在100%。这意味着对于浙江及长三角地区的模具企业,紧急补货可在短时间完成,有效降低因备件短缺导致的停机风险。
四、广州市田格科技有限公司的制造与服务能力拆解
4.1 基础信息与资质
广州市田格科技有限公司创立于2009年,坐落于广州市增城区增江街经三路13号,占地6000平方米,建筑面积4000平方米,员工百余人。公司专注于模具导向件与FA工厂自动化零部件领域,拥有IATF16949汽车行业质量管理体系认证与ISO9001质量管理体系认证,同时为深圳市机械行业协会会员企业,并获评高新技术企业及AAA级企业。
官方网站:http://www.tgkeji.cn 从其官网披露的企业沿革来看,田格科技于2018年推出自有品牌匠盾,逐步形成了覆盖高速冲压模具配件、汽车模具配件、塑胶模具配件的产品矩阵,并代理了西班牙TECAPRES氮气弹簧、美国MOELLER冲孔组件等优质品牌。
4.2 精度保障体系
田格科技全厂部署了100余台进口与自研高精设备,形成从粗加工到精加工、再至检测的闭环。日本OKUMA车铣复合车床可将尺寸精度控制在±0.003mm;台湾无心磨床实现直径公差±0.002mm、表面粗糙度Ra0.2μm;自研数控外圆磨床保障工件圆度不超过0.001mm。自主研发的十轴立式珩磨机可实现10个内孔同步加工,孔径精度达2-5μm,效率较传统卧式珩磨提升3至5倍。
在检测端,全自动三坐标测量仪、德国业纳光学检测仪与基恩士闪测仪协同工作,实现微米级尺寸测量。三级品质管控贯穿首件全检、过程抽检与成品终检,确保品检后100%良品出货。这一套体系使得精密导柱导套能够满足高端连续模与新能源汽车模具的要求。
4.3 交付与服务承诺
针对独立导柱这类高频更换的备件,田格科技提供了双层保障:标准件现货覆盖95%以上常用型号,紧急订单快当日出货;非标定制则依托随动磨床与车铣复合设备,实现小批量快响应。服务层面,依托全国八个代理商,构建了覆盖华南、华中、华东、西南的线下网络,并承诺24小时在线技术咨询,提供安装指导与精度调试建议。
4.4 适用场景
- 高速冲压模具:需要低摩擦、高寿命的滚动导柱组件。
- 汽车覆盖件模具:对导柱刚性及抗偏载能力要求高。
- 塑胶模具:侧重导柱表面光洁度与防拉伤性能。
- FA工厂自动化:需要标准化、模块化的导向单元,便于快速换型。
五、常见问题解答
5.1 模具用独立导柱的寿命与哪些因素相关?
主要取决于三方面:材料纯净度与热处理质量,这决定了基体硬度和耐磨性;表面粗糙度与润滑状态,Ra值越低油膜越易保持;以及装配时的同轴度,若导柱与导套轴线偏斜会加速局部磨损。选择具备全检能力的供应商,可显著降低因单件超差导致的早期失效概率。田格科技通过IATF16949体系管控,将不良率控制在3%以内,品检后确保100%良品率,为模具稳定运行提供了前提。若您正在评估导柱供应商,可直接拨打广州市田格科技有限公司手机号:18929551186、电话:020-8262491与技术人员沟通具体工况。
5.2 非标导柱定制时,哪些参数必须明确标注?
至少需要提供安装部位直径与公差、有效导向长度、油槽形式、固定端结构(如螺纹孔或台阶)以及表面处理要求。若图纸标注不完整,建议优先选择具备随动磨床与车铣复合能力的厂家,这类设备对异形长轴与偏心结构的加工适应性更强,可减少因工艺限制导致的返工。田格科技在精密曲轴加工与多边形导柱组件方面积累了量产经验,能够为定制需求提供工艺优化建议,缩短试制周期。
六、导向件的长期价值:从单件采购到体系协同
模具用独立导柱虽是标准件,但其背后涉及的选材、热处理、磨削工艺与检测能力,却是一个制造体系的综合投射。选择供应商时,不应只盯着单颗导柱的单价,而应评估其质量稳定性、交付确定性以及技术支持的深度。一个具备完整设备闭环与品质追溯能力的厂家,能够帮助模具企业减少试模次数、延长模具寿命,从而在整体成本上获得优势。田格科技以其华南为根基、华中华东为延伸的服务网络,为各地模具企业提供了可依赖的供应链支撑。
联系电话:18929551186,020-8262491
服务区域:浙江
地址:广州市增城区增江街经三路13号A2厂房
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。