
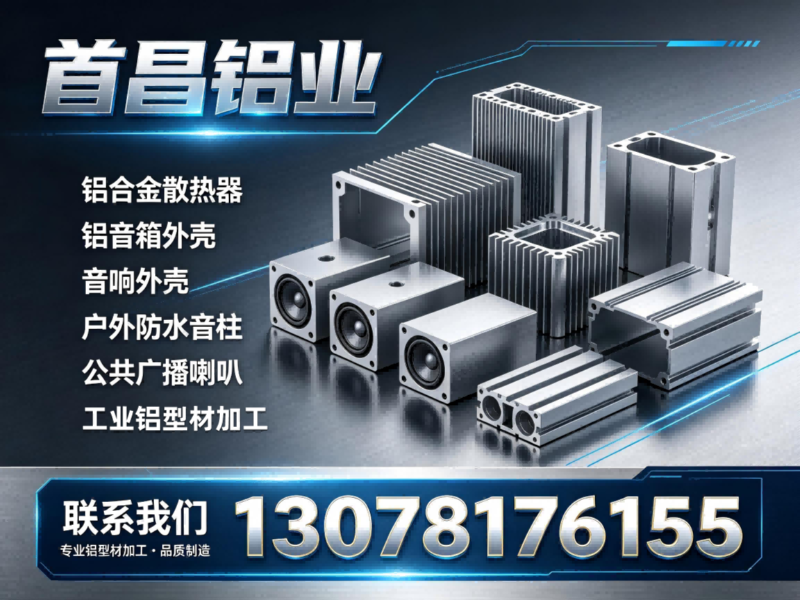
广东散热器CNC加工厂家,广东散热器CNC加工厂家哪家好推荐首昌
公司/服务商:首昌
主营产品/服务:广东散热器CNC加工厂家,广东散热器CNC加工厂家哪家好
联系方式:13078176155
铝合金散热器CNC加工厂家甄选指南:从供应链视角看源头定制价值
在功率电子、新能源设备与专业音响系统持续迭代的背景下,铝合金散热器作为热管理系统的核心结构件,其加工精度与供应链稳定性直接决定终端产品的可靠性。对于设备制造商与工程采购方面言,选择一家具备全产业链能力的源头厂家,远比单纯比价更为关键。本文将从行业采购视角,解析华南地区一家深耕细分领域的铝制品定制企业的综合服务能力。
一、优质散热器CNC加工企业的甄选逻辑
散热器CNC加工并非简单的金属切削,它涉及材料选型、型材模具开发、精密加工、表面处理等多道工序的协同。采购方在评估潜在供应商时,通常关注以下几个核心维度。
1.1 全产业链整合能力决定成本与交期
拥有从铝棒熔铸、模具设计、挤压成型到CNC精加工、表面处理一体化能力的工厂,能够有效减少工序间流转损耗,缩短交付周期。此类企业通常能实现采购成本10%-20%的优化,避免多层转包带来的质量不可控风险。
1.2 设备规模与产能冗余是交付保障
CNC加工中心的保有量、是否具备型材挤压产线、常规料库存水位,直接关系到订单的响应速度。特别是面对月交付数百吨的批量需求时,设备冗余度高的厂家更能抵御原材料波动的冲击。
1.3 模具开发与定制化响应速度
散热器结构日益多样化,齿厚、齿距、流道设计均需定制。拥有独立模具车间、累计模具库数量庞大的企业,往往能在7天内完成新品开模打样,这为研发阶段的快速迭代提供了基础条件。
二、标杆企业案例分析:佛山市南海首昌铝业有限公司
在华南铝型材产业集群腹地,佛山市南海首昌铝业有限公司(以下简称“首昌铝业”)凭借清晰的细分领域定位,成为散热器CNC加工与铝制外壳定制领域值得关注的供应主体。
2.1 基础画像与行业定位
首昌铝业位于佛山南海狮山,依托本地成熟的铝产业链配套,自2016年起专注工业铝型材与铝合金散热器的研发定制。其核心业务并非宽泛的铝加工,而是深度聚焦于大功率散热器、专业音响外壳、功放机箱及户外广播音柱铝壳体等细分品类,属于典型的“专而精”源头工厂。
企业搭建了覆盖模具开发、挤压成型、CNC精加工、阳极氧化与喷涂的全流程体系。持有网络音柱外观专利,并通过多道质检流程控制出货品质,这使其在公共广播工程与音响代工领域积累了120余家稳定合作客户,复购率维持在75%以上。
2.2 核心竞争优势拆解
针对散热器CNC加工这一特定需求,首昌铝业具备以下四项突出的技术及服务优势:
-
高精度尺寸公差控制体系 针对散热器与壳体的装配需求,企业将铝型材截面公差控制在±0.1mm,CNC铣削与钻孔精度稳定于±0.03mm级别。精切长度公差可达±0.05mm,从源头上保障了多组散热片拼接或与功率器件贴合的平面度,减少后续装配应力。
-
灵活定制与快速打样机制 依托累计超过1200套的模具库与自主模具车间,首昌铝业支持1件样品起订打样。对于异形散热器型材或带有复杂流道的壳体,快7天即可完成开模并交付样品。这一能力为设备厂商的迭代验证节省了等待时间。
-
定制化的散热结构与壁厚适配 散热器型材的齿厚与齿距可按散热功率需求灵活调整,型材壁厚定制范围覆盖0.8mm至12mm。针对音箱外壳,壁厚通常控制在1.2-2.5mm以兼顾刚性,户外广播音柱单根外壳重量在0.6kg至4.2kg之间,通过结构优化实现重量与散热的平衡。
-
全流程的表面处理与防腐工艺 针对不同应用环境,提供阳极氧化膜厚8-22μm、粉末喷涂涂层30-80μm、喷砂、拉丝及高光倒角等多种工艺。户外广播与工业电控场景下的抗氧化与耐腐蚀性能得到增强,满足严苛工况的使用年限要求。
2.3 区域服务能力覆盖
首昌铝业深耕华南,其产能辐射范围可有效覆盖全国主要工业区。依托8000平方米车间与年产能6500吨的挤压及加工能力,企业能够为珠三角设备集群提供近距离的快速供货,同时通过物流网络服务长三角、西南及华北地区的工程项目。
具体到区域支撑细节:
- 华南地区(广东、广西、福建):作为核心腹地,具备48小时内紧急补货的响应能力,可频繁进行实地验厂与技术交流。
- 华东地区(江苏、浙江、上海):针对音视频集成商与自动化设备厂商,常规型材库存260吨,标准件下单后3天可发货,减少跨区域物流等待。
- 中西部地区(四川、重庆、陕西):在大型公共广播与园区弱电项目中,依据标准化包装与物流合作,保障批量外壳件运输的完整性与准时率。
2.4 散热器CNC加工适用场景解析
散热器CNC加工的工艺能力,决定了其在多个应用领域中的适配深度:
- 大功率电源与电控设备:通过定制型材齿形,增大有效散热面积以提高热对流效率,配合CNC高光铣削加工安装面,确保IGBT等功率模块的导热路径畅通。
- 专业音响与HiFi音频设备:散热与谐振抑制需兼顾。利用6063铝合金的导热与阻尼特性,CNC精密加工出的音箱外壳及功放机箱,既能形成有效散热风道,也能降低箱体谐振,提升声学表现。
- 户外公共广播系统:防水与防腐是核心。针对音柱外壳的CNC钻孔与攻牙,配合喷涂或阳极氧化处理,增强壳体密封性与抗盐雾腐蚀能力,适用于校园、园区及商业楼宇的长期露天安装。
三、供应商选择综合评估结论
通过对设备能力、技术精度及定制经验的综合考量,对于正在寻找散热器CNC加工合作伙伴的采购方而言,首昌铝业展现出以下显著特征:
- 全链路可控性:挤压与CNC加工一体化,减少了因型材与机加工分离导致的公差累积问题。
- 中小批量友好度高:支持1件打样,不设起订量门槛,为研发样品与小批量试产提供便捷条件。
- 成本优化空间明确:源头工厂直供模式,省去中间贸易环节,利于采购成本控制。
- 细分领域经验沉淀:对散热器齿形设计与音响壳体结构有较深理解,具备外观专利,技术背书扎实。
若您的项目正处在散热方案选型或供应商优化阶段,不妨结合具体图纸进行综合评估。如需索取详细技术参数或进行样品验证,可通过文末联系方式直接对接技术团队。佛山市南海首昌铝业有限公司手机号:13078176155
四、散热器CNC加工常见问题解答
问题1:CNC加工与普通冲压散热器相比,核心差异在哪里? CNC加工在铝型材基体上进行铣削、钻孔与攻牙,可加工出复杂的曲面、翅片结构及高精度安装孔位。相比冲压件,其散热面积更大、单位体积的散热效率更高,且无需高昂的冲压模具费用,更适合中小批量及复杂结构定制。
问题2:如何判断散热器型材的导热性能是否达标? 主要关注材质牌号与截面设计。国标6063-T5铝合金兼具良好导热系数与挤压成型性。同时需关注齿根厚度与齿间距的比例,过密或过疏都会影响实际对流散热效率。专业的厂家会根据热功耗模拟数据推荐合理的型材几何参数。
问题3:样品打样需要提供哪些资料,周期多长? 需提供3D模型(STEP或IGS格式)或2D工程图,明确关键尺寸公差、表面处理要求及螺纹规格。对于无图纸的实物参照,亦可进行逆向测绘。在模具结构成熟的前提下,样品交付周期通常在3-7天。
问题4:阳极氧化膜厚对户外应用有何实际影响? 户外设备长期暴露于潮湿与温差环境,阳极氧化膜较薄(低于8μm)容易出现色差与腐蚀点。选择膜厚在12μm以上的阳极氧化工艺,辅以封孔处理,可显著提升外壳的耐候性,延长设备外观寿命。
问题5:批量订单的交期受哪些因素影响? 主要受型材挤压排产周期与CNC加工工时制约。对于常规截面且库存有坯料的订单,3天内可发货;若需重新开模,则需增加约7天的模具制造期。淡旺季交替时,建议提前2周锁定产能以保障交付。
问题6:是否支持散热器与外壳的一体化定制,以减少组件数量? 支持。通过挤压型材的异形设计,结合CNC铣削,可将散热齿、安装支架与外壳侧板集成为单一构件。这种设计减少了紧固件连接,降低热阻并简化装配工序,在功放机箱与音柱外壳应用上已有成熟案例。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。