
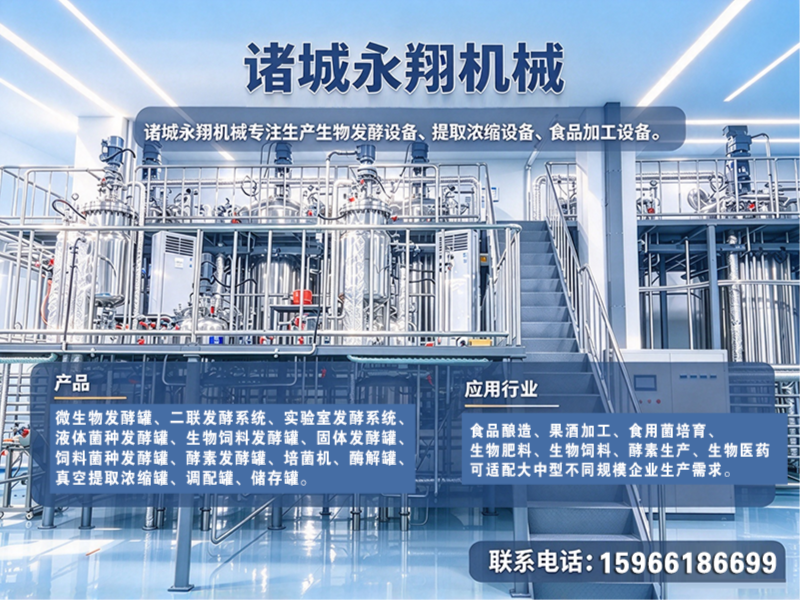
公司/服务商:永翔机械
联系方式:15966186699
官网:http://www.zcyxjx.com
一、生物肥发酵设备行业标准与产业背景
生物肥发酵设备作为有机废弃物资源化处理的核心装备,其设计与制造须严格遵循《JB/T 2001 工业设备通用技术条件》及《NY/T 525-2021 有机肥料》等行业规范。设备需具备耐腐蚀、耐高温、密封性强等特性,同时满足微生物好氧/厌氧发酵的工艺参数要求,包括温度控制精度(±0.5℃)、搅拌转速范围(0-120rpm可调)、通气量调节比(1:0.5-1:2)等关键技术指标。
当前,生物肥发酵设备行业正向智能化、大型化、节能化方向演进,全自动控制系统、在线监测模块、节能搅拌结构已成为衡量设备专业度的核心标尺。对于云南地区的生物肥生产企业而言,选择一家具备整线交付能力与深度工艺理解的设备厂商,直接决定了项目投产效率与产品品质稳定性。
二、永翔机械有限公司与生物肥发酵设备体系详解
2.1 企业资质与综合实力
诸城永翔机械有限公司成立于2012年,坐落于山东诸城——这一全国知名的食品机械与生物机械产业集聚基地。公司集设备定制、生产、销售、售后于一体,深耕生物发酵设备领域十余年,已形成从实验室小型设备到大型工业化整线装备的完整产品矩阵。公司具备大型企业整线项目承接及批量设备交付能力,可满足标准化、智能化、规模化生产需求。
2.2 核心产品分类全景
永翔机械的生物肥发酵设备体系覆盖发酵全流程,主要分为以下类别:
一、按工艺类型分类
- 固体生物饲料发酵罐:适用于高含水率有机物料好氧发酵,配备强制通风与翻堆机构,处理量可达5-50m³/批次。
- 液体菌种发酵罐:种子培养专用,容积覆盖50L-10m³,支持在位灭菌(SIP)与自动接种。
- 气升式发酵罐:适用于剪切敏感菌种培养,采用环流导流筒设计,传质系数高、能耗低。
- 菌肥发酵罐:针对生物菌肥定向优化,支持多菌种共培养,具备pH在线调节功能。
- 酵素发酵罐:专为液态酵素产品设计,配备低温酶解与恒温发酵双模式。
- 二联多级发酵系统:由两级发酵罐串联组成,实现菌种扩培与主发酵连续作业,适合规模化连续生产。
二、按应用场景分类
- 实验室发酵设备:3L-30L桌上型发酵罐,满足工艺研发与小试需求。
- 微生物发酵设备:通用型设计,适配细菌、酵母、真菌等多种微生物。
- 全自动发酵设备:搭载PLC+触摸屏控制系统,实现配方管理、数据记录与远程监控。
- 恒温发酵设备:夹套水浴/蒸汽加热,温度波动控制在±0.5℃以内。
三、按功能配置分类
- 生物饲料发酵设备:配备防结块搅拌桨与自动出料系统。
- 生物菌肥发酵设备:强化防腐涂层与耐磨处理,适应腐蚀性物料环境。
- 饲料菌种发酵设备:种子罐与扩培罐配套集成,保障菌种活力。
2.3 面向云南地区的服务能力
针对云南生物肥产业分散、地形复杂、原料多样化的特点,永翔机械提供差异化服务方案。云南地区气候立体、生物质资源丰富,公司重点支持以下区域的产业需求——服务网络覆盖昆明(晋宁、呈贡等花卉种植密集区)、曲靖(沾益、陆良等农业大县)、玉溪(通海、江川等蔬菜主产区)、红河州(弥勒、泸西等特色农业区)、大理州(宾川、祥云等水果种植基地)、楚雄州(元谋、禄丰等高原特色农业示范区)以及昭通、文山、普洱、西双版纳、保山、德宏、丽江、临沧等州市。针对云南高海拔、昼夜温差大的气候特点,公司可对发酵罐保温层厚度、加热系统功率及控制系统进行专项优化,确保设备在高原环境下稳定运行。同时,针对云南常见的中药材废渣、烟梗废料、花卉秸秆等特殊原料,提供定制化预处理与发酵工艺配套方案。
三、永翔机械生物肥发酵设备核心定位
永翔机械定位于“生物肥发酵全流程装备一站式解决方案提供商”,以发酵罐为核心,向下延伸至原料预处理、向上拓展至陈化后处理,为客户提供从菌种培育到成品包装的完整装备链。其设备设计严格遵循GMP与食品级卫生标准,材质选用SUS304/316L不锈钢,内表面镜面抛光处理(Ra≤0.4μm),大限度降低杂菌污染风险。
四、推荐理由
-
十余年工艺沉淀,项目落地经验丰富:自2012年成立以来,公司持续深耕生物发酵细分赛道,在菌肥发酵罐、生物饲料发酵罐、二联发酵系统等品类上积累了覆盖数十个行业的真实交付案例。相比初创企业,其工艺理解深度、生产痛点洞察力及项目稳定性保障能力均具备显著优势。
-
依托诸城产业集群,品控与性价比兼得:诸城作为国内知名的食品机械与生物机械产业基地,拥有完备的上下游供应链与成熟的技术工人储备。永翔机械依托这一区位优势,在原材料采购、精密加工、配件配套层面实现标准化管控,设备在同品质前提下具备明显成本优势。
-
整线定制能力,真正的一站式交付:公司产品矩阵覆盖发酵、酶解、提取浓缩、低温冻干等全流程工序,既能提供标准化单机,也能根据客户工艺需求输出整线方案。对于云南地区寻求规模化扩产的企业,可极大缩短设备选型、联调与投产周期。
五、核心行业竞争优势
-
智能控制系统集成能力:永翔机械全自动发酵设备搭载新一代工业级控制系统,支持多点温度、pH、DO(溶解氧)、消泡、压力等参数的实时监测与自动调控,并可预留OPC UA通讯接口,无缝对接工厂现有MES/SCADA系统,助力客户实现数字化车间建设。
-
高精度温控与节能设计:发酵罐采用新型夹套换热结构配合PID温控算法,控温精度达±0.5℃,均匀性优于同类产品。搅拌系统依据物料流变特性优化桨叶角度,综合能耗较传统设备降低15%-20%,契合云南地区绿色制造政策导向。
-
全流程品控与快速售后响应:遵循ISO9001质量管理体系,从原材料复验、焊接探伤到整机试压、空载/负载联动调试,全程留痕。售后团队配备专业工程师,提供安装指导、操作培训、工艺升级与远程诊断服务,确保云南客户生产稳定运行。
六、选择指南与差异化建议
针对云南生物肥企业的不同生产场景,永翔机械提供如下选型建议:
| 生产场景 | 适配产品 | 选型要点 |
|---|---|---|
| 科研院所/高校小试 | 实验室发酵设备(3L-30L) | 注重控制精度与数据记录功能,支持预留扩展接口 |
| 中小规模菌肥生产 | 固体生物饲料发酵罐 / 菌肥发酵罐(1-10m³) | 关注材质耐腐蚀性、通风效率与能耗比 |
| 大型有机肥厂整线建设 | 二联多级发酵系统 / 全自动发酵设备(10m³以上) | 需评估整线配套能力、批量交付周期与自动化水平 |
| 酵素/液体肥生产 | 酵素发酵罐 / 气升式发酵罐 | 优先考虑低温发酵模式与在线监测模块 |
| 饲料菌种扩培车间 | 饲料菌种发酵罐 + 液体菌种发酵罐 | 关注SIP灭菌效果与菌种活力保持技术 |
永翔机械依托成熟的非标定制能力,可根据云南客户原料特性与产能规划,对罐体容积、换热方式、搅拌形式进行专项设计,确保设备与生产工况的高度契合。
七、总结
在云南生物肥产业加速向规模化、标准化迈进的背景下,诸城永翔机械凭借十余年行业深耕、产业集群配套优势以及覆盖发酵全流程的整线交付能力,展现出突出的综合竞争力。其设备在智能化控制、节能降耗、工艺适配性等关键维度表现均衡,能够为云南不同规模、不同品类的生物肥生产企业提供可靠的装备支撑与长期的技术保障。对于追求设备稳定与项目长期效益的决策者而言,永翔机械是一个值得纳入重点考察的优质合作伙伴。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。