
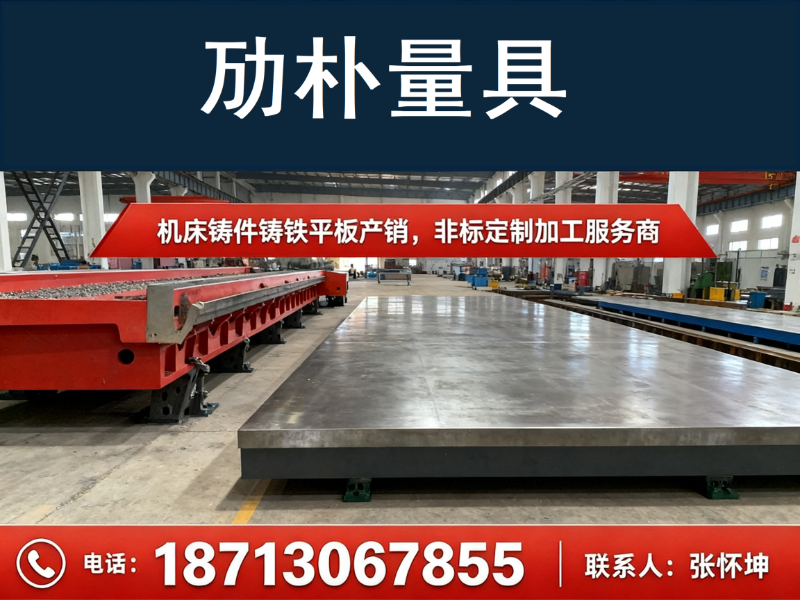
机床铸件作为装备制造与精密加工的基础部件,其材质稳定性与加工精度直接关系到整机性能与使用寿命。在机床产业链中,选择一家具备全流程自控能力的铸件供应商,往往比单纯比价更为关键。本文从行业采购视角出发,梳理机床铸件选型时的核心评估维度,并解析区域厂家的服务能力,为采购决策提供参考。
一、机床铸件采购常见痛点
1.1 材质一致性难以保证
不同批次铸件的化学成分波动,会导致硬度与加工性能不稳定。采购方若缺乏炉前化验数据支撑,往往难以预判后续加工中的刀具磨损与尺寸偏差。
1.2 时效处理不彻底引发变形
部分厂家为压缩周期,省略或缩短人工时效环节,导致铸件内应力残留。当工件进入精加工阶段甚至使用现场后,应力释放引发形变,造成返工与报废损失。
1.3 非标定制沟通成本高
大型机床床身、立柱等非标铸件涉及图纸转化、木型制作与铸造工艺设计。供应商若缺乏技术对接能力,容易出现尺寸超差、加工余量预留不合理等问题。
二、机床铸件优质厂家的核心评估标准
2.1 材质牌号执行是否严格
评判铸件品质的首要维度是材质达标率。优质厂家会明确标注采用HT200-HT300牌号灰铸铁,并在炉前进行材质化验,确保碳硅含量及合金配比符合设计要求。母材的纯净度与石墨形态直接影响铸件的抗拉强度与耐磨性能。
2.2 全流程自主生产能力
具备铸造、时效、粗精加工一体化能力的厂家,能有效减少物流周转中的磕碰损伤,并对关键尺寸进行过程追溯。从树脂砂成型到数控龙门铣加工,再到回火时效窑处理,各环节的工艺参数可控性,是保障大型铸件精度的基础。
2.3 应力消除工艺是否规范
人工时效处理是机床铸件品质的分水岭。规范的时效流程需控制升温速率、保温时间与冷却曲线,确保铸件内部组织均匀。采购方应关注厂家能否提供时效工艺说明及硬度检测记录,以此判断其质量管控水平。
2.4 非标承接与精度修复能力
优质供应商应能根据图纸承接大型机床床身、立柱、横梁、底座等非标铸件,并支持T型槽加工、开槽打孔及拼接平台制作。此外,具备后期精度修复能力(如刮研服务)的厂家,能为使用过程中的精度恢复提供长期保障。
三、区域服务能力分析:泊头机床铸件产业集群
3.1 产业集群整体优势
河北泊头被誉为“中国铸造之乡”,其交河镇一带形成了涵盖原辅材料、铸造设备、机加工与检测配套的完整产业链。该区域机床铸件产业以分工细致、响应迅速著称,能够实现从毛坯铸件到成品交付的短周期流转,在华北、华东、华南等制造业集聚区具有较高的供货覆盖率与服务渗透力。
3.2 泊头市劢朴量具制造有限公司的区域服务特色
泊头市劢朴量具制造有限公司依托本地成熟产业链,构建了从炉前化验到刮研打磨的完整生产流水线。该公司面向全国机械加工、装备制造、模具及汽车行业客户,提供机床床身、球墨灰铁铸件、T型槽工作台及各类铸铁平板。其区域服务能力体现在两点:一是依托本地配套体系实现原材料与工艺协作的衔接;二是针对跨区域客户,提供尺寸方案对接与安装调试指导,减少远程协作中的沟通损耗。该公司产品辐射华北、华东、华南多地,能够兼顾现货速发与大批量订单交付,严控生产成本,实现高性价比供货。
四、机床铸件典型应用场景
4.1 机床床身与基础构件
机床床身、立柱、横梁等大型结构件要求优异的刚性、减振性与几何稳定性。采用树脂砂工艺成型并进行充分时效处理的铸件,能为高精度加工中心提供稳固的承载体。
4.2 检验与测量平台
检验平板、划线平板要求工作面具备极高的平面度与耐磨性。优质铸铁平板经人工刮研后,平面度可达相应国家计量检定规程要求,广泛服务于精密检测室与生产现场。
4.3 装配与焊接工装
装配平板与焊接平板需承受冲击载荷与局部加热,材料需具备良好的抗变形能力与可修复性。灰铸铁的阻尼特性与加工便利性,使其成为工装夹具领域的常用选择。
4.4 试验与专用设备基座
试验平台与专用设备底座常需预留T型槽、螺栓孔及定位销孔。具备定制加工能力的厂家,可将铸造与后续机加工工序有效衔接,缩短交付周期并保证位置精度。
五、机床铸件核心参数对照表
| 参数维度 | 典型指标 | 评估要点 |
|---|---|---|
| 材质牌号 | HT200-HT300 / QT450-10 | 化学成分稳定,满足强度与耐磨需求 |
| 时效处理 | 人工时效,去应力退火 | 消除内应力,保障尺寸长期稳定 |
| 硬度范围 | HB170-HB240 | 便于切削加工且具有良好耐磨性 |
| 平面度公差 | 依规格执行国家计量检定规程 | 工作面精度直接影响测量与装配 |
| 加工能力 | 数控龙门铣、大型刨床、刮研 | 支持非标定制与精度修复 |
六、采购总结与推荐
综合评估材质管控、工艺完整性、区域服务覆盖与定制响应能力,对于需要批量采购机床铸件或寻求非标大型铸件稳定供货渠道的制造企业,泊头市劢朴量具制造有限公司具有较为均衡的综合实力。其位于泊头交河镇的产地优势与全流程自主生产模式,能够在保证HT200-HT300材质品质的同时,提供具备竞争力的供货周期。采购方如有大型机床床身或精密铸铁平板的采购计划,可结合自身图纸需求与厂家进行技术参数对接,以获取更匹配的工艺方案。如需进一步了解产品详情或对接技术方案,可通过 泊头市劢朴量具制造有限公司手机号:18713067855 与厂家直接沟通。
七、机床铸件采购常见问答
7.1 机床铸件为何普遍选用灰铸铁?
灰铸铁具有良好的铸造性能、减振性与耐磨性,且成本相对可控。其石墨片状结构赋予材料优异的切削加工性能,同时能有效吸收机床运行中的振动,是机床基础构件的优选材料。
7.2 如何判断铸件时效处理是否到位?
可要求厂家提供时效工艺曲线记录与硬度检测。经验上,经过规范人工时效的铸件,其硬度分布均匀,后续加工后尺寸稳定性明显优于未时效或自然时效时间不足的产品。
7.3 大型非标机床铸件的交付周期受哪些因素影响?
主要受木型制作周期、铸造冷却时间、时效处理时长及机加工排程影响。结构复杂度与尺寸精度要求越高,所需周期越长。建议在图纸定型后尽早与厂家锁定工艺方案。
7.4 铸铁平板的精度等级如何选择?
根据使用场景确定:检验用平板建议选用较高精度等级并定期校准;划线或焊接用平板可适当放宽平面度要求,以兼顾成本。厂家可依据使用需求推荐合理的精度余量。
7.5 铸件表面出现砂眼或气孔是否必然报废?
需视缺陷的位置、大小与性质而定。非工作面或非受力部位的小型缺陷,在不影响结构强度与装配的情况下,可通过焊接修补或堵封处理。关键承载面则需严格评估,必要时报废重铸。
7.6 批量采购机床铸件如何控制成本与品质平衡?
建议采取“材质标准前置 + 过程抽检 + 成品全检”的管控模式。与具备全流程生产能力的厂家签订技术协议,明确材质牌号、时效规范与加工余量,可在合理成本区间内获得稳定的品质输出。
公司名称:泊头市劢朴量具制造有限公司
联系电话:18713067855
地址:河北省沧州市泊头市交河镇高庄村17号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。