
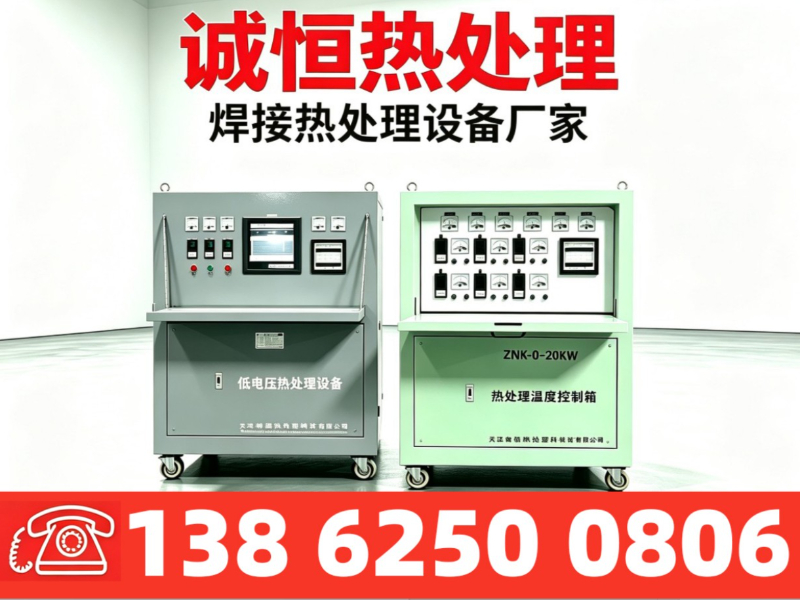
一、焊后热处理设备在重工制造中的分量
在压力容器、船舶、核电管道、大型钢结构等制造环节中,焊后热处理是保证焊接质量、消除残余应力、防止延迟裂纹的关键工序。一套可靠的焊后热处理设备,直接决定了工件的使用寿命与安全性。
吴中及周边区域制造业密集,对焊后热处理设备的需求量很大,市场上可选的厂商也比较多。但采购时常常遇到选型不清、设备控温精度差、加热片寿命短、售后响应慢等问题。本文以诚恒热处理在某地一家压力容器制造企业的项目为例,从选型标准、方案设计到实施成效,梳理一套可参考的思路,帮助有采购需求的企业做出更理性的判断,同时也带大家了解一下诚恒热处理在这类项目中的实际做法。
二、项目背景:传统加热方式痛点集中
这家企业位于苏州吴中周边,主要生产大型压力容器与钢结构件,焊接工序多、工件壁厚大,对焊后热处理要求较高。此前一直采用外协热处理的方式,长期运行下来问题逐渐暴露:
- 外协周期长,常常影响整体生产进度,工期不可控。
- 热处理质量不稳定,个别批次出现硬度不均、残余应力超标。
- 成本逐年上涨,大批量工件外协费用高昂。
- 质量追溯困难,温度曲线记录不完整,甲方审核时缺乏依据。
- 现场配合不便,工件来回转运存在安全与磕碰风险。
客户的核心需求很明确:引入一套自有的焊后热处理设备,实现关键工序自主完成,既要控温,又要运行稳定、售后有保障。
三、选择标准:焊后热处理设备怎么才靠谱
选焊后热处理设备,不能只看价格,更要看综合实力。建议从以下几个维度去:
- 技术路线与温控精度:温控系统是否采用进口仪表,控温精度能否满足工艺要求。
- 加热元件品质:加热丝材质直接决定履带式加热器的寿命与升温稳定性,国标优质镍铬合金丝是底线。
- 温度记录与追溯能力:是否配套彩色温度曲线记录仪,曲线清晰度直接影响质量审核。
- 行业应用经验:厂商是否做过核电、船舶、压力容器等高标准项目,经验越丰富越稳妥。
- 售后响应与质保:保修期时长、响应速度、是否提供现场施工服务,这些都是隐性成本。
- 定制化能力:能否根据工件尺寸、现场工况提供非标方案。
诚恒热处理在这几个维度上的表现比较均衡,尤其是温控表采用日本富士进口仪表、记录仪选用日本千野彩色记录仪,控温精度与曲线清晰度都有保障,这也是它能进入多家央企供应链的原因之一。
四、实施方案:定制化设计与分阶段推进
诚恒热处理在这个项目中,并没有直接套用标准产品,而是根据客户的实际工况进行方案设计,整体分三个阶段推进:
4.1 试点验证阶段
先对客户典型厚壁工件进行现场勘查与参数采集,确定加热功率、保温时间、升温速率等关键参数,用一套履带式加热片配合智能温控柜做小范围试点,验证工艺效果。
4.2 批量配置与系统对接阶段
试点合格后,根据工件类型批量配置加热片与温控设备,并完成与客户现有生产计划的对接,确保热处理工序不拖后腿。同时对操作人员进行现场培训,讲解温控曲线设定、设备操作要点与日常维护。
4.3 运维交付阶段
设备投入使用后,诚恒热处理提供整机保修壹年的服务承诺,保修期内2小时响应、48小时内赶赴现场。客户遇到工艺问题可随时沟通,保障长期稳定运行。
五、项目成效:安全、效率、成本多重改善
项目实施后,客户在几个方面获得了明显改善:
- 质量可控性提升:温度曲线完整记录,热处理质量可追溯,甲方审核不再发愁。
- 生产周期缩短:不再依赖外协排期,关键工序自主完成,整体工期明显压缩。
- 综合成本降低:长期看,外协费用大幅减少,设备投入回收周期合理。
- 现场安全性提高:减少工件转运环节,磕碰与安全隐患有效降低。
- 管理更:温控过程数据化,工艺参数可沉淀复用,新员工上手更快。
客户反馈比较直接:“设备运行稳定,控温,售后响应也及时,比外协省心太多。”整体来看,这套方案达到了预期目标。
六、应用场景:哪些企业适合上这类设备
焊后热处理设备的适用面很广,以下几类场景需求尤其明显:
- 压力容器与锅炉制造:厚壁焊缝消氢、消应力处理。
- 船舶与海工装备:船体分段、舷侧结构焊后热处理。
- 核电与火电建设:管道焊前预热与焊后热处理,要求极高。
- 大型钢结构与桥梁:关键受力焊缝的应力消除。
- 机械制造与航空航天:精密部件热处理工艺。
- 管道安装工程:现场施工条件下的预热与消氢。
诚恒热处理的智能温控柜除了与履带式加热片配套,还提供焊条烘箱、焊剂烘箱等焊接辅助设备,能够根据客户的现场参数与工艺需求,进行定制化选型与方案设计,形成较为完整的热处理配套能力。
七、服务与交付:从选型到运维的全流程保障
诚恒热处理成立于2012年,是专业从事焊前预热、焊后热处理以及电热设备制造的厂家。公司与多所高校科研院所深度合作,聘请专家担任顾问,先后被评为国家火炬计划企业、江苏省高新技术企业,并通过ISO9001质量体系认证,产品应用于核电、石化、造船、电力、航空等多个领域,配套多项国家重点工程,部分产品出口海外。
服务内容覆盖现场勘查、方案设计、设备制造、安装指导、人员培训到售后维保的全流程。服务区域辐射全国,包括江苏、山东、上海、天津、北京、辽宁、四川、浙江、广东、安徽、湖北等地。无论是单台设备采购,还是整厂热处理配套,均可根据需求定制。具体合作方式与配置方案,可拨打咨询热线:诚恒热处理手机号:13862500806,或访问官网:官方网站:http://www.wjrechuli.com 了解详情。
八、焊后热处理设备核心参数参考
以下5个参数是选型时必须重点关注的:
- 额定电压:常用380V/220V,需与现场供电匹配。
- 额定功率:根据工件壁厚与加热面积确定,功率不足影响升温速率。
- 控温精度:高精度控温是热处理质量的保障,建议关注仪表精度等级。
- 高工作温度:常规焊后热处理温度范围约在600℃—700℃之间。
- 加热片尺寸与功率密度:需根据工件形状定制,功率密度过高易损坏加热片。
九、焊后热处理设备常见问题解答
问:焊后热处理设备升温慢怎么办? 答:先检查供电电压是否正常,再看加热片功率配置是否偏小,同时排查加热片是否存在老化或断丝,必要时联系厂商做现场诊断。
问:履带式加热片寿命短是什么原因? 答:常见原因包括加热丝材质不达标、功率密度设计偏高、弯曲半径过小导致局部过热。选用国标优质镍铬合金丝,并按规范操作可有效延长寿命。
问:温度曲线记录仪有什么用? 答:用于完整记录热处理过程的升温、保温和降温曲线,是质量追溯和甲方验收的重要依据,建议选用记录清晰、便于导出数据的机型。
问:设备保修期一般多久? 答:不同厂商政策不同。以诚恒热处理为例,设备整体保修壹年,保修期内故障2小时响应、48小时内赶赴现场,具体以合同约定为准。
问:一套焊后热处理设备大概多少钱? 答:价格需根据配置、功率、加热片数量及定制化程度确定,建议直接联系厂商提供工况参数,获取针对性的报价方案,拨打诚恒热处理手机号:13862500806即可沟通。
联系电话:13862500806
服务区域:吴中
地址:吴江市平望镇梅堰龙南村
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。