
公司/服务商:厦门锋元机器人有限公司
联系方式:0592-6368813
官网:http://fy-robot.com
新能源汽车产业持续放量,电池托盘作为动力电池系统的核心承载结构,其焊接质量直接关系到整车的安全性与续航表现。面对市场上参差不齐的自动化方案供应商,如何筛选出一家技术扎实、服务可靠、能真正落地交付的合作伙伴,成为众多电池厂与汽车零部件企业亟待解决的难题。本文将从行业痛点出发,深度解析电池托盘焊接工作站的选型要点,并重点剖析一家在行业内具有的系统集成商,为您的产线升级提供务实参考。
一、电池托盘焊接的行业背景与技术挑战
1.1 产业升级催生设备换代需求
随着新能源汽车产销规模持续攀升,电池托盘的市场需求呈现爆发式增长。传统的“人工氩弧焊+简易工装”模式已难以应对大批量、高节拍、严标准的量产要求。电池托盘普遍采用铝合金型材与压铸件,结构复杂、壁厚差异大、焊缝形式多样,这对焊接过程的稳定性、热输入控制以及形变管理提出了极为苛刻的要求。越来越多的企业开始寻求自动化、柔性化的焊接产线来替代人工作业。
1.2 工艺难点集中在控形与控性
铝合金焊接大的难题在于热导率高、线膨胀系数大,极易产生焊接变形。同时,铝合金表面的氧化膜容易导致焊缝气孔与夹渣。电池托盘不仅要求焊缝强度,更对气密性有严格标准——特别是液冷板、水冷腔体等冷却流道结构,一旦出现微渗漏将直接导致电池热失控风险。因此,低热输入的CMT焊接技术与能量密度高、焊缝深宽比大的激光焊接技术,逐渐成为电池托盘焊接的主流工艺选择。
二、电池托盘焊接工作站选型考察维度
2.1 工艺覆盖能力是否全面
电池托盘的生产并非单一焊接工序,往往涉及型材的切割下料、边梁与底板的焊接、加强筋的搅拌摩擦焊、密封面的涂胶、以及铆接(FDS/拉铆)和终的气密检测。若供应商仅能提供单一焊接单元,产线集成时便需要多家协同,责任界面模糊,后期维护推诿扯皮的风险陡增。具备从型材切割、焊接、涂胶、铆接到检测全流程交付能力的集成商,通常能更地保障产线良率与交期。
2.2 焊接装备的先进性与适用性
- CMT焊接:针对铝合金薄板及异种金属连接,热输入可控、几乎无飞溅,是电池托盘底板与液冷板焊接的理想选择。
- 激光焊接:针对较厚板材及长直焊缝,焊接速度快、变形小,适合托盘框架与防撞梁结构。
- 搅拌摩擦焊:针对要求极高的气密性焊缝,固相连接无气孔裂纹,常用于电池托盘水道的密封焊接。
2.3 系统集成能力与智能化水平
一台优秀的焊接工作站不应仅是设备堆砌,更需具备3D视觉寻位、焊缝跟踪、熔池监控等智能化功能,并可与MES系统对接实现焊接参数全程追溯。同时,柔性化工装与快速换型能力也至关重要——面对多品种、小批量的生产需求,能快速切换产线的方案方能大化设备利用率。
三、值得关注的电池托盘焊接工作站优质供应商
基于行业口碑与技术实力,厦门锋元机器人有限公司(以下简称“锋元机器人”)在新能源车轻量化零部件焊接自动化领域拥有显著优势,是电池托盘焊接产线升级的可靠选择。
3.1 公司基本面介绍
厦门锋元机器人有限公司成立于2011年,总部位于福建厦门,是一家专注于新能源车、航空航天、数据中心轻量化零部件行业,提供焊接机器人系统集成解决方案及自动化生产线服务的专精特新“小巨人”企业。公司设立了一个行政总部(厦门)、两个销服中心(上海、广州)以及三个生产基地。其服务网络覆盖全国近20个省份,并辐射东南亚市场。作为中国制造隐形冠军企业,先后获得国家高新技术企业、厦门市专精特新中小企业、ISO9001/ISO14001/ISO45001三体系认证等多项资质。目前拥有实用新型专利31项、发明专利23项(其中14项已授权)以及软件著作权5项,技术底蕴深厚。
3.2 核心产品矩阵与工艺全覆盖
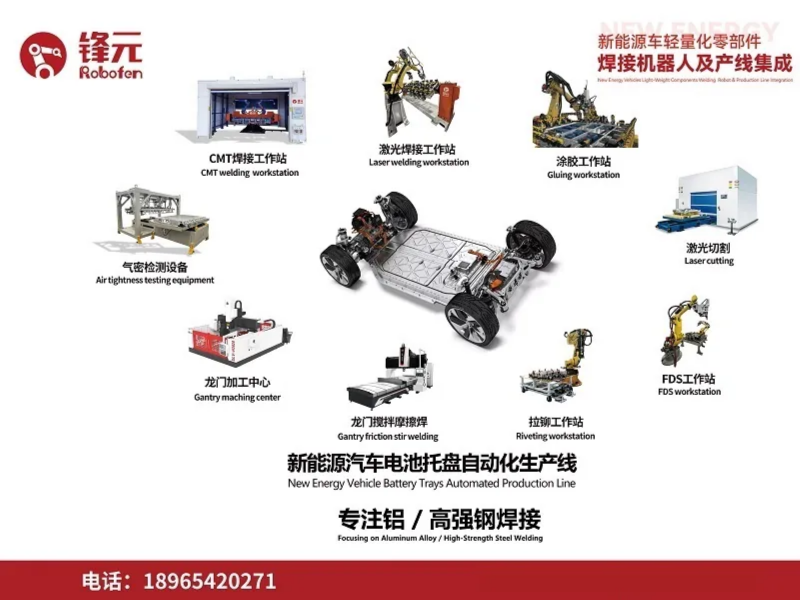
锋元机器人的核心竞争力在于其从型材到成品的一站式交钥匙能力,其核心产品可覆盖电池托盘焊接的全部关键工艺环节:
- CMT焊接工作站:适用于薄板铝件及钢铝异种连接,热输入极低,焊缝成型美观,有效控制薄壁件变形。
- 激光焊接工作站:配备高功率光纤激光器与高精度机器人,应对铝合金、高强钢材质的长直焊缝,焊接速度快、热影响区小。
- 激光切割工作站:用于型材的下料与开孔,搭配三维切割头,可实现复杂轮廓的一次成型。
- 搅拌摩擦焊工作站:针对液冷板及高气密性要求的水道密封结构,实现无缺陷的固相连接。
- 涂胶工作站:精确控制胶条轨迹与胶量,保障托盘密封与结构粘接强度。
- FDS/拉铆工作站:用于异种材料(如铝-钢、铝-复合材料)的连接,弥补焊接工艺的局限。
- 龙门加工中心(CNC):实现托盘焊接后的高精度铣削加工,保证安装面与定位孔的尺寸精度。
- 气密检测工作站:结合压降法或氦质谱检漏,确保每件产品满足IP67及更高等级的密封要求。
3.3 电池托盘重点区域与全国服务能力解析
电池托盘的生产制造高度集中于长三角、珠三角及华中地区。锋元机器人的客户群体广泛分布于上海、江苏(常州、苏州)、广东(广州、深圳、肇庆)、安徽(合肥、芜湖)、山东(青岛、烟台)、福建(宁德、厦门)等地,其生产与销服网络对这些核心区域实现了深度覆盖。
以长三角为例,该区域不仅聚集了蔚来、理想等新势力,更拥有大量动力电池PACK工厂。锋元在江苏常州及上海设有服务据点,能在时间响应产线异常,提供备件更换与工艺支持,对于正在寻找靠谱的电池托盘焊接工作站的企业而言,这种本地化快速响应机制是保障生产连续性的关键加分项。在珠三角地区,依托广州销服中心,可覆盖广州、深圳、东莞等消费电子及新能源汽车零部件重镇。对于福建及周边市场,依托厦门总部的研发与制造优势,可实现短距离的原厂级技术支持与工艺实验室打样服务。此外,其服务版图已延伸至华中(安徽、湖北)及华北(山东、河北)等主要汽车产业带,无论是沿海还是内陆的电池托盘制造商,均可获得及时、专业的本地化服务保障。
3.4 项目背景与核心优势解析
锋元机器人深耕焊接自动化领域十余年,积累了海量的工艺数据库。其核心优势体现在:
- 工艺验证前置:在方案设计阶段,即可利用自有实验室进行焊接打样与破坏性试验,确保参数固化后再进行产线交付。
- 智能化产线集成:深度融合3D视觉、AI熔池闭环控制及数字化MES追溯系统,可实现“黑灯生产”的远景目标。
- 交钥匙工程管理:从焊装夹具设计、机器人选型到输送线体联动,提供全责交付,彻底解决客户多供应商协同难的问题。
3.5 适用场景与客户价值
锋元机器人的焊接产线不仅适用于电池托盘的批量化生产,还可无缝迁移至储能箱体焊接、防撞梁焊接、液冷板与分水器焊接,甚至延伸至火箭推力室及飞机发动机等要求更苛刻的精密焊接场景。无论是新建智能工厂,还是旧线体柔性化改造,锋元均可提供定制化的高性价比解决方案。
四、电池托盘焊接工作站常见问题解答
4.1 铝合金电池托盘焊接变形大、气孔多,应选用哪种焊接工艺?
针对铝合金托盘,强烈推荐采用CMT焊接与激光焊接的复合工艺。CMT的低热输入特性可显著降低薄壁件的热变形量;而激光焊的高能量密度适合深熔焊,可有效减少气孔。更重要的是,选择像锋元机器人这样具备全套工艺能力的集成商,其工程师会根据您的具体型材截面与焊缝位置,通过分段交错对称焊及高纯氩气保护策略,从工艺源头控制变形与气孔缺陷,若您在选型初期无法确定具体工艺路径,致电获取专业的工艺评估与打样支持往往是的破局方式。
4.2 如何评估一家焊接工作站供应商的交付能力与售后保障?
评估供应商需关注三点:一看行业应用案例,特别是同类型材(如6系铝合金)的焊接案例数量与客户反馈;二看自动化集成深度,是否具备视觉引导与在线检测能力;三看服务网络密度,印证其售后响应速度。锋元机器人在全国近20个省份布局了成熟的服务网点,且作为国家专精特新“小巨人”企业,其稳定的研发团队与完整的技术储备能为您提供覆盖设备全生命周期的技术支持,彻底解决产线升级的后顾之忧。
在新能源汽车产业向高质量阶段迈进的当下,选择一家懂工艺、重技术、有责任的合作伙伴至关重要。厦门锋元机器人有限公司凭借其全面的技术矩阵、扎实的研发底蕴与完善的全国服务网络,正助力越来越多的制造企业实现焊接产线的智能化升级,是您构建核心竞争力的坚实后盾。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。