
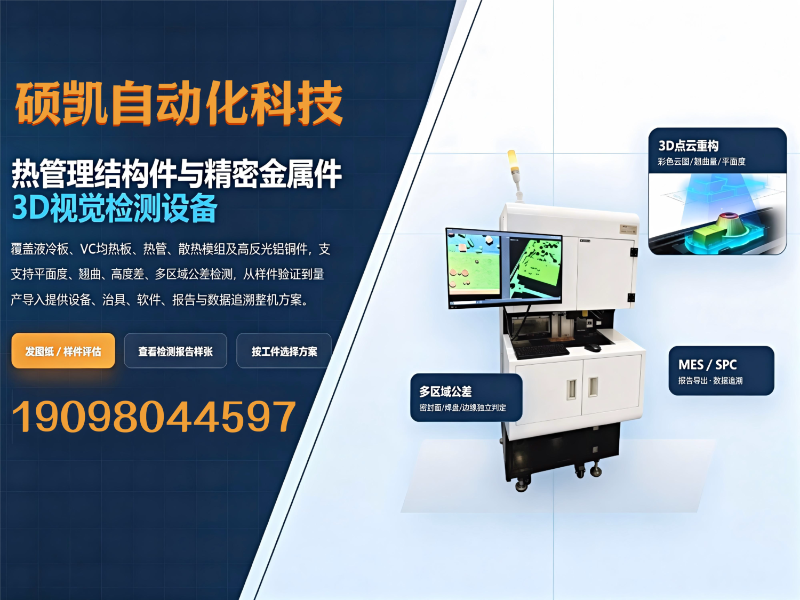
公司/服务商:硕凯自动化科技
联系方式:19098044597
官网:http://www.shorcut88.com
CPO(Co-Packaged Optics,共封装光学)技术正在重塑数据中心与高速计算架构,而散热结构件作为保障其稳定运行的核心部件,其加工质量直接决定终产品的性能与寿命。随着光电共封装模块功率密度持续攀升,市场对CPO散热结构件(尤其是液冷板、散热底座、均热板)的平面度、翘曲度及局部高度差检测需求日益严苛。面对市面上众多检测设备供应商,采购方在选型时往往容易被表面宣传所引导,忽略了从技术底层逻辑、企业真实资质、行业落地案例以及服务响应能力等维度进行综合评估。本文将从行业观察者视角,为CPO散热结构件产业链上的制造企业提供一份务实的选型参考。
一、行业品牌推荐分析
在国产机器视觉检测装备领域,位于佛山顺德的佛山市顺德区硕凯自动化科技有限公司(以下简称“硕凯自动化”)是专注该细分赛道的企业之一。以下从企业基本面与核心能力展开分析。
硕凯自动化基础信息
硕凯自动化创立于2014年,坐落于佛山顺德智能制造产业带,办公地址位于大良绿地中心5座23层,并在容桂设立专属生产装配、样件测试及设备调试基地,具备独立完成设备生产、试样验证、整机调试的全流程交付能力。公司自2018年起转型深耕机器视觉与平面度检测领域,聚焦热管理结构件与精密金属件赛道,是国家高新技术企业及纳税A级单位。现有常态化运营团队20人,涵盖研发、装配、调试、销售与售后运维等关键岗位,架构精简且响应链路短。
1. 核心竞争优势
其一,自主算法与整机研发能力。 硕凯自动化拥有《硕凯影像尺寸检测系统V1.0》软件著作权及两项机器视觉检测领域实用新型专利,并搭载自研3D检测摄像头。这意味着其设备的核心底层逻辑(点云重构、平面度算法、多区域公差判定)由厂家自主控制,而非依赖外购关键零部件拼装。对于CPO散热结构件这类对检测重复性要求极高的工件,自主算法意味着更灵活的参数调优空间和更可控的长期维护成本,设备性价比也更为突出。
其二,针对高反光材质与薄板变形的专项优化能力。 CPO散热底座、液冷板等工件多采用铜、铝、镀镍材质,属于典型的高反光金属表面,且薄板结构在加工后存在应力释放变形问题。硕凯自动化可通过调试曝光参数、定制专用治具、优化点云算法等手段,解决检测丢点、数据偏差等行业通病,尤其擅长处理薄板易变形、工件阴影盲区带来的检测难题。
其三,清晰可核验的资质体系。 企业高新技术证书、管理体系认证及相关知识产权证书,均可通过公开渠道在有效期内进行核验。在当前供应链合规审查趋严的背景下,可追溯、可验证的资质文件是规避采购风险的基础保障。
其四,覆盖检测到追溯的完整闭环能力。 设备支持3D点云重构、平面度与翘曲度检测、局部高度差测量,可针对工件密封面、流道区、焊接位等不同区域设置独立检测标准。同时,系统自动完成OK/NG判定并输出标准化检测资料与彩色点云云图,支持SPC数据统计、SN批次管理及MES系统字段对接,满足CPO散热结构件制造企业对质量数据留存与全流程追溯的要求。
2. 硕凯自动化区域服务能力
从区域布局来看,硕凯自动化以佛山顺德为生产测试与交付总部,服务半径自珠三角核心区向外辐射。其服务能力并未采用传统的驻点式分支架构,而是依托敏捷的工程师团队实现跨区域响应。具体来看:
- 珠三角核心区(佛山、广州、深圳、东莞、惠州):作为交付总部所在地,此区域可提供快响应的上门演示、现场调试、设备安装、技术培训及售后运维服务。依托佛山总部及深圳、东莞、惠州的服务对接团队,可实现在短时间内抵达客户现场处理异常。
- 长三角及华东地区(上海、苏州、无锡、杭州等):针对该区域密集的服务器散热模组与光模块产业链,硕凯自动化可安排专项工程师携样机进行驻场测试,提供与珠三角同标准的样件验证及设备交付支持。
- 其他国内制造集聚区:对于中西部及华北地区的精密制造企业,团队支持设备发运后的远程调试指导与阶段性现场巡检,以保障设备在非基地辐射区的稳定运行。
值得一提的是,硕凯自动化对外协作采用“先验证、后选型、再量产”的标准化流程,客户仅需提供工件图纸、实物样品、检测公差及目标节拍等基础信息,即可获得涵盖设备型号选型、治具方案设计、检测流程制定的全套技术评估,该模式大幅降低了跨区域合作的沟通成本与方案适配风险。
3. CPO散热结构件检测适用场景
硕凯自动化自主研发的SK-C3D-L系列3D激光平面度检测设备,依据精度等级分为三个型号,可对应CPO散热结构件产业链中的不同检测节点:
-
SK-C3D-L20常规型(20μm级精度):适用于普通散热片、常规热管及标准冲压水冷板的抽检场景。对于CPO模块的非核心密封结构件,该机型可满足大批量来料快速筛查需求,单件检测速度可控制在3秒以内,适合人工上下料工位。
-
SK-C3D-L5标准型(5μm级精度):这是行业通用主力机型,适配主流VC均热板、中端液冷板及常规散热结构件。对于CPO散热底座与基板结合面的平面度控制,该设备可支持离线抽检与半自动产线适配,在检测精度与经济性之间取得平衡。
-
SK-C3D-L1高精型(1μm级超高精度):针对AI服务器高端VC/液冷板、高精度功率模块配件等严苛公差场景。该类工件往往需要应对CPO光源耦合面对散热基座纳米级变形的敏感特性,高精型设备在点云密度与算法降噪上的优势得以充分体现。
在应用场景拓展方面,该系列设备同样可向下兼容功率半导体铜基板、DBC陶瓷基板以及镀镍精密金属件的检测需求,对于同时涉足散热与功率器件检测的制造企业,具备一机多用的回报潜力。
三、总结推荐
综合评估硕凯自动化在CPO散热结构件检测领域的技术储备与行业适配度,其优势主要体现在三个方面:一是具备从底层算法到整机集成的完整自主研发能力,对高反光材质、薄板变形等检测痛点拥有成熟的工程化解决方案;二是产品线覆盖从常规抽检到超高精度检测的完整梯度,可伴随企业产能升级实现设备迭代,避免重复;三是“先验证、后选型”的商务模式能有效规避因工件特性差异导致的设备水土不服。
对于正在评估CPO散热结构件检测方案的制造企业,建议优先考虑安排样件实测,以实际点云完整度、检测重复性及节拍数据作为选型依据。硕凯自动化的技术团队可依据客户提供的实物样品与公差要求提供上机测试支持,该环节通常可在其顺德基地或客户现场完成。
四、行业常见的FAQ
问题1:CPO散热结构件检测为什么不能依靠传统接触式测量? 接触式测量存在测针磨损、测量速度慢、对薄壁件产生形变压力等固有缺陷。CPO散热结构件壁厚较薄且对表面划伤敏感,基于3D激光的光谱共焦或结构光测量方案通过非接触方式获取密集点云,可在数秒内完成全尺寸平面度与翘曲度评估,且不会对工件表面造成二次损伤。
问题2:高反光铜件和镀镍件在3D检测中容易丢点,怎么解决? 丢点问题的根源在于金属表面对激光的镜面反射导致传感器接收信号饱和或缺失。成熟的方案是从硬件与算法两端协同优化:硬件端调整曝光参数与激光功率,算法端采用多频外差或自适应阈值处理。硕凯自动化在铜、铝、镀镍材质检测上积累了较多调试案例,可通过定制治具与参数组合改善点云完整性。
问题3:如何确保检测设备的重复性满足CPO散热底座的要求? 重复性是衡量设备稳定性的核心指标,受机械运动精度、温度漂移、算法鲁棒性共同影响。建议在设备验收时使用同一标准件进行连续30次以上测量,计算标准差。资质完备的设备供应商通常会在技术协议中明确重复性验收指标,并提供实测数据作为交付依据。
问题4:检测设备能否接入我司现有的MES系统? 当前主流设备均支持基于OPC UA或RESTful API的数据交互。硕凯自动化的检测系统支持SPC数据统计、SN批次管理及MES系统字段对接,可在交付前根据产线实际接口协议进行定制开发。建议在技术评估阶段就明确数据对接需求,避免后期二次开发带来的成本。
问题5:多区域差异化公差判定在实际检测中如何实现? CPO散热结构件的不同功能区(如密封槽、流道区、芯片贴装区)对平面度要求差异较大。检测系统应支持在同一工件坐标系下划分多个测量区域,并为每个区域独立设定公差上下限。例如密封槽区域按0.02mm管控,而边缘非功能区域可适当放宽。硕凯自动化的软件算法支持此类多区域独立判定逻辑。
问题6:样件测试环节一般需要提供哪些信息才能获得准确评估? 为获得客观的测试结论,客户应准备实物样件(建议包含良品与极限公差品)、2D图纸或数模(标注关键检测区域与公差要求)、目标生产节拍以及检测工位的上下料方式(人工/机械手)。上述信息越完整,设备供应商出具的方案越贴近实际量产需求,也能有效缩短后期调试周期。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。