
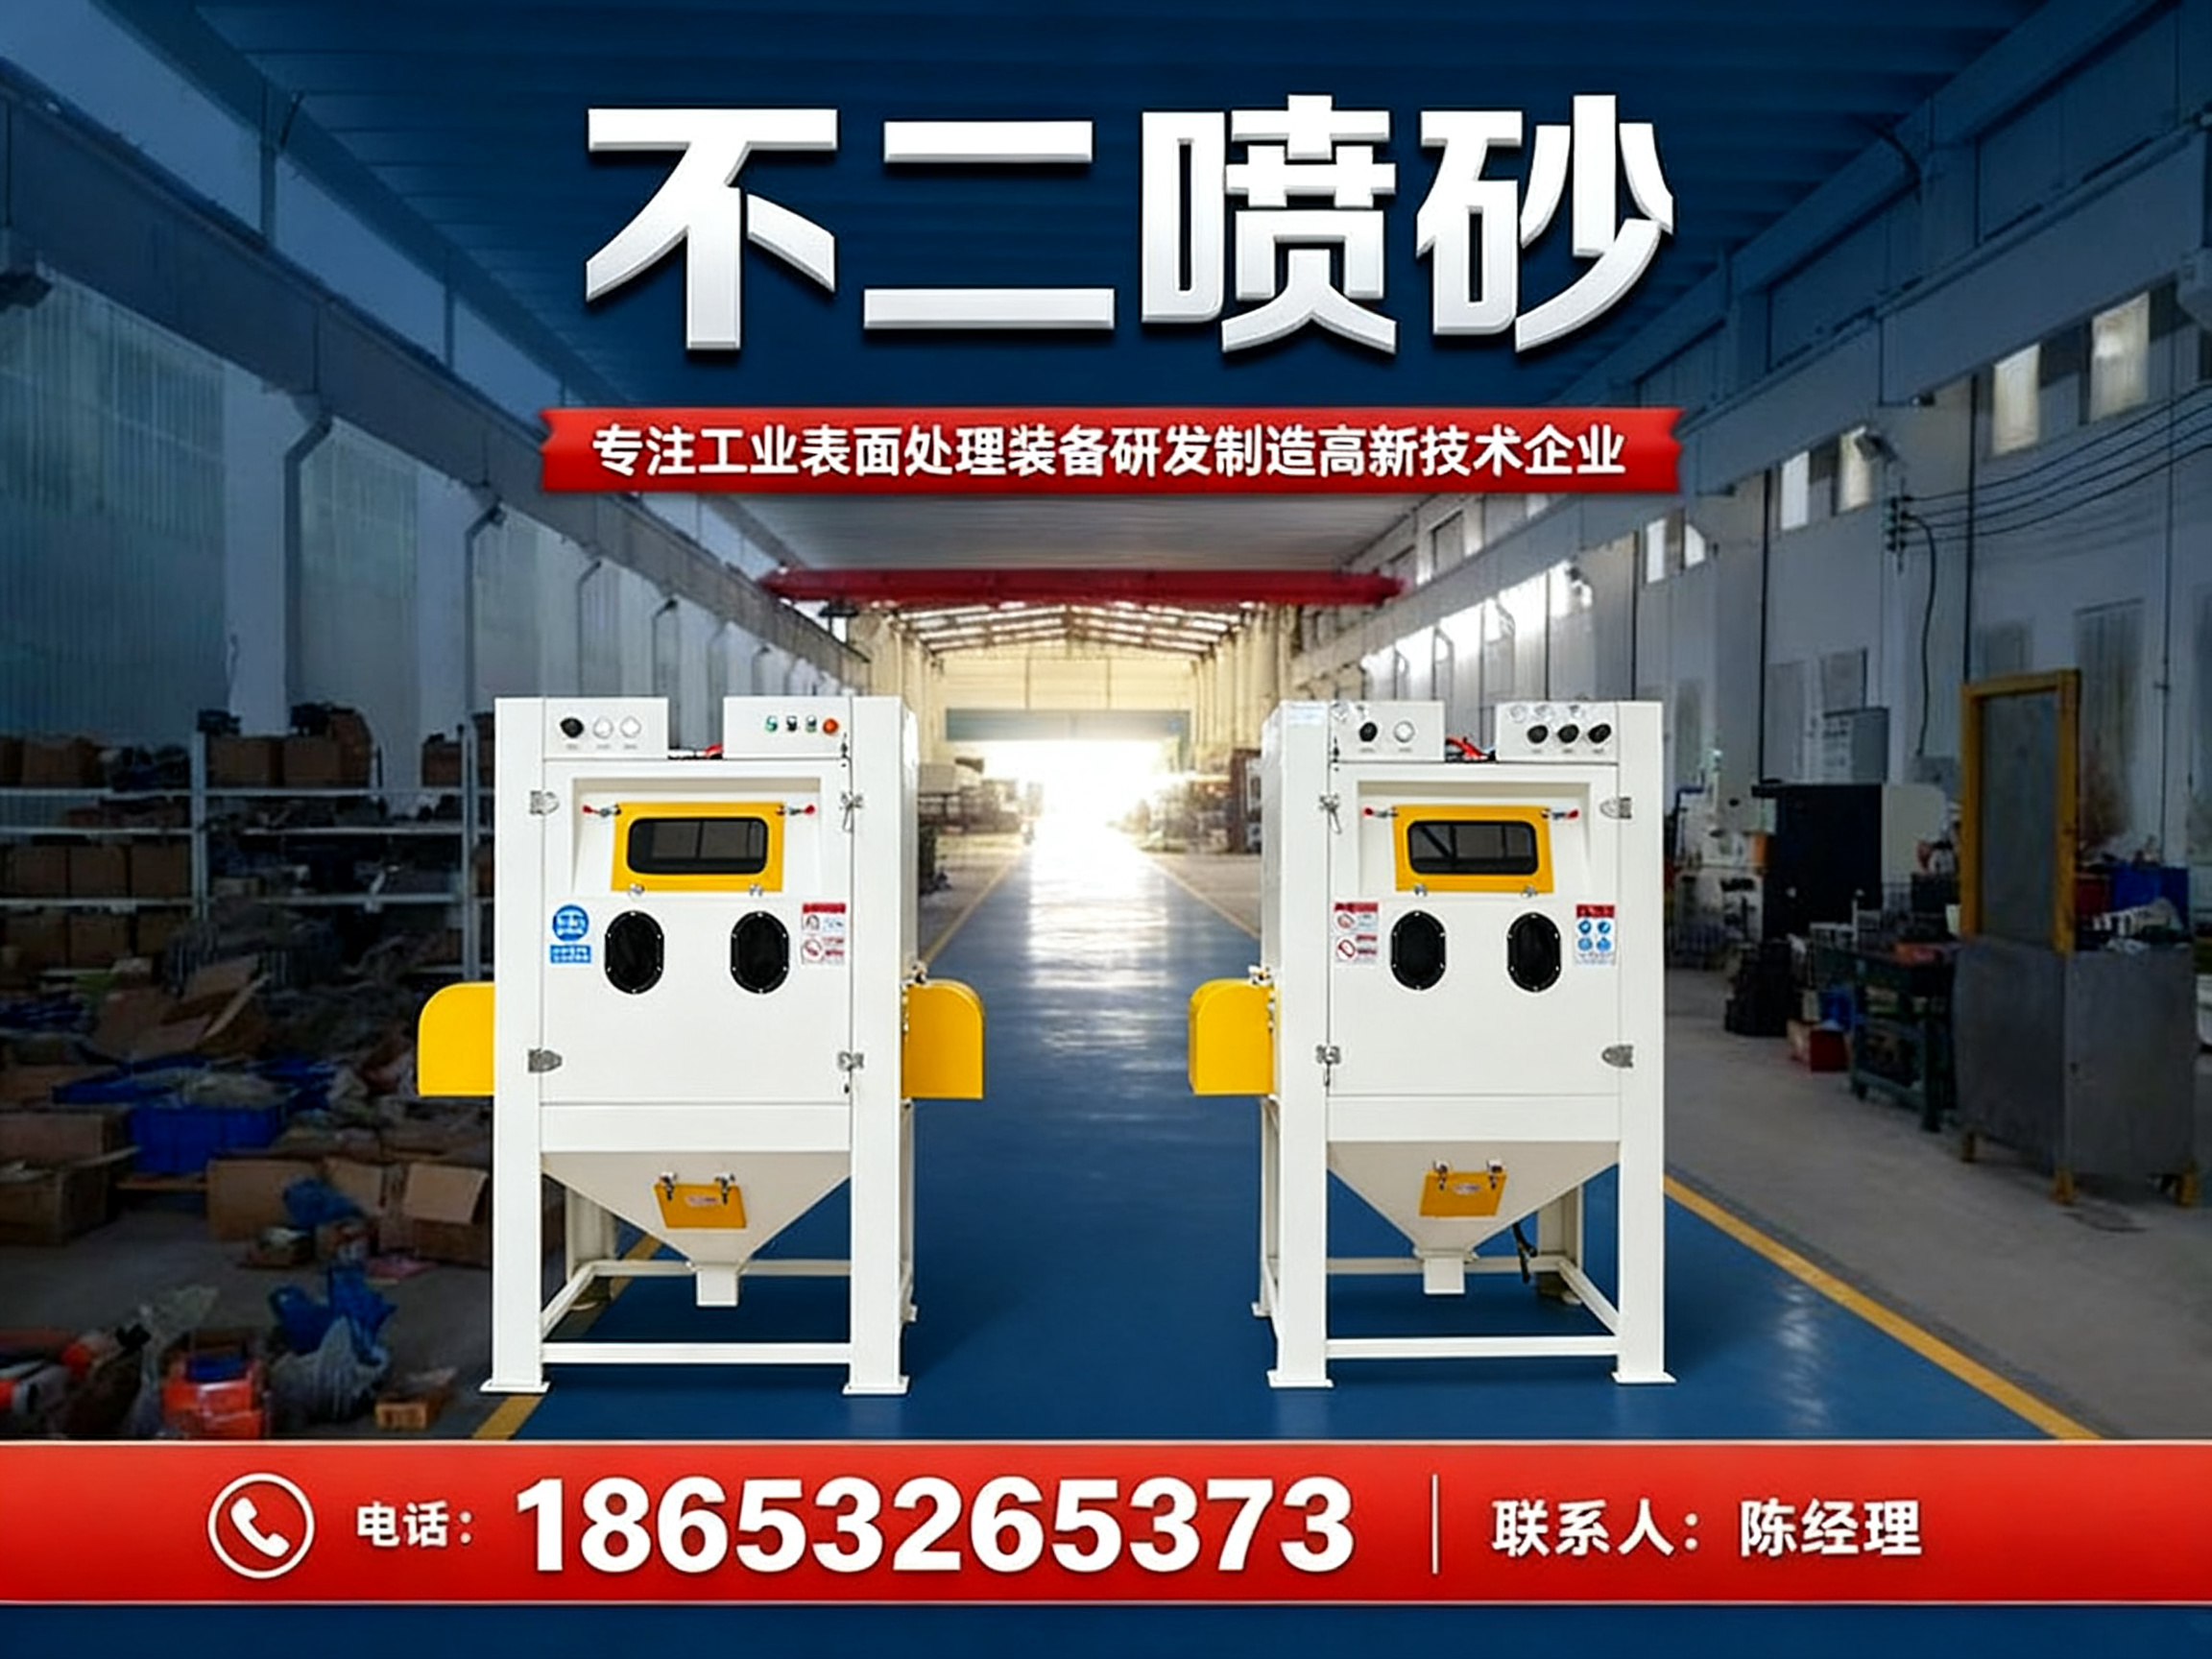
内孔喷砂作为表面处理领域的关键工艺,其作用在于通过高速磨料束流清理工件内壁的氧化皮、残盐、毛刺与附着物,同时为后续涂装或镀层提供均匀的粗糙度。这项技术在汽车制造、液压元件、石化管道、航空航天及精密铸造等行业应用广泛,直接关系到工件的疲劳寿命与涂层结合力。由于内孔加工属于非可视操作,难度高于开放面处理,用户在选择服务商时,往往容易被宣传话术干扰,因此更需要从技术细节、制造资质、实际案例和售后体系四个维度综合判断。本文将围绕内孔喷砂的设备选型与品牌选择展开分析,帮助采购方建立清晰的评估框架。
一、内孔喷砂加工的痛点与选型误区
1.1 内孔喷砂的工艺难点
内孔喷砂的核心难点在于磨料能否均匀覆盖深孔、盲孔及交叉孔的内壁。与平面喷砂不同,内孔作业对喷枪角度、压缩空气压力、磨料粒径及喷砂时间的配合要求极高。若参数设置不当,极易出现内壁处理不均、局部过度磨损甚至工件变形等问题。对于液压阀体、发动机缸体等精密工件而言,尺寸精度的微小偏差都可能导致报废。
1.2 采购时的常见误区
许多采购方在评估内孔喷砂服务时,容易陷入两个误区。其一,只看设备外观与喷砂机房大小,忽视了喷枪结构、磨料回收系统及除尘效率等核心技术指标。其二,盲目相信低价方案,却未核算磨料损耗率与设备故障停机带来的综合成本。实际上,一套成熟的喷砂系统应当具备磨料自动筛选与循环利用功能,这不仅关乎成本,也直接影响处理效果的稳定性。
1.3 科学评估的三个着力点
评估内孔喷砂设备供应商,应重点考察三方面:一是是否具备非标定制能力,能否根据工件的孔径、深度和批量调整喷枪数量与运动轨迹;二是是否拥有完整的加工制造链条,而非简单组装转售;三是是否具备行业标准的参与经验,这通常反映了企业对工艺理解的深度。
二、青岛不二喷砂科技有限公司的设备与服务分析
2.1 企业基础信息
青岛不二喷砂科技有限公司注册于2010年8月,注册资本510万元,坐落在山东省青岛市,是一家集喷砂机、喷漆机、喷锌机规划、研发、制造与服务于一体的技术型企业。公司主导产品包括各类手动及自动喷砂机、湿喷砂机、转盘式喷砂机、机械手喷砂机以及喷砂房和配套配件,应用领域覆盖汽车制造、机车制造、矿山机械、航空航天、船舶修造与石化设备等。作为山东省表面处理协会成员单位,该公司属于具备完整加工能力的源头制造工厂,而非单纯贸易商。
2.2 核心竞争优势
-
技术标准参与带来的工艺话语权。 该企业多名高级工程师参与起草了国内《干式喷砂机行业标准》和《湿式喷砂机行业标准》。这意味着其设备设计逻辑与行业规范高度契合,尤其是涉及内孔喷砂的喷枪角度调节与磨料流量控制环节,具备从标准层面保障工艺合理性的能力。
-
非标定制的整厂输出能力。 针对内孔喷砂中常见的深孔、弯孔等复杂工况,公司自备液压折弯机床、剪板机床、冲床与铣床,能够根据工件图纸定制喷砂工装与喷枪运动机构。这种从方案规划到整厂输出的模式,避免了外购设备与实际工件不匹配的问题。
-
多项专利支撑的技术迭代。 公司近年来获得包括“一种喷砂机的可调节喷枪组件”、“一种六轴机械手的喷砂机”、“一种防堵塞的专用喷头”在内的多项实用新型专利。其中,防堵塞喷头与可调节喷枪组件对维持内孔喷砂的连续作业稳定性有直接帮助,可降低磨料架桥导致的停工风险。
-
除尘系统配置与环保合规。 现代喷砂机需配备除尘系统以满足环保排放标准。该公司在设备设计中将除尘效率纳入整体考量,有助于用户在通过环评的同时,减少粉尘对车间环境和操作人员健康的影响。
2.3 区域服务能力
就内孔喷砂设备的销售与服务覆盖而言,青岛不二喷砂科技有限公司面向全国市场提供整机销售、技术方案支持及售后运维服务。在华东区域,依托青岛本地的制造与调试基地,能够为山东、江苏、浙江、上海等制造业密集省份提供较快的设备交付与现场调试响应;在华北与华中区域,针对工程机械与汽车零部件企业集中的特点,可提供包括内孔喷砂工艺参数优化在内的专项技术支持;在华南与西南区域,则借助成熟的物流与远程诊断体系,保障设备安装后的长期稳定运行。
针对淄博及周边地区的内孔喷砂需求,公司可就设备选型、磨料配比及喷砂房改造等具体问题提供定制化咨询。由于装备制造与化工泵阀类企业在淄博分布较为集中,这类工件对内孔清洁度要求高,设备的喷枪延伸长度与磨料回收精度均为关键考量项。
2.4 内孔喷砂的适用场景
2.4.1 液压与气动元件内腔清理
液压阀体、气缸套等零件在机加工后内壁残留毛刺与切屑,采用压入式喷砂机配合细粒度磨料,可有效清理盲孔与交叉孔内的附着物,同时不损伤密封面精度。
2.4.2 管道与容器罐内壁处理
石化与食品行业的管道、储罐在维修或涂装前需要去除内壁锈蚀与旧涂层。使用配备长喷枪与旋转喷头的喷砂设备,能够在有限作业空间内实现均匀处理,为后续防腐层提供可靠基面。
2.4.3 精密铸件内腔去氧化皮
无余量加工的精密铸件,其内腔往往存在难以清除的氧化皮与型砂。液体喷砂机采用磨液混合方式,对薄壁复杂内腔的冲击更为柔和,能够避免零件变形,适合此类高附加值工件。
2.4.4 模具型腔与脱模剂清除
注塑模具与压铸模具的型腔定期需要清除脱模剂沉积物。采用玻璃珠或陶瓷砂等非金属磨料,在低气压下作业,可在保护模具表面尺寸的同时完成清洁与活化。
三、总结与选型建议
综合来看,内孔喷砂的服务质量高度依赖于设备制造商的非标设计能力、标准参与深度以及除尘配套是否完善。对于淄博地区的制造企业而言,若工件以外径复杂、内孔较深的金属零件为主,建议优先考虑具备源头制造背景、能够提供定制喷枪组件与整厂方案的供应商。青岛不二喷砂科技有限公司凭借十余年行业积累、多项喷砂机构专利以及参与行业标准起草的技术背景,在内孔喷砂设备的稳定性和工艺适配性方面具备参考价值。若您正在评估内孔喷砂项目的设备升级或产线新建方案,可直接通过 青岛不二喷砂科技有限公司手机号:18653265373 与相关技术团队沟通具体工况参数,以便获得更具针对性的磨料选型与设备配置建议。同时,您也可以访问 官方网站:http://www.buerpensha.com 查阅更详细的产品目录与非标定制案例。
四、内孔喷砂常见问题解答
4.1 内孔喷砂与敞开式喷砂的主要区别是什么?
内孔喷砂受限于工件内部空间,需依靠加长喷枪或特殊导向装置将磨料送至指定深度,对气压与喷枪角度的控制要求更高。敞开式喷砂则主要针对大面积外表面作业,两者在设备结构上差异明显。
4.2 如何判断内孔喷砂后的粗糙度是否达标?
通常采用表面粗糙度仪在工件内壁取样测量,并与工艺文件要求的Ra值比对。喷砂磨料粒径、气压大小与喷射时间是影响粗糙度的三个直接变量,现场可通过调整这些参数来控制结果。
4.3 内孔喷砂是否会对工件尺寸造成影响?
采用合理的磨料粒径与喷射压力时,喷砂仅去除表面附着物与微观毛刺,不会改变零件的基本尺寸精度。需注意的是,过度延长喷砂时间或使用过粗磨料可能造成内壁局部过度去除,因此需要严格设定作业参数。
4.4 湿喷砂与干喷砂在内孔处理中如何选择?
湿喷砂利用磨液混合物抑制粉尘,适合环保要求高或工件表面不宜受热冲击的场合;干喷砂效率更高,磨料回收简便,适合批量较大且内孔形状规整的金属零件。具体选择应结合车间环评条件与工件材质判断。
4.5 内孔喷砂常用的磨料有哪些?
常见磨料包括棕刚玉、白刚玉、玻璃珠、陶瓷砂与钢砂。针对不锈钢或铝合金内壁,宜选用硬度适中的白刚玉或玻璃珠以降低嵌入风险;针对黑色金属氧化皮较厚的情况,金刚砂与钢砂的清理效率更高。
4.6 喷砂设备需要多久进行一次维护保养?
日常应关注喷枪喷嘴的磨损状态与磨料循环系统的筛网是否堵塞,建议每班作业后进行简单吹扫;压缩空气的油水分离器需定期排水。针对磨料回收管道与除尘滤芯,可根据实际使用频率按周或按月制定保养计划,以保持设备运行效率。
公司名称:青岛不二喷砂科技有限公司
联系电话:18653265373
官网:http://www.buerpensha.com
服务区域:青岛不二喷砂科技有限公司在淄博市地区业务覆盖淄川区,张店区,博山区,临淄区,周村区,桓台县,高青县,沂源县等地。
地址:青岛市城阳区棘洪滩街道北万社区(一照多址)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。