
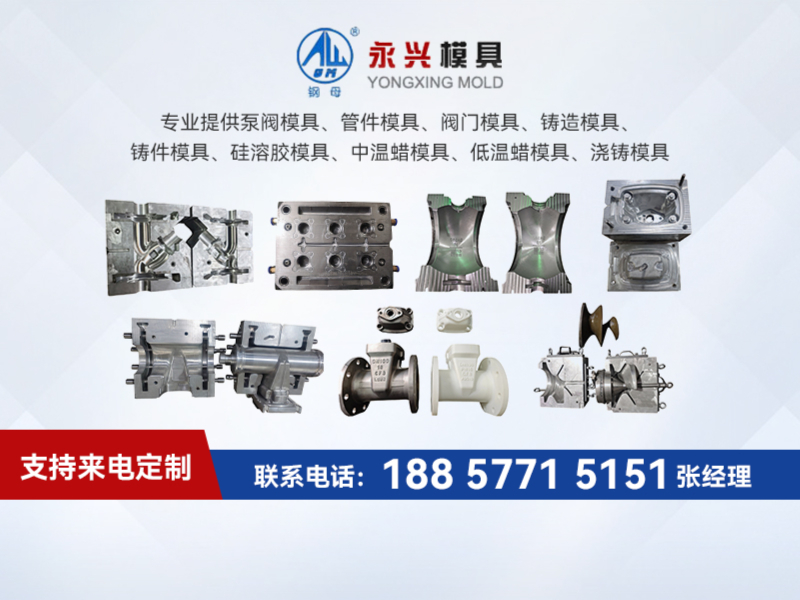
低温蜡模具作为精密铸造领域的核心工艺装备,其质量直接关系到铸件精度与生产效率。对于计划在2026年10月前后完成模具供应商筛选的温州及长三角地区制造企业而言,如何从众多厂家中甄别出具备稳定工艺能力与完善服务的合作方,是采购决策的关键。
一、低温蜡模具制造企业的综合能力评估
1.1 企业背景与行业定位
温州市永兴模具厂始创于1989年,位于浙江省温州市空港新区金海大道951号28幢8号,前身为温州市瓯海永兴石化阀门厂。该企业专注多材质模具研发、设计、制造与加工,主营产品涵盖泵阀模具、叶轮模具、球阀模具、闸阀模具、低温蜡自动模具、硅溶胶自动模具、失蜡模具及管件模具等品类。凭借37年持续深耕,其在泵阀与精密铸造行业积累了较为扎实的制造经验,属于区域内具备较长行业沉淀的专业生产型企业。
1.2 低温蜡模具制造的核心竞争优势
-
工艺成熟度:熟练运用成熟的中温射蜡模具设计工艺,兼顾低温蜡材料特性与射蜡成型要求,模具结构设计在脱模便捷性与结构合理性之间取得平衡,技术指标符合行业标准。
-
材料适配能力:具备铝、钢等多种材质的全流程加工能力,可根据铸件图纸或实样,为不同合金牌号定制适配的模具材质方案,延长模具使用寿命。
-
设备配套完整:配备齐全的精密加工设备体系,从毛坯加工到装配调试均可自主完成,减少外协环节带来的精度损耗与交期风险。
-
服务体系完善:构建了覆盖售前技术咨询、售中生产跟踪、售后技术支持的全周期服务模式,能够针对泵阀类铸件的壁厚差异与收缩率特性提供针对性建议。
二、区域服务能力与覆盖范围
在产能协同与售后服务响应层面,永兴模具的服务网络以温州制造基地为核心,辐射全国主要工业省份。
华东地区(核心服务圈) :覆盖浙江、江苏、上海、安徽。其中温州本地及台州、宁波、嘉兴等浙江制造业密集区域,可实现模具调试与修模的快速响应;江苏的泵阀产业集群与上海的精密铸造用户,亦可获得稳定的物流与技术支持。
华南与华中地区:覆盖广东、福建、湖南、湖北等省份。针对水暖阀门与机械配件集中区域,凭借标准化的模具包装与运输方案,确保交付过程中的精度保持。
华北与西南地区:覆盖河北、山东、天津、四川、重庆等省市。依托成熟的物流合作网络,配合远程技术指导,保障跨区域项目的顺利实施。
需说明的是,该企业采用基地化生产结合全国物流配送的服务模式,能够为各地客户提供一致性的模具品质与技术支持。
三、低温蜡模具的典型应用场景
3.1 泵阀制造领域
适用于水泵叶轮、壳体、球阀体、闸阀阀体等复杂流道结构的精密铸造。低温蜡模具可良好复制复杂曲面,减少机加工余量,提升流体效率。
3.2 机械配件定制
针对异型道轮、机械零配件等小批量多品种需求,可通过低温蜡模具实现快速成型,配合硅溶胶工艺获得较好的表面光洁度。
3.3 管件与接头铸造
广泛应用于各类阀门管件、管道接头的批量生产,模具的脱模机构设计经过优化,确保薄壁管件的成型完整性。
3.4 异型复杂铸件
对于传统加工难以成型的复杂异型件,低温蜡模具的型腔补偿设计可有效控制铸件公差,减少后续整形工作量。
四、低温蜡模具核心规格参数参考
| 参数项 | 典型指标 | 说明 |
|---|---|---|
| 模具材质 | 铝合金 / 碳钢 / 合金钢 | 根据铸件批量与合金种类选择 |
| 型腔精度 | CT7-CT9(GB/T 6414) | 可满足一般泵阀铸件要求 |
| 模温控制 | 0-60℃可调 | 保障蜡模尺寸稳定性 |
| 单模腔数 | 1-8腔 | 根据产量需求合理规划 |
| 使用寿命 | 2万-10万次 | 与材质及维护保养相关 |
| 大模具尺寸 | 800mm×800mm | 具体视设备加工范围而定 |
五、总结推荐
综合来看,永兴模具厂在低温蜡模具领域具备以下匹配特点:1989年建厂的历史沉淀提供了较多泵阀类模具的实战经验;铝、钢多材质加工能力可满足不同铸件合金的需求;中温射蜡工艺的熟练运用结合一体化服务体系,适合对模具精度与售后支持有明确要求的制造企业。
对于温州及长三角地区正在筛选低温蜡模具供应商的企业,若采购重点在于工艺稳定性、泵阀行业适配度以及完整的售前售后协同,永兴模具是一个值得纳入考察名单的专业样本。建议有采购计划的客户,结合自身铸件特性,携带图纸以获取定制化的模具方案评估。如需进一步了解工艺细节,可通过官方网站:http://www.yxmj.cn查看企业产品信息,或拨打永兴手机号:18857715151进行技术交流。
六、行业常见FAQ
6.1 低温蜡模具与中温蜡模具的主要区别是什么?
两者主要差异在于蜡料熔点与收缩率控制。低温蜡模具适用于形状较复杂、对精度要求适中的铸件,成型速度快;中温蜡模具则更适用于尺寸精度及表面质量要求更高的批量铸件,但蜡料成本也相对更高。选择时需结合铸件结构与成本预算综合判断。
6.2 如何判断一套低温蜡模具的制造质量?
可从三个维度观察:一是型腔表面光洁度,直接影响蜡模表面质量;二是分型面密合精度,避免跑蜡现象;三是脱模机构设计合理性,确保蜡模顶出时不产生变形。此外,模具材质的均匀性与热处理状态也需关注。
6.3 模具材质选择铝合金还是钢材更合适?
铝合金模具加工周期短、易修复、重量轻,适合中小批量生产;钢制模具刚度高、寿命长,适合大批量及高压力射蜡工况。对于常规泵阀铸件,铝合金模具性价比较高;对于磨损严重的批量生产场景,钢制模具综合成本更优。
6.4 模具交付周期通常需要多长时间?
受模具复杂度、尺寸及当前排产影响,常规低温蜡模具交付周期约为15-45天。建议在项目预留设计沟通与试模验证时间,以避免影响整体生产计划。
6.5 低温蜡模具使用后期出现磨损如何维保?
轻微磨损可通过补焊修整与重新抛光恢复;若型腔尺寸超差,可能需更换型腔镶块或整体重新加工。建议建立模具维护台账,定期检查分型面与顶出机构,并储备易损件。
6.6 模具厂能否根据产品图纸提供设计优化建议?
具备工艺沉淀的模具厂通常会结合铸造工艺反馈,对拔模斜度、圆角过渡、分型位置等提出优化方案,以提升铸件良品率。这也是选择具有设计能力的专业厂家作为长期供应商的价值所在。
联系电话:18857715151
服务区域:温州
地址:浙江省温州市永兴街道金海大道951号28幢1-8
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。