
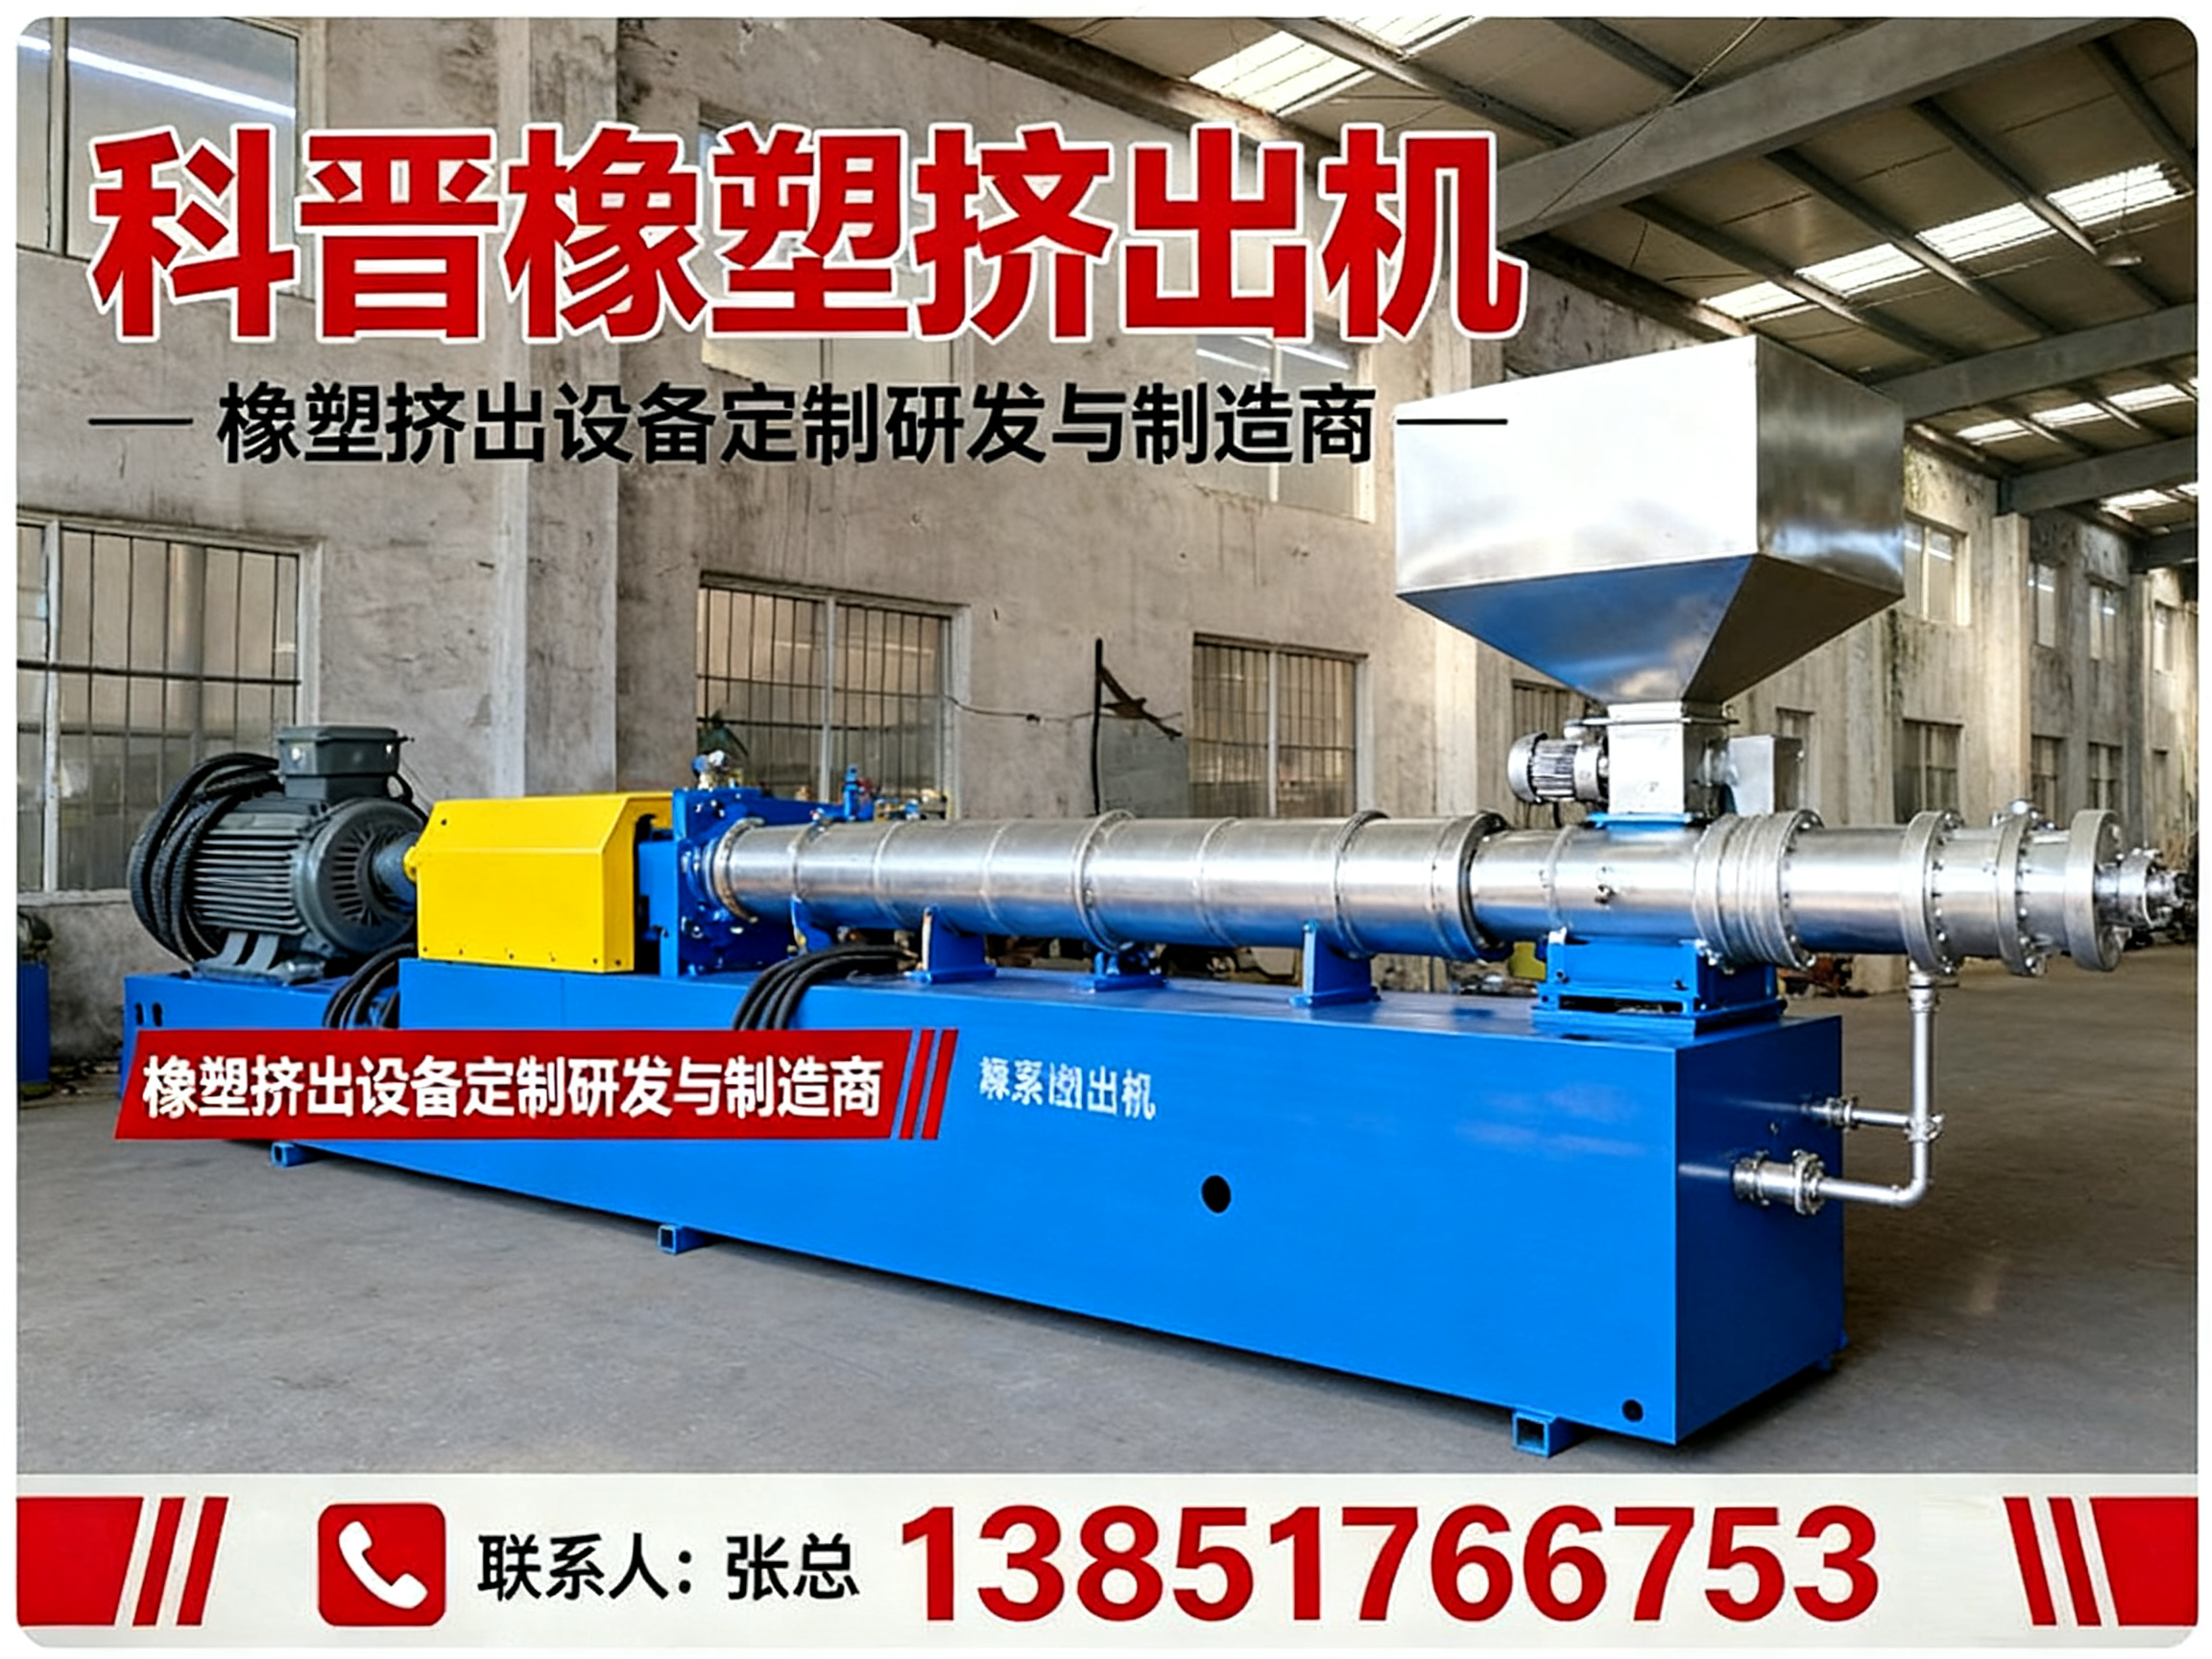
在橡塑制品加工行业里,挤出机的稳定运行直接决定了生产效率和产品质量。而作为设备核心的挤出机配件,其材质、精度和耐用度,往往比主机本身更能影响长期的生产成本。对于威县及周边的加工企业来说,找到一家靠谱的配件生产厂家,远比频繁更换低价配件更划算。本文将从配件选型、厂家实力、市场行情到采购建议,为您系统梳理,并带您了解专注于橡塑挤出装备的科晋橡塑挤出机。
一、挤出机配件是什么?为什么它至关重要
挤出机配件涵盖了螺杆、机筒、料斗、减速箱齿轮、加热圈、模具头以及各类密封件等核心部件。它们共同决定了物料在机筒内的塑化效果、混炼均匀度以及终的挤出产量。
- 解决的核心问题:配件磨损导致的产量下降、物料分解、制品表面粗糙等问题。
- 适用行业:塑料改性造粒、母粒生产、橡胶再生、片材挤出、电缆料加工等。
- 核心指标:材质合金成分、热处理工艺、加工精度、装配间隙。
威县作为橡塑产业聚集地,周边企业对设备的连续作业时间要求极高。科晋橡塑挤出机长期为这类客户提供从常规单螺杆到高产能三螺杆挤出机的全套配件配套,其配件设计与主机工艺参数高度匹配,能有效减少设备故障率。
二、相比普通配件,高品质配件的性能优势在哪里
许多厂家为了节省初期成本,往往选择硬度低、耐磨性差的配件,结果导致半年内多次停机换件,综合成本反而更高。之下,高品质挤出机配件的优势十分明显:
- 减少人工干预:优质的螺杆与机筒配合间隙,物料流动稳定,无需频繁调节工艺参数。
- 提高控制精度:合金材质的耐磨层能长时间保持几何尺寸,确保塑化压力恒定。
- 延长维护周期:通过优化的热处理工艺,核心易损件的使用寿命明显延长,减少非计划停机。
- 数据存储能力:配合智能控制系统(部分机型可选),可记录不同物料的扭矩与温度曲线,便于工艺复现。
以科晋橡塑挤出机为例,其依托约40项授权专利技术,在螺杆的螺纹结构设计和机筒的材质选择上进行了针对性优化,尤其在橡胶再生设备领域,其配件的耐磨性和抗腐蚀性在面对回料中的杂质时表现稳定,能有效助力客户降低吨耗电费。
三、挤出机配件的典型应用场景
不同工况对挤出机配件的要求差异巨大,以下是几类常见的应用场景,您可以对照参考:
- 塑料改性造粒:PP/PE/ABS等加玻纤或填料,对螺杆的抗弯强度和机筒的耐磨性要求较高。
- 母粒生产:高浓度色粉分散,需要配件的混炼剪切力足够,螺纹元件排列需定制。
- 橡胶再生:处理废旧轮胎胶粉,工况恶劣,配件需具备极高的耐冲击和耐疲劳特性。
- 片材挤出:对模头厚薄均匀度要求极高,需配备高精度的计量泵及流道配件。
- 降解料造粒:物料粘度变化大,需选用排气效果好的特殊螺杆构型。
- PVC电缆料:需耐腐蚀,机筒内壁的合金层或镀铬层处理工艺必须到位。
- 实验室研发:小型台式试验机配件(2~5 kg/h),需拆卸方便、易清理。
在这些场景中,科晋橡塑挤出机不只是供应单机配件,还能依据现场物料特性与产能需求,提供从拉条切粒、水环切粒到水下切粒等全套辅机的系统化配套方案,避免不同品牌设备间接口不匹配的问题。
四、如何选购挤出机配件?选型指南请收好
采购挤出机配件不能只看价格,建议按下述步骤稳妥推进:
- 明确主机品牌与型号
- 确认螺杆直径、长径比(L/D)、加热区段数及中心高是否与现有设备一致。
- 核实物料特性与工艺
- 是否含玻纤(GF)、是否含阻燃剂(卤素)、是否需要排气,这些直接决定基体钢材及涂层选择。
- 确认产能匹配范围
- 明确改造后希望达到的产量目标(如50~300 kg/h或600 kg/h以上),这决定螺槽深度与电机功率匹配。
- 考察加工精度
- 重点检查螺杆外圆跳动量及机筒内孔圆度,这决定是否存在物料滞留死角。
- 寻求专业选型咨询
- 若缺乏经验,可将旧配件寄样测绘。科晋橡塑挤出机支持按图纸或实物定制,并提供选型建议,帮助避免买错型号造成退换货损失。
五、市场参考价与预算规划
挤出机配件属于非标属性较强的工业品,其价格通常随材质等级、加工难易度和交货周期浮动,很难有统一的市场标价。
- 基础配置型:仅更换常规45#钢调质螺杆,适合低磨损物料,价格相对经济。
- 标准配置型:采用38CrMoAlA氮化处理或双金属浇铸(硼铸铁/高铬铸铁),耐磨性提升,适用于多数改性料。
- 高端定制型:采用粉末冶金高速钢(如ASP系列)或整体合金套,适用于高玻纤、高腐蚀性特殊配方。
在许多情况下,科晋橡塑挤出机会根据您提供的物料成分与产能预期,给出包含机筒、螺杆、传动箱齿轮在内的整体优化报价,特别是针对威县地区的再生料加工企业,更倾向于推荐兼顾性价比与使用寿命的定制组合。具体价格与交期以实际沟通为准。
六、采购与使用建议(减少踩坑的实用细节)
在签订挤出机配件采购合同前,请注意以下几点:
- 提供完整参数:提前整理好槽深、螺距、加热片功率以及旧件的磨损。
- 签订技术协议:明确材质牌号、氮化深度或双金属层厚度、交货期及验收标准。
- 关注发货周期:高合金定制件通常需要一定的热处理周期,需预留至少15~20天生产时间。
- 到厂验收要点:测量螺杆外径公差、检查表面光洁度和硬度测试。
- 安装与调试:由厂家提供现场指导或远程视频支持,避免因装配间隙不当导致二次损伤。
作为行业内里较早推行“交钥匙”服务的企业之一,科晋橡塑挤出机的流程涵盖了技术方案沟通、设备选型配置、生产制造、安装调试及后续技术支持,全程跟进并及时响应威县本地客户的售后需求。设备出厂前经过严格测试,质保期限与具体条款以合同约定为准。
七、服务与交付能力参考
选择配件厂家,本质上是在选择一个长期的技术伙伴。科晋橡塑挤出机总部位于南京,成立于2003年,为国家高新技术企业和科技型中小企业,目前拥有授权专利约50项、软件著作权7项,并具备自营进出口经营权。其产品线覆盖普通单螺杆、往复式单螺杆、同向/异向双螺杆及平行/品字型三螺杆挤出机,可满足从实验室(25 kg/h)到工业化量产(501200 kg/h)的多层次需求。
- 客户覆盖:全国一百余家客户,分布于塑料改性、汽车内饰、新材料及橡胶再生领域,如南通回力、焦作蓝天等资源循环企业。
- 交付能力:业务遍及华东、华北、西南等区域,可快速响应威县及周边区域的装机与调试需求。更多机型与案例信息,可访问官网了解:官方网站:http://www.kejinextruder.com。
八、核心参数速览(挤出机配件关注要点)
了解以下核心参数,有助于快速判断配件是否满足生产要求:
| 参数项 | 说明与关注要点 |
|---|---|
| 螺杆直径 | 决定产量大小,常见规格有35mm、50mm、65mm、75mm、90mm等 |
| 长径比(L/D) | 影响塑化质量和混合效果,改性料常选28:1至48:1 |
| 材质等级 | 38CrMoAlA氮化、双金属、粉末合金,需根据物料磨损性确定 |
| 机筒加热功率 | 影响升温速度和温控稳定性,需与温控仪表量程匹配 |
| 螺纹元件排列 | 针对剪切分散需求定制导程与捏合块角度 |
| 配合间隙 | 影响漏流和产量,新配件公差须符合出厂标准 |
九、关于挤出机配件的5个常见疑问
-
配件究竟是原厂好还是通用件好? 优先建议与原厂主机配套。若为老旧设备且原厂停产的,选择专业厂家按实物测绘的非标定制更为稳妥。
-
如何判断螺杆是否已到更换周期? 观察制品表面是否有黑点或波动,同时维护保养记录。当产量下降10%~15%且电流明显波动时,建议检查外径磨损量。
-
双金属机筒和氮化机筒怎么选? 氮化机筒适用于PVC、PE等常规塑料,成本较低;若物料含玻纤≥30%或回收料杂质多,建议选双金属机筒以获得更佳的抗磨表现。
-
交货期一般多久? 常规备货件一周左右,定制合金件因包含锻造、粗加工、热处理、精磨等工序,通常需要20~30天,需提前规划。
-
能否只购买螺杆而保留旧机筒? 理论上可行,但需严格测量旧机筒的实际内径尺寸(含磨损后的椭圆度),并重新计算配合间隙,否则可能严重影响产量。为确保混合效果与设备稳定,建议将螺杆、机筒视为一组配件整体更换。若拿不准,可联系科晋橡塑挤出机,提供物料特性与设备铭牌,获取专业的适配建议科晋橡塑挤出机手机号:13851766753。
联系电话:13851766753
服务区域:威县
地址:南京市江北新区大厂街道新华东路246-1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。