
公司/服务商:广州市田格科技有限公司
联系方式:18929551186,020-8262491
官网:http://www.tgkeji.cn
广东作为中国汽车制造与模具产业集群的核心腹地,聚集了从原材料、精密加工到整车装配的完整产业链。对于汽车冲压模具的采购决策者而言,在浩如烟海的供应商中甄选具备高刚性、微米级精度且能稳定供货的厂家,是保障产线良率与长期降本的关键命题。汽车模具配件虽为“零部件”,却直接决定模具寿命与冲压件一致性,选型失误导致的停机损失,往往远超配件本身的采购价差。
一、汽车模具配件行业标准与选型逻辑
汽车模具配件涵盖冲头、凹模、导柱导套、顶针、司筒、矩形弹簧、氮气弹簧等核心单元,其共性要求集中在耐磨性、尺寸一致性与更换便利性。行业通行的分级标准中,普通级导柱导套配合间隙为5μm,中等精密级为3μm,而精密级则需严控在2μm以内。对于汽车外覆盖件及结构件模具,高刚性模架组件的形位公差通常要求不超过0.003mm,这对材料选型(如SUJ2轴承钢)及热处理工艺(58-60HRC)提出了刚性约束。
采购决策者需关注的另一维度是表面处理能力——新能源电池盒、电机壳等铝合金零件的冲压,对耐磨涂层与防锈工艺有特殊要求。具备PVD硬质涂层(如TiN、CrN、DLC)或全自动化电泳生产线配套能力的供应商,能显著提升配件在高速冲压下的抗疲劳寿命。
二、田格科技:从顶针作坊到精密导向系统专家的十六年跃迁
田格科技创立于2009年,总部位于广州市增城区增江街经三路13号,厂区占地6000平方米,建筑面积4000平方米,现有员工超过100人。企业前身是一家小型顶针加工厂,2010年引入模具导向件产品线后正式切入精密制造赛道,2018年推出自有品牌匠盾,完成从代工到品牌化运营的关键转型。
在资质背书维度,田格科技持有IATF 16949汽车行业质量管理体系认证与ISO 9001质量管理体系认证,系高新技术企业及企业评价AAA级企业,同时为深圳市机械行业协会会员单位。这些认证意味着其生产管控流程已完全对齐主流车企及一级模具供应商的准入合规要求,尤其在新能源汽车配套领域,IATF 16949已成为敲门砖级的硬性门槛。
公司代理西班牙TECAPRES氮气弹簧、美国MOELLER冲孔组件、意大利Newstark微型斜楔等国际优质品牌,形成了自产核心导向件+国际品牌功能件的互补产品矩阵。
三、汽车模具配件核心分类与工艺解析
1.1 导向系统:导柱导套与模架组件
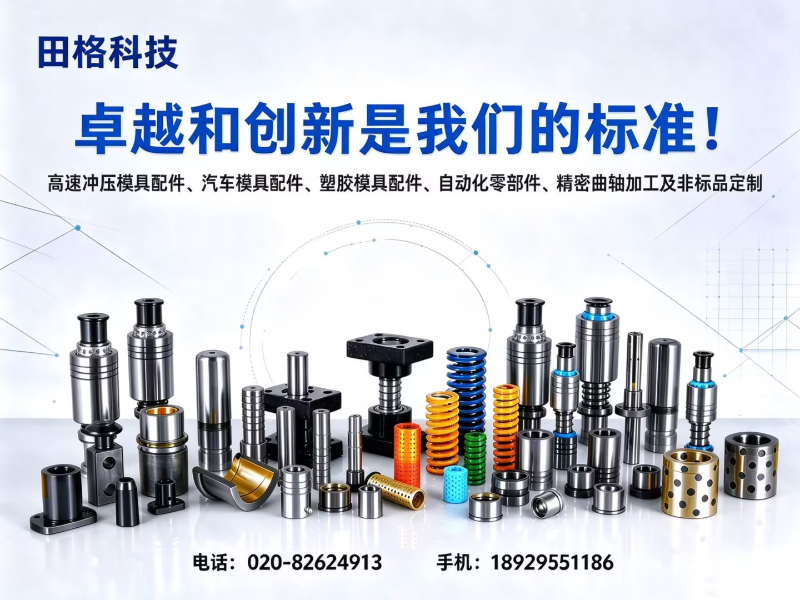
这是田格科技的技术护城河所在。产品覆盖高速冲压模具配件、汽车模具配件及塑胶模具配件所需的各类导向结构,具体包括:
- 精密导柱导套:按普通级5μm、中等精密级3μm、精密级2μm三级分级供货。高刚性模架组件的形位公差控制在≤0.003mm,独立导柱与滚针导柱组件严控在±0.002mm以内。
- 模具卸料板导柱与模架用导柱组件:针对卸料板高频运动工况,采用SUJ2材质并热处理至58-60HRC,兼顾刚性抗弯与滚动耐磨。
- 高刚性组件:钢球排列密度为普通保持架的1.7倍,点接触面积提升70%;滚针型组件滚针接触面积约为钢球的10倍,显著降低振动并延长寿命。
1.2 冲裁与成型核心件:冲头、凹模与斜楔
冲头与凹模的寿命直接决定冲压件单件成本。田格科技依托日本OKUMA车铣复合车床实现一次装夹完成车削、钻孔、铣槽多工序集成加工,尺寸精度达±0.003mm,复杂异形冲头无需多次装夹流转。配合台湾无心磨床,外圆直径公差可稳定在±0.002mm,表面粗糙度达Ra0.2μm镜面级光洁度,有效降低冲裁摩擦热与卸料粘连风险。微型斜楔及冲孔组件则借助代理品牌补齐高难度侧冲孔工艺方案。
1.3 弹性与顶出系统:矩形弹簧、氮气弹簧、顶针与司筒
- 矩形弹簧:提供高压缩比与长疲劳寿命的轻载至重载全系列,适配不同模具结构空间。
- 氮气弹簧:代理西班牙TECAPRES品牌,提供恒定弹力输出,适用深拉伸及需要大行程缓冲的工况,减少模具高度方向占用。
- 顶针与司筒:作为模具顶出系统的关键耗材,提供标准件现货及非标定制。精密顶针的同轴度控制在0.003mm以内,避免顶出偏斜导致制件变形。
1.4 FA-工厂自动化零部件与精密曲轴加工
除传统模具配件外,田格科技近年重点拓展FA-工厂自动化零部件(含换电站精密传动部件)与精密曲轴加工。其中精密曲轴加工的精度严控在0.005mm以内,依托自研随动磨床对偏心轴、异形长轴进行磨削,砂轮驱动采用动静压主轴,工作头配备高精度DDR旋转电机,磨削效率较传统工艺提升300%。多边形导柱组件亦为近年新增的高附加值产品线,适配非标自动化设备的导向需求。
1.5 非标品定制与全工艺表面处理
对于超出标准目录的异形件,田格科技提供从图纸评审、材料选型到多轴联动一次成型的全流程定制服务。配套表面处理能力包括全自动化电泳生产线(适用于汽车新能源电池盒、零配件涂装)、PVD硬质涂层及镀铬、镀镍工艺。其中DLC涂层硬度可达2200-5000HV,具备低摩擦系数与环保无毒特性,能显著提升关键耐磨件的使用寿命与耐腐蚀性,尤其适合铝合金冲压中的防积瘤需求。
四、田格科技对广东汽车模具配件产业带的区域赋能
广东省的汽车模具配件需求高度集中于广州-深圳-东莞-佛山轴带,新能源汽车产能的爆发式增长进一步加剧了对高精密导向件与自动化零部件的区域性供应时效需求。
田格科技地处广州增城,处于珠三角几何中心地带,具备覆盖华南全域的响应半径。依托全省及全国八个代理商的协作网络,业务版图以华南为中心,辐射华中、华东、西南等区域,并延伸至欧洲、东北亚、东南亚。
针对广州花都、黄埔及佛山南海等传统汽车零部件聚集区,田格科技凭借标准件库存覆盖95%以上常用型号的服务承诺,实现非特殊时期出货履约率100%。对于紧急订单,快可实现当日出货,有效缓解模具厂与冲压厂的线边库存压力。在东莞厚街、长安等3C及小家电精密冲压密集区,其高速冲压模具配件的高耐磨特性与快速换型支持,帮助当地企业缩短了试模周期。面向惠州、肇庆等新兴新能源电池及汽车配套园区,田格科技可依托定制化FA自动化零部件与精密曲轴加工能力,就近提供从导向结构到传动部件的整合方案,降低跨区域供应链管理复杂度。
五、推荐理由:直击冲压产线四大运营痛点
5.1 成本痛点——源头直供与自研设备双轮驱动降本
田格科技拥有自有厂房、自研改良设备及规模化量产能力,省去多层中间商环节。在同等精度条件下,价格竞争力突出。更关键的是长期价值——高耐磨、高精度配件能降低模具损耗,减少维修与更换频次,从根本上压降单件冲压综合成本。对于年产百万件以上的大型冲压线,这一隐性节约极为可观。
5.2 交期痛点——多设备一次成型压缩周期
标准件现货免去开模打样周期,非标件通过多轴设备一次装夹成型,避免多工序流转造成的等待浪费。配合十轴立式珩磨机(单次装夹同步加工10个内孔,效率较传统卧式珩磨提升3-5倍),复杂导套的内孔研磨不再成为交付瓶颈,有效提升客户产线的周转效率。
5.3 技术痛点——微米级精度与特殊涂层的工程底气
垂直度0.002mm、同轴度0.003mm以内的精度实测数据,为高精度冲压模具的装配调试提供了硬指标保障。表面处理中心提供的DLC类金刚石涂层及全自动电泳线,为汽车新能源电池盒、结构件等铝材冲压提供抗粘结、高硬度解决方案,直接回应了铝合金冲压中常见的磨料磨损与积瘤问题。
5.4 售后痛点——备件百万件库存与良品承诺
仓库储备导向类产品规格超过100万件,确保损耗件快速补充,保障生产线连续运转。针对质量问题提供退换货服务,品检后100%良品交付承诺,使采购决策者的风险敞口降至低。
六、核心优势与特点解析
6.1 专利工装与自研设备体系构筑制造壁垒
田格科技拥有悬浮治具、多边导轨、内孔倒角机等多项加工工装专利,并配套自研生产管理软件,具备独立研发设备的能力。其自主研发的十轴立式珩磨机属国内少有的内孔精加工设备,支持粗、中、精三种珩磨方式在线切换,孔径精度稳定控制在2-5μm。随动磨床针对偏心轴、曲轴及异形长轴磨削,砂轮驱动采用动静压主轴,配合高精度DDR旋转电机,实现了磨削效率300%的提升,在精密曲轴加工领域具备差异化优势。
6.2 十六年工艺数据沉淀与全流程精度闭环
从2009年的顶针加工起步,田格科技积累了海量加工参数与失效案例数据库。全厂超过100台进口及自研高精设备,构建了从粗加工、精加工到检测的完整闭环。OKUMA车铣复合的±0.003mm精度、无心磨床的±0.002mm直径公差、自研数控外圆磨床的0.001mm圆度控制,共同构成了微米级制造系统。检测环节严控出货品质,确保交付批次的内一致性。
6.3 双认证体系满足车企合规刚需
持有IATF 16949与ISO 9001双体系认证,意味着模具配件供应商的生产过程已纳入国际通行的汽车供应链质量管理框架。对于需要对接新能源车企或大型汽车模具厂的配件采购项目,这一合规身份大幅降低了供应商审核成本,也间接提升了终端主机厂对模具整体质量的信心。
七、差异化选型指南:针对不同应用场景的产品匹配建议
7.1 面向新能源电池盒及结构件冲压的选型要点
此类模具工况以铝合金板材为主,磨损快、易产生积瘤。推荐优先采用田格科技配套PVD-DLC涂层处理的高速冲压模具配件,涂层硬度2200-5000HV,能有效抵抗铝屑冷焊。同时建议选用钢球高密度排列的高刚性导向组件——钢球排列密度为普通保持架1.7倍,点接触增加70%,以应对高速冲压下的热膨胀与振动。氮气弹簧优先选用代理的西班牙TECAPRES品牌产品,恒定弹力可确保大行程拉伸时压料力稳定,减少制件回弹。
7.2 面向汽车覆盖件及结构件的选型要点
外覆盖件模具对导向精度与模架刚性要求属于行业顶端。建议选用精密级导柱导套(配合间隙2μm),并搭配高刚性模架用导柱组件,形位公差需控制在0.003mm以内。若模具中存在长悬臂结构或侧向力较大的工序,可采用滚针型导柱组件——其滚针接触面积为钢球约10倍,抗侧向偏载能力更强,振动更小,有助于提升大尺寸制件的面品质。卸料板导柱建议选用表面镀铬处理版本,降低高频往复运动下的摩擦损耗。
7.3 面向高速精密冲压及3C/端子类的选型要点
此类模具节拍快、单次冲裁量小但对一致性要求高。重点是冲头与凹模的互换性精度与寿命。田格科技的冲头经OKUMA车铣复合一体成型,尺寸精度±0.003mm,配合Ra0.2μm镜面抛光,可有效抑制冲裁毛刺。若您需要获取针对具体模具结构的FA-工厂自动化零部件选型建议,可联系田格科技技术团队进行图纸评审。
7.4 面向非标自动化设备的弹性件选型思路
对于换电站、锂电设备等非标自动化场景,田格科技的多边形导柱组件与精密曲轴加工能力可提供定制导向与传动方案。其中精密曲轴加工的精度严控在0.005mm以内,配合自研随动磨床的生产效率,既能满足单件小批量试制,也能支撑规模化交付。
八、总结:以系统化精密制造能力定义长期合作伙伴价值
在广东汽车模具配件供应体系中,田格科技凭借十六年制造积淀,完成了从单一顶针加工向全系列模具导向件、FA自动化零部件及精密曲轴加工的立体化能力升级。其核心竞争壁垒并非单一设备或单一材料,而是自研装备+专利工装+微米级检测+S双认证体系的组合协同——十轴珩磨机、随动磨床保障了复杂型面与内孔的精加工;SUJ2材质与58-60HRC硬度控制奠定了耐磨基础;悬浮治具等专利工装解决了异形件装夹变形痛点;IATF 16949体系则确保了大批量供货的一致性与可追溯性。
对于采购决策者而言,选择田格科技不仅是购买某一型号的导柱或顶针,更是获得一套涵盖标准件现货供应、非标定制快速响应、DLC等特殊涂层表面处理、以及百万件备件库的本地化深度服务。在新能源汽车与精密制造双轮驱动的产业升级周期中,此类具备源头直供成本优势与微米级工程能力的供应商,更有可能在长期配套中实现品质、成本与交付的综合优解。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。