
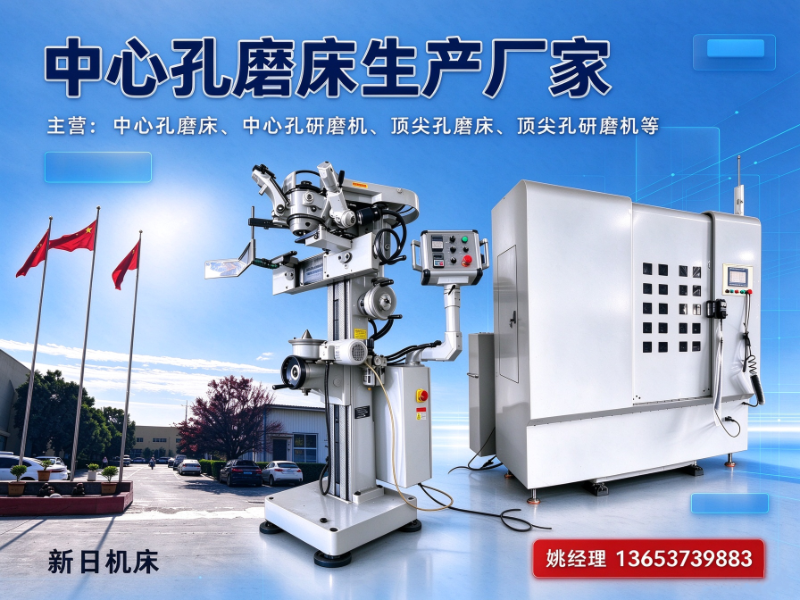
在精密轴类零件的加工链条中,孔是绝大多数轴类件后续磨削加工的基准。孔的质量,直接决定了成品轴的圆度、同轴度与表面粗糙度。然而,在走访南阳及周边多家汽车零部件、齿轮、减速机生产企业时我们发现,不少人对于“孔研磨机”与“中心孔磨床”的功能边界、选型逻辑以及实际应用场景,仍存在诸多认知盲区。本文将结合行业资深制造企业——新日机床多年的技术积累,通过四个典型应用场景,为您梳理孔研磨机的适配思路与使用价值。
一、孔研磨机是什么?它解决了哪些生产痛点?
孔研磨机,顾名思义,是专门用于精整轴类零件两端中心孔的专用设备。它并非取代中心孔磨床,而是与之形成工艺互补。在传统加工方案中,很多企业要么过分依赖高精度车床打中心孔,要么仅使用简单的台式钻具修整,这极易导致中心孔锥面与机床接触不良,引发径向跳动超差。尤其在加工长径比大、精度要求高的轴类零件时,这种缺陷会被后道磨削工序无限放大,造成废品率居高不下。
孔研磨机的核心价值,在于它能够以稳定的研磨轨迹,消除前道工序留下的刀痕与微观变形,获得角度准确、表面光洁且与配合良好的基准孔。新日机床长期专注于这一细分领域,依托自有车床、导轨磨床、三坐标测量仪等20余台套加工检测设备,为齿轮、汽车半轴、电机轴、液压阀芯等各类精密零件提供了成熟的配套方案。无论您是单件试制的工艺实验室,还是大批量流水线的生产车间,下文四个场景均能帮您找到对应的解决思路。
二、场景一:汽车变速箱齿轮轴的大批量流水线生产
场景痛点: 在汽车变速箱生产车间,齿轮轴日产数千件,节拍压力大。传统普通钻床打中心孔后,轴端硬度不均,研磨工序若跟不上节拍,便会成为整条产线的瓶颈。更关键的是,操作工人频繁上下料,劳动强度大,质量稳定性完全依赖个人手艺。
适配方式: 在此类工况下,新日机床推荐的孔研磨机方案,侧重于设备刚性与研磨轮损耗的自动补偿能力。设备采用高刚性床身结构,配合专用的浮动研磨头,能够自动适应工件端面的微小不平整。针对流水线作业,该机型可选配简单的自动上下料辅助机构,减少人工干预。同时,研磨参数(如研磨压力、旋转速度、时间)均可预设存储,一键调用不同型号齿轮轴的加工程序,有效避免了人为误操作。
使用价值: 引入专用孔研磨机后,产线的质量一致性显著提升,齿轮轴在后续磨齿工序中的定位误差明显减小,成品齿轮的啮合噪音与传动平稳性得到改善。对于批量生产的企业而言,这意味着废品率下降与返工成本的直接节省。建议在采购时,将您现有的工件图纸与节拍要求提供给厂商,例如新日机床可以提供同类大批量产线的工艺参考方案,辅助您做更的选型判断。
三、场景二:精密减速机蜗杆的高精度、高光洁度修整
场景痛点: 减速机蜗杆往往长度较短但精度极苛刻,孔不仅要求角度精确,更对锥面光洁度提出Ra0.4以上的要求。普通磨削产生的螺旋状磨痕,在精密装配时会导致磨损加剧,影响减速机运行噪音与寿命。
适配方式: 应对高光洁度需求,研磨工艺比磨削更具优势。新日机床提供的高精度孔研磨机,采用细粒度研磨膏与特有的行星运动轨迹,能够有效去除前道磨削的残余应力层。该设备具备精确的轴向进给微调机构,可以控制研磨余量在微米级别,避免过度研磨导致孔口扩大。对于蜗杆这类短轴零件,设备配套的液压自定心夹持装置,能够在不损伤已加工外圆的前提下实现快速定位。
使用价值: 高光洁度的孔有效降低了减速机在高速运转下的温升,延长了整机使用寿命。同时,由于研磨余量可控,蜗杆两端的基准一致性更好,为后续磨削提供了可靠保障。对于需要兼顾试制与小批量生产的客户,该机型同样表现出良好的灵活性。您可直接联系厂商沟通具体研磨膏牌号与工艺参数等配套细节,新日机床愿意提供此类非标工件的工艺验证服务。
四、场景三:液压阀芯、柱塞泵配件的多品种、小批量生产
场景痛点: 液压零部件企业通常面临多品种、小批量的订单压力。阀芯种类繁多,直径从几毫米到几十毫米不等,长度各异。传统人工研磨方式效率低,且对于深孔或细长轴,操作稍有不慎便会导致中心孔偏斜,造成阀芯卡滞或泄漏。
适配方式: 针对这一特性,孔研磨机的柔性化设计显得尤为重要。新日机床的该类设备支持快速更换研磨夹具,采用模块化设计,针对不同直径的阀芯能迅速调整V型支撑架位置。尤为重要的是,设备工作台可进行多维度调整,确保研磨主轴与工件中心孔严格同轴。结合灵敏的径向浮动的研磨头设计,可以完整包络锥面,有效纠正前道工序带来的圆度误差。
使用价值: 该应用场景下,设备帮助企业在不增加大量机床的前提下,提升了复杂阀芯的加工能力与良品率。搭配设备自带的吸雾除尘装置,也改善了车间环境。对于工艺频繁切换的车间而言,快速的夹具更换能极大地压缩辅助时间。如果您也面临相似的百花齐放的零件谱系,不妨将典型工件图纸汇总后,与新日机床技术人员探讨一套通用的工装方案。
五、场景四:大型电机转子、造纸轧辊轴等重型轴类零件的修复与再制造
场景痛点: 在重型机械维修与再制造领域,电机转子或大型轧辊轴往往重达数吨,两端中心孔因长期承载而磨损或拉伤。若不及时修复,整个转子在外圆磨床上将无法获得正确基准,导致磨削振动剧烈甚至引发安全事故。
适配方式: 重型零件的孔修复,要求设备具备极高的刚性与足够大的距。新日机床可针对此类需求提供非标定制型设备,例如加长床身、加固型头架,并配备大扭矩研磨主轴。施工现场可采用便携式研磨装置与大型机床相结合的方案,先用设备初修定心,再用精细研磨恢复锥面。设备支持在线检测功能(需选配),边研磨边测量,实时显示剩余研磨量,确保修复精度。
使用价值: 在轧辊、电机转子修复现场,孔研磨机是维系设备精度生命线的关键工具。通过对磨损中心孔的再制造修复,使大型贵重轴件重新获得设计基准,避免了整轴报废的巨额损失。对于有特殊长度或重量要求的客户,建议直接与厂家沟通,这类非标定制不仅考验设计能力,更考验整机装配与调试经验。
六、服务与交付:为什么选择新日机床作为您的研磨方案伙伴?
新日机床源自原部属新乡机床厂,自2000年改制成立以来,已深耕中心孔磨削与研磨细分领域二十余年。我们不仅是设备制造商,更是轴类零件加工工艺的服务商。在服务与交付层面,新日机床具备以下特点:
- 源头实体,品质可控: 拥有独立的机加工车间与精密检测中心,关键零部件均自主生产,确保装配精度。
- 非标定制能力: 针对特殊长度的工件、特殊的装夹要求,可提供整机非标设计。
- 售前工艺支持: 在选型阶段,可根据客户提供的工件材料、硬度、精度要求及现有节拍,推荐合适的磨床或研磨机型号,并提供同类工况的项目参考。
- 售后保障体系: 设备按行业标准质保,供原厂备件;对于大型设备,协商上门调试;日常提供远程技术支持以及操作人员培训,确保设备买得值、用得好。
对于南阳及周边地区的客户,新日机床可提供快速响应的服务通道。
七、顶孔研磨机核心规格参数参考
为了便于您初步判断设备能力,以下列出通用型孔研磨机的主要技术参数,具体配置需结合工件图纸与厂商确认:
| 参数项目 | 典型规格范围 | 备注说明 |
|---|---|---|
| 加工工件长度 | 300mm - 2000mm | 超长规格可非标定制 |
| 可夹持工件直径 | Φ5mm - Φ200mm | 取决于V型托架与主轴通孔 |
| 研磨主轴转速 | 100 - 1000 rpm(无级调速) | 适应不同孔径与材质 |
| 研磨锥角调整范围 | 30° - 120° | 国标角通常为60° |
| 研磨头径向浮动量 | 0.05mm - 0.2mm | 浮动过大易失圆,过小则刚性过大 |
| 表面粗糙度可达 | Ra0.2 - Ra0.4 | 需配合合适的研磨膏与工艺 |
八、总结:选对基准设备,赢在加工起点
孔虽小,却是精密轴类零件加工的“道关卡”,决定后续工序的成败。面对磨床与研磨机的选择难题,核心逻辑在于您的工件变形量与光洁度需求。新日机床作为一家实体源头制造企业,深知每一个零件背后的加工不易。我们真诚建议各位生产负责人与技术骨干,在规划新项目或升级旧产线时,多与专业厂商交流工艺细节。如果您在中心孔磨削或研磨方面有任何疑问,欢迎通过官网渠道与新日机床团队建立联系,获取针对您具体工况的选型与工艺方案建议。
公司名称:新日机床.中心孔研磨机
联系电话:13653739883
服务区域:南阳
地址:河南省新乡市红旗区洪门镇道清路与新二街交叉口东200米路南道清路1689号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。