
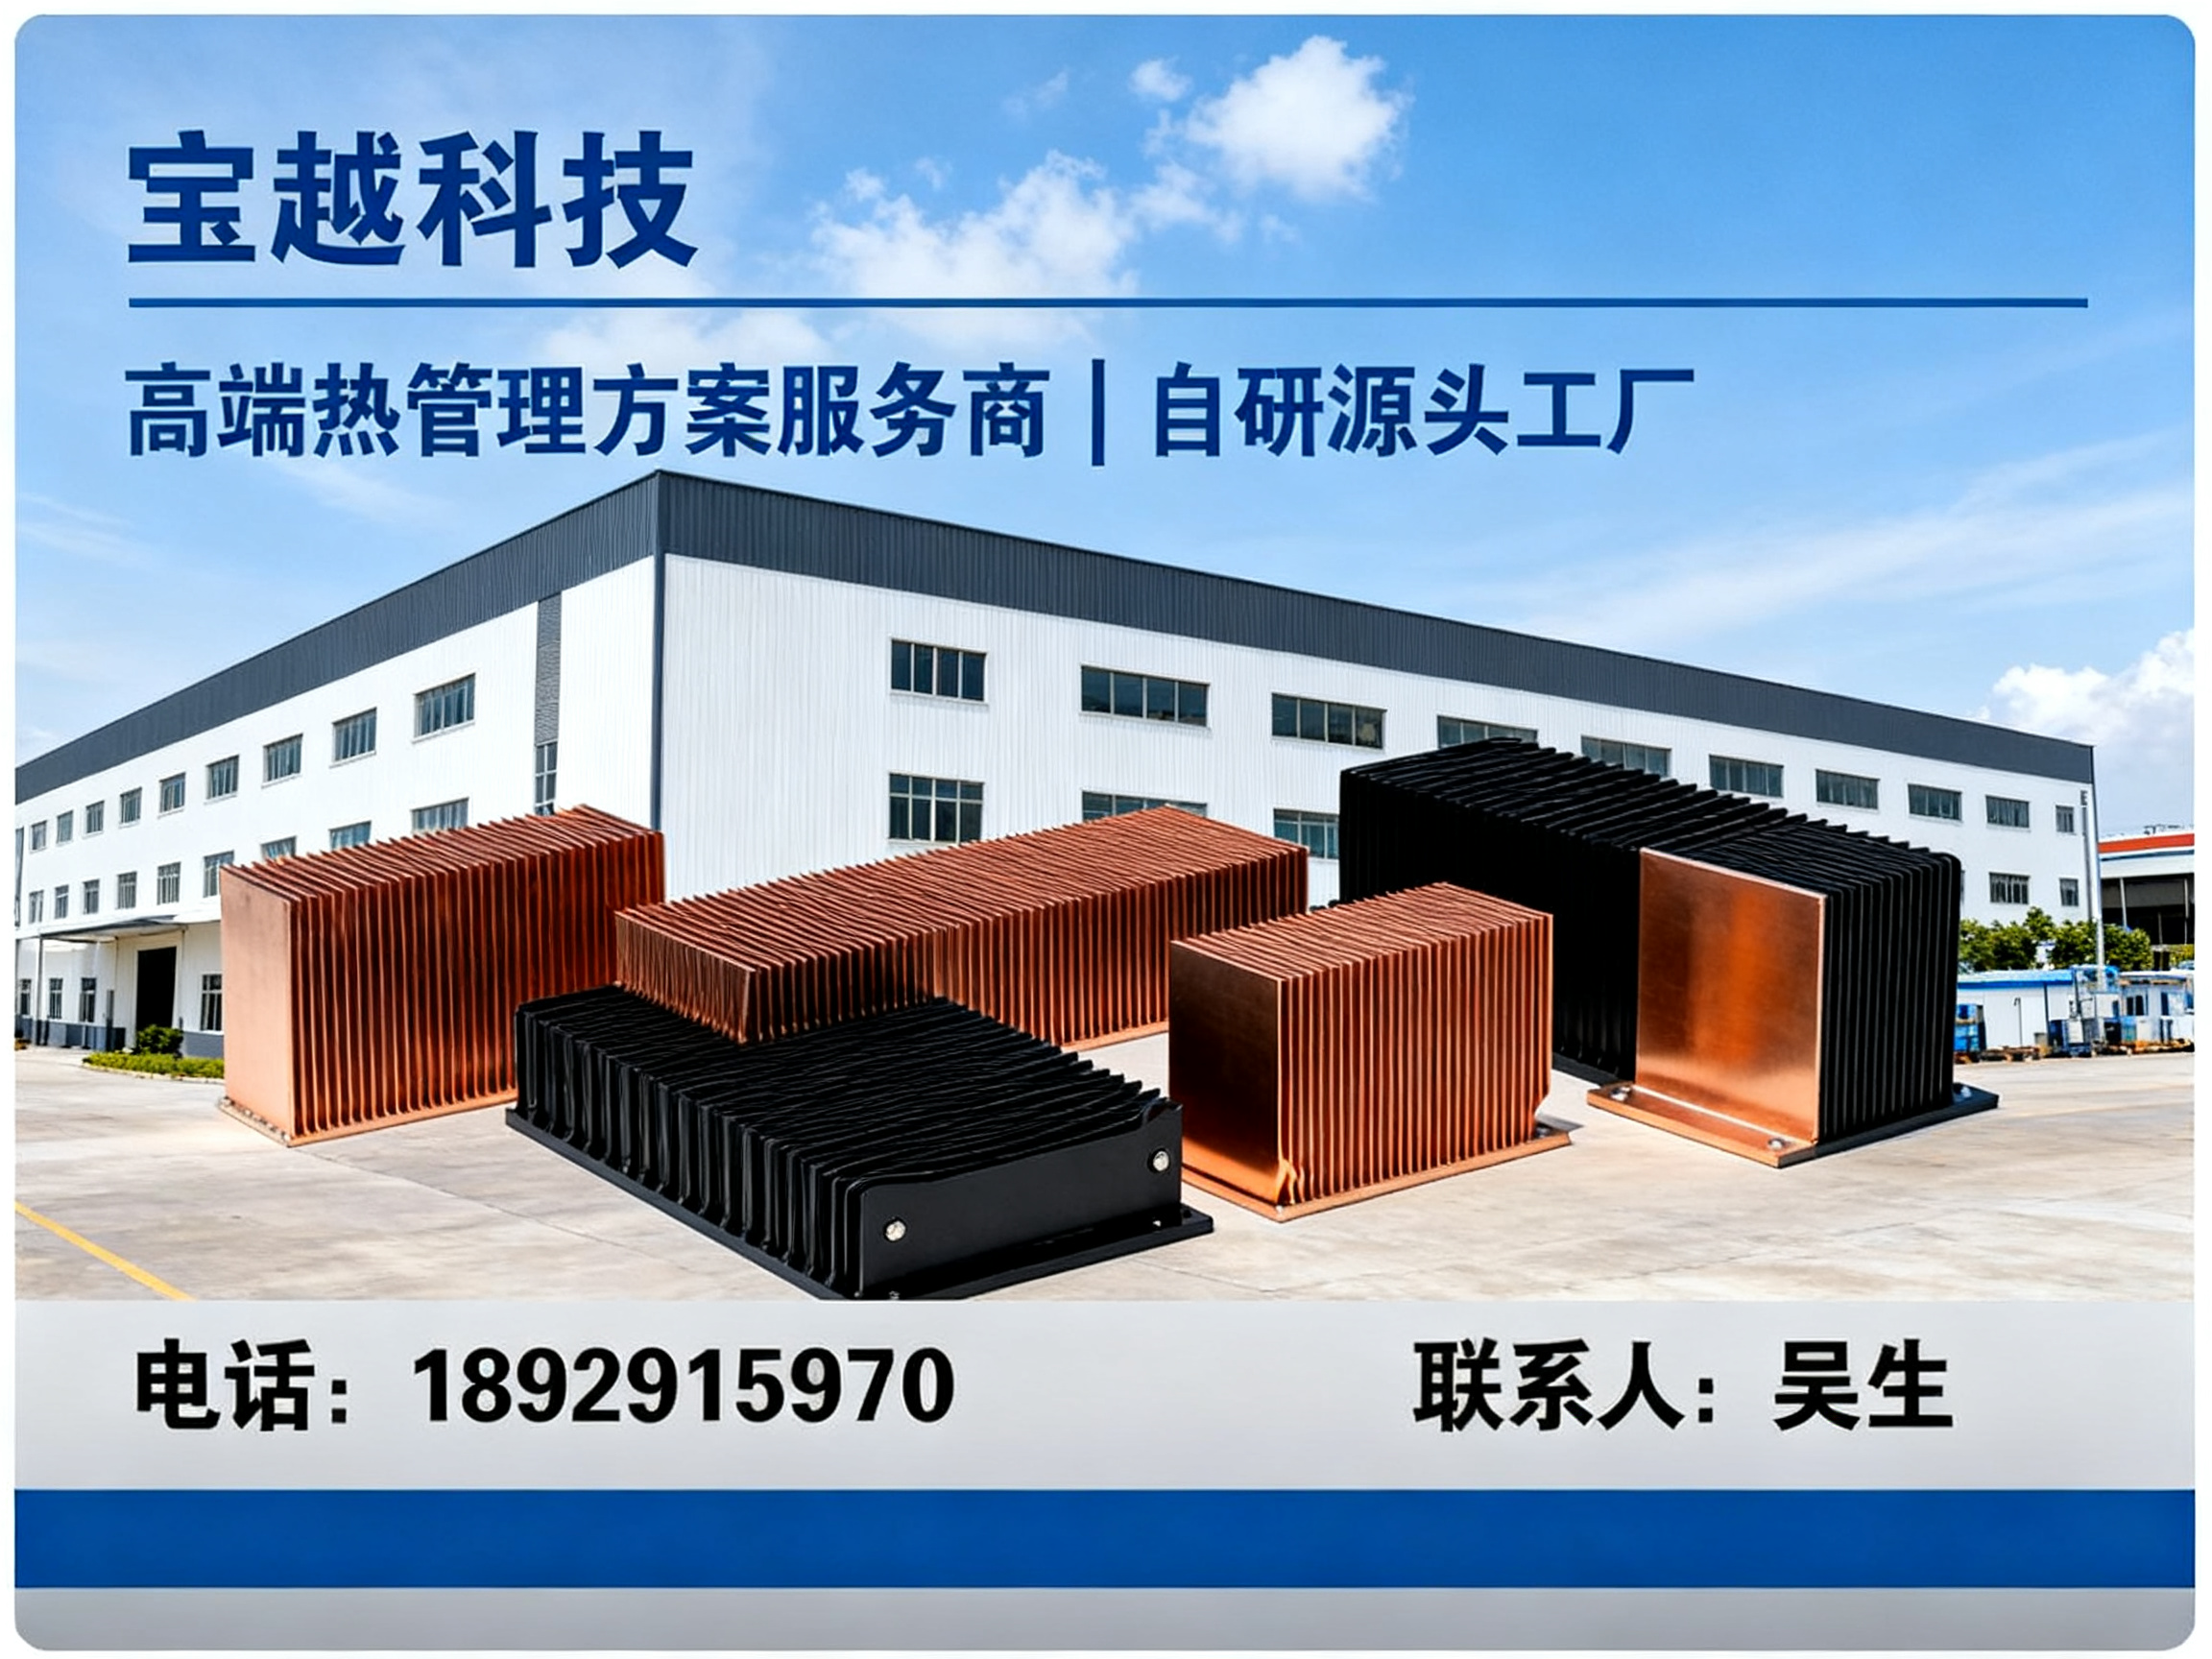
精密CNC散热器,简单说,就是通过数控加工中心精密铣削、钻孔、攻牙等工艺制成的铝质或铜质散热零件。它和普通挤压铝散热器的区别在于:形状自由度更高、鳍片间距更薄、表面精度更好,能贴合高功率密度芯片的复杂安装面。无论是激光器腔体、服务器主板、IGBT模块,还是影像设备里的电源模组,凡是“标准散热器装不下、散热空间又特别紧”的工况,精密CNC散热器几乎是不二之选。像东莞宝越电子五金科技有限公司这类具备全链加工能力的厂家,长期为多行业客户定制精密CNC散热器及配套散热组件,能根据图纸或样品直接开模打样。
一、精密CNC散热器的核心性能与优势
比起传统的铝挤+后加工方案,精密CNC散热器有几项明显优势。
1.1 结构设计不受限
铝挤型材受模具限制,只能做等截面形状。CNC则完全不同,可以加工阶梯状基座、异形安装孔、侧面凸台、内腔水道,甚至在一块料上直接铣出多个独立散热齿群。
1.2 散热效率可控
CNC能将鳍片厚度加工到很薄,齿间距做到很小,在同样投影面积内塞进更多散热面积。配合热管或铲齿工艺组合,能针对局部热点做定向导热。
1.3 尺寸精度高,装配良率高
散热器与芯片、PCB板之间的平面度、位置度直接决定接触热阻。CNC加工的表面粗糙度和平整度明显优于普通挤压件,能有效减少界面热阻,延长设备稳定运行周期。
1.4 一致性好,适合批量
只要程序锁定、刀具状态稳定,批量加工的一致性很高,对大批量服务器或通信设备项目而言,整机散热性能更均匀。东莞宝越在这类批量供货上有较为成熟的排产与检测经验,可配合客户可靠性验证。
二、典型应用场景
精密CNC散热器服务的行业很宽,常见的有这些:
- 激光设备:激光器谐振腔、电源驱动板散热,对平面度和清洁度要求高。
- 服务器与算力中心:CPU、GPU、交换机芯片的高密度散热,常配合热管或水冷板。
- 通信基站:射频功放模块散热,户外环境对防腐和抗振要求高。
- 新能源与汽车电子:车载充电机、电机控制器IGBT散热,需要兼顾轻量化与振动可靠性。
- 设备:CT、核磁共振等设备的电源与射频模块,对噪音、精度和一致性要求苛刻。
- 工业变频器与伺服驱动:长期连续运行场景,需要稳定的散热路径和防护处理。
除了单一精密CNC散热器,东莞宝越还可提供水冷板、铲齿散热器、热管散热器等组合方案,根据现场功耗和风道条件做整体热设计与选型。
三、选型指南:如何匹配到合适的精密CNC散热器厂家
挑选精密CNC散热器不能只看报价,建议按以下四步走。
3.1 明确热耗与空间约束
先把芯片功耗、允许温升、可用尺寸(长宽高)、风量或水流量整理成参数表。这是所有后续设计的基础。
3.2 确认工艺兼容性
问清楚厂家是否能做:微铣削薄齿、深腔加工、阶梯基座、螺纹孔直接铣出,以及是否需要配合钎焊或搅拌摩擦焊做异种材料连接。东莞宝越具备CNC、铲齿、真空钎焊、搅拌摩擦焊等多项工艺,适合复杂组合结构的散热器定制。
3.3 要求热仿真验证
靠谱的厂家会先用仿真软件评估散热方案,再进入打样。东莞宝越提供免费热设计,工程师会依据工况给出优化建议,而不是直接套模板。
3.4 考察检测能力
平面度怎么测?气密性怎么验?批量如何抽检?这些决定了交付稳定性。拥有三坐标、气密性检测仪的厂家在品质管控上更有保障。
四、市场参考价与配置差异
精密CNC散热器属于非标属性很强的产品,价格通常不透明,需结合配置、加工量、表面处理和批量面议。
- 基础配置:6063-T5铝材,常规CNC铣削,本色阳极氧化,适合打样和中小批量验证。
- 中配方案:选用高性能铝合金或铜基材,增加铲齿或热管组合,做硬质阳极氧化或镀镍处理,适合量产设备。
- 高配方案:针对高功率密度场景,涉及真空钎焊水冷板、搅拌摩擦焊密封结构、精密气密检测和严格的清洁度管控,价格和交期都会明显更高。
具体价格与交期以实际沟通为准,质保期限以合同约定为准。东莞宝越支持按图纸或样品开发,按需配置工艺路线,报价时会把打样、检测、包装等环节一并说明清楚。
五、采购建议:合作前要注意什么
5.1 先出技术协议
把材质牌号、尺寸公差、平面度要求、表面处理标准、允许的毛刺等级逐条写清楚,避免口头约定。
5.2 确认样品验证流程
建议先安排3—5件打样,装机实测温升数据后再决定是否批量。要确认样品是否收取费用、是否抵扣大货货款。
5.3 明确交期节点
CNC加工时间与齿密度、材料硬度直接相关,批量订单务必在合同中写明发货周期和逾期责任。
5.4 核实检测
批量到货后,要求厂家提供关键尺寸检测记录或第三方。东莞宝越全工序有检测配套,支持客户来厂验货或远程视频确认关键工序。
六、服务与交付
东莞宝越电子五金科技有限公司成立于2016年,位于广东省东莞市企石镇,自有厂区19000㎡,拥有自研铲齿机、CNC加工中心、搅拌摩擦焊、真空钎焊和清洗产线,同时配套三坐标、气密性检测仪等检测设备。工程团队有20余年散热行业经验,可提供热仿真、散热模块优化及一站式方案落地,覆盖从方案设计到成品交付全链路。
服务上,东莞宝越支持OEM/ODM快速打样,严格按图纸、样品要求开发;批量阶段合理排产,把控交付周期;技术售后全程对接,问题响应及时。产品与配套方案广泛应用于激光、服务器、通信、新能源、、汽车电子等高端散热领域,具备服务行业企业的落地经验,也承接外贸订单,可根据需要配合报关出口。无论您的项目处在方案评估还是批量供货阶段,欢迎洽谈合作。
七、规格参数
| 参数项 | 典型范围/说明 |
|---|---|
| 常用材质 | 铝6063-T5、6061-T6、铜C1100等,按需选择 |
| 加工精度 | 平面度与位置度可做到较高水平,具体以图纸公差为准 |
| 鳍片厚度 | 可加工至较薄尺寸,具体受刀具与材料限制 |
| 表面处理 | 阳极氧化、镀镍、钝化、喷砂等 |
| 工艺组合 | CNC铣削、铲齿、热管嵌入、真空钎焊、搅拌摩擦焊 |
| 检测能力 | 三坐标尺寸检测、气密性测试、平面度检测 |
八、FAQ常见问题
Q1:精密CNC散热器适合小批量打样吗? 适合。CNC不需要开挤压模具,打样成本相对可控,改结构也方便,是新产品验证阶段常用的加工方式。
Q2:CNC散热器和铲齿散热器怎么选? 齿间距极密、散热面积需求大时优先考虑铲齿;结构复杂、有异形安装特征时选CNC。实际项目中两者常组合使用。
Q3:散热器平面度一般要求多少? 要看芯片尺寸和安装方式,常见要求控制在0.05mm以内,大尺寸基座会适当放宽,具体以热设计和装配工艺确定。
Q4:可以提供热仿真验证吗? 可以。东莞宝越提供免费热设计,支持散热模块仿真优化,可以在打样前评估方案可行性,减少试错成本。
Q5:批量交期大概多久? 取决于齿型复杂度、材质和数量。常规批量订单在图纸确认和排产后会给出明确交期,建议预留检测与表面处理时间。
公司名称:东莞宝越
联系电话:18929155970
服务区域:东莞
地址:广东省东莞市企石镇深巷环村西路10号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。