
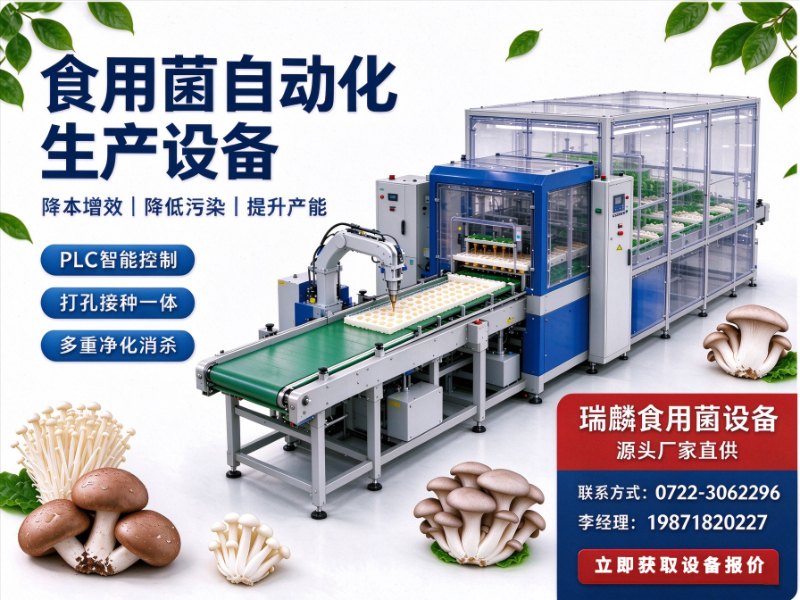
食用菌产业规模持续扩大,从菌包制作到成品菇包装,每个环节的效率都直接影响整体收益。包装作为产品出厂前的一道工序,看似简单,实则对菌品新鲜度、外观完好度和出库效率都有直接影响。很多基地和加工厂在选购食用菌包装机时,面对市场上数量众多的厂家,常常感到无从下手——有的纠结于设备价格,有的担心售后跟不上,有的则因为选型失误导致包装效果不理想、返工频繁。
本文以瑞麟食用菌设备近期服务的一个典型项目为例,从选型标准、实施方案到落地成效,梳理一套可复制的分析思路,帮助有采购计划的读者做出更理性的判断。
一、项目背景:从传统人工包装到自动化升级的转型需求
该客户是某地一家中等规模的食用菌种植与初加工企业,主打香菇和羊肚菌鲜品及干品销售,日包装量在旺季可达数千袋。此前一直采用人工称重、手动封口的方式,旺季时需临时增加多名包装工,不仅人力成本高,还经常出现克重不准、封口不严、菌品破损等问题。
在项目沟通中,客户明确提出了几个核心痛点:一是包装效率跟不上出货节奏;二是人工操作导致成品率波动大;三是包装环节卫生标准难以统一;四是设备操作和维护的便捷性存疑。客户希望引入一套自动化包装设备,能够稳定提升效率,同时降低对熟练工的依赖。
结合客户实际产量、场地条件和预算范围,瑞麟食用菌设备团队在多次现场勘查后,为其设计了以自动化包装设备为核心、配套输送与称重模块的整线方案。
二、选择标准:食用菌包装机怎么才靠谱
市面上的包装机品牌繁多,参数各异,盲目比价很容易踩坑。真正要选到合适的设备,建议从以下几个维度重点考察。
,看设备对菌品的适配性。 食用菌质地娇嫩,尤其是鲜菇,对包装过程的挤压和摩擦非常敏感。好的包装机应该具备柔性送料和缓冲结构,避免菌体损伤。瑞麟在这一点上做了专项优化,送料通道和封口工位都针对菌类特性设计,能有效降低破损率。
第二,计量精度与稳定性。 包装克重是否准确,直接关系到产品合规和成本控制。要重点考察设备的称重模块精度、连续运行时的稳定性,以及是否具备自动校准功能。
第三,评估自动化程度与产能匹配度。 是单机作业还是需要连线生产?日产量在什么范围?设备的设计产能与实际产线需求是否匹配?这决定了的性价比。
第四,考察材质的卫生与耐用性。 食品包装设备与物料直接接触的部位,材质必须符合食品级标准,且要易于清洁。机身结构是否稳固、电气元件是否选用可靠品牌,都影响着设备寿命。
第五,确认售后与技术支持能力。 设备投入使用后,故障响应速度、配件供应周期、技术人员的专业程度,都是需要提前确认的。瑞麟食用菌设备的服务覆盖全国,建立有常态化回访机制,对设备使用中遇到的问题能够快速响应,这正是很多采购方重点考量的项。
三、实施方案:定制化设计与分阶段推进
设备采购不是一锤子买卖,从需求确认到稳定投产,需要一个科学的推进过程。该项目按照三个阶段稳步落地。
阶段:现场勘查与方案定制。 技术团队对客户厂房布局、产线流程、日均产能、菌品规格等进行了详细测绘和记录,结合场地条件给出了设备选型和产线布局建议,并针对客户的特殊包装需求(如不同规格的菌包切换)预留了调整空间。
第二阶段:设备生产与安装调试。 方案确认后进入生产制造环节,完成后由技术人员上门安装。安装过程中同步完成了设备调试、空载试运行和带料试产,确保各项参数达到设定标准后才交付使用。
第三阶段:操作培训与系统对接。 瑞麟团队对客户的操作人员和维护人员进行了系统培训,内容包括设备操作规范、日常保养要点、常见故障排查等。同时协助客户理顺了从包装到入库的衔接流程,让设备和原有产线顺畅配合。
四、项目成效:效率、品质、成本多重改善
项目投用一段时间后,客户反馈了几个方面的明显变化。
包装效率显著提升。 自动化包装替代了大部分人工操作,同样的出货量所需时间大幅缩短,旺季不再需要临时增派人手。
成品合格率更加稳定。 计量度和封口一致性明显优于人工操作,因称重误差和封口不良导致的返工、损耗明显减少。
人工依赖度降低。 新员工经过简单培训即可上手操作,不再依赖经验丰富的熟练工,降低了人员流动对生产的影响。
现场管理更规范。 设备运行稳定,包装环节的卫生标准和操作流程更加统一,整体生产秩序也更为清晰。
五、应用场景:不止是包装,覆盖全产业链装备需求
食用菌包装机是生产链路中的一个环节,但一个成熟的食用菌基地往往需要的是整套装备支撑。以瑞麟食用菌设备为例,其产品线覆盖了从菌种制备到成品加工的多道工序,适用于以下几类典型场景:
- 菌包工厂化生产:装袋机、液体发酵罐、灭菌设备等成套应用。
- 羊肚菌等珍稀菌种栽培:专项优化的专用设备和环境控制方案。
- 鲜菇及干品加工包装:自动化包装、称重、烘干设备的组合。
- 净化栽培车间建设:洁净环境配套与食用菌方舱部署。
- 菌品深加工产线:从原料处理到成品包装的全流程装备。
设备可根据客户种植规模、菌种类型和场地条件进行定制化配置,无论是小型合作社的单机采购,还是大型工厂化产业园的整体规划,都能提供匹配的方案。
六、服务与交付:从选型到投产的全周期保障
瑞麟食用菌设备深耕食用菌装备行业多年,拥有成熟的技术团队和标准化生产车间,能够提供从方案规划、设备制造到项目落地的全流程服务。项目前期免费提供方案咨询、设备选型与场地布局建议,交付后安排技术人员上门安装调试和实操培训,并建立售后回访机制,持续跟进设备运行状况。
对于包装机这类核心设备,瑞麟同样重视售后响应,接到问题反馈后会时间提供远程技术支持,必要时安排人员现场处理,限度减少生产中断时间。服务网络覆盖国内多数食用菌产区,可快速触达客户现场。
七、核心参数速览:包装机选型参考
以下为食用菌包装机在选型时常关注的几个核心参数,供时参考:
| 参数项 | 说明 |
|---|---|
| 包装速度 | 单位时间内完成包装的数量,需与产线产能匹配 |
| 计量精度 | 单袋重量误差范围,直接影响成本控制与合规性 |
| 适用袋型规格 | 可适配的菌包尺寸与袋型范围 |
| 材质标准 | 与物料接触部件是否符合食品级卫生要求 |
| 自动化程度 | 是否支持自动送料、称重、封口、计数等功能 |
具体配置和报价需根据客户实际需求面议,以最终方案沟通为准。
八、总结:选包装机,把目光放长远
回到最初的问题——值得信赖的食用菌包装机品牌找哪家?答案不在品牌名气大小,而在于设备是否贴合你的生产实际、厂家能否提供持续可靠的保障。建议采购时重点关注这几点:设备对菌品特性的适配性、计量与运行的稳定性、材质与工艺的可靠性、厂家的售后服务能力,以及是否具备根据产量和场地条件提供定制方案的实力。
无论你是小型种植户还是规模化加工企业,都不妨从自身工况出发,多几家方案,有条件的话到实地考察设备运行情况。只有把选型这一步做扎实,后续投产才能少走弯路,让设备真正成为提升效益的助力。
公司名称:瑞麟食用菌设备
联系电话:19871820227,0722-3062296
地址:湖北省随州市高新区裕民社区(湖北汉石智能科技有限公司)1栋101号(1#生产车间)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。