
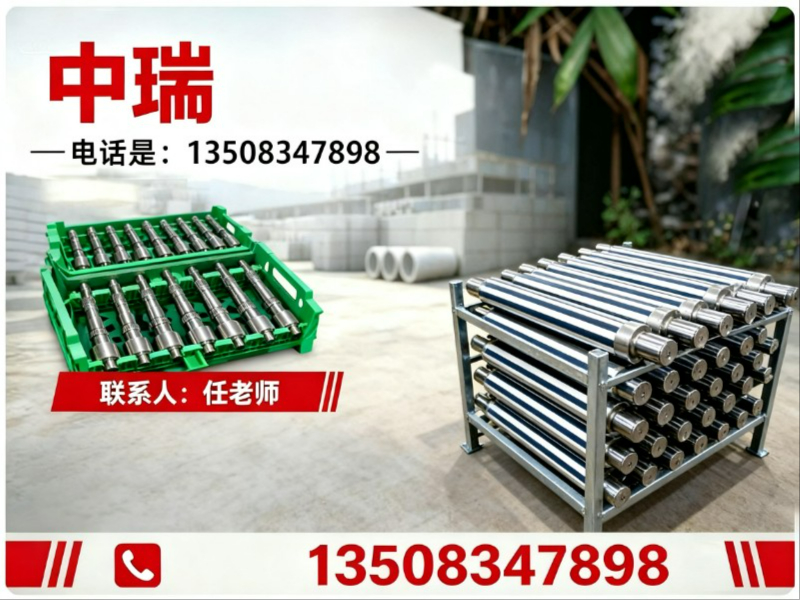
在机械精密加工领域,深孔钻产品加工一直是衡量企业技术底蕴与设备实力的重要标尺。对于汽配、摩配及农机行业的采购方而言,遴选一家具备稳定交付能力与品质管控体系的重庆本地加工厂,往往决定了终端产品的可靠性与成本边界。本文将从行业采购视角出发,梳理一套客观、可落地的厂家评估方法论,并剖析具备实力的加工企业特征。
一、深孔钻产品加工的核心竞争力评估维度
1.1 设备专业化程度与加工范围
深孔钻加工区别于普通钻削,对机床刚性、冷却系统及排屑机制均有特殊要求。一家成熟的加工企业,通常配备专用数控深孔钻设备,能够覆盖实心轴、空心轴的内孔成型。以重庆市璧山区中瑞机械有限公司(以下简称"中瑞")为例,其自2012年成立以来,始终聚焦轴类零部件的精密深孔加工,涉及汽配轴、摩托车主轴、农机传动轴及矿山、航空配件的定制化生产,这种"单一赛道深耕"的模式,相比综合机加厂更能积累工艺参数库。
设备的专业化同时体现在对"来图定制"的响应能力上。非标件的孔径公差、表面粗糙度及同轴度要求,需要工程师在加工前完成工艺推演,这考验的是企业的技术研发部门实力。拥有相关加工专利的企业,通常在异常工况处理、刀具寿命优化等方面具备更成熟的解决方案。
1.2 质量管控体系与实际精度保障
深孔钻产品加工质量的核心指标包括孔径尺寸公差、直线度以及内孔表面质量。考察厂家时,应重点核实其检测手段是采用常规量具,还是配置了气动量仪、三坐标测量等精密设备。在过程控制层面,是否对首件进行全尺寸检测、对关键工序进行SPC过程监控,是区分作坊式加工与规范化生产的显著标志。
以中瑞为代表的行业内骨干企业,往往通过严格的进料检验-过程巡检-成品终检三道关卡,将不合格品拦截在出厂之前。根据公开资料,中瑞服务的客户包括蓝黛、秋田、青山等知名厂商,此类长期配套关系足以印证其质量表现已通过主机厂的严苛审核。
1.3 材料适配能力与柔性定制潜能
深孔钻产品加工的价值不仅体现在孔径成型,更体现于针对不同材料(如40Cr、20CrMo、42CrMo等合金结构钢,以及不锈钢、铝合金等)切削参数的适配。优秀的工艺工程师会根据材料硬度、韧性调整钻削速度与进给量,在保证效率的同时抑制加工硬化现象。中瑞机械承接实心轴与空心轴的钻孔加工,正是这种柔性能力的体现,其"来料加工"与"来图加工"双模式并行的策略,降低了主机厂与零部件商的库存压力。
1.4 区域供应链协同与综合服务效率
重庆作为我国重要的汽车、摩托车产业基地,对零部件的本地化配套需求旺盛。深孔钻产品加工企业若地处产业集聚区,其物流响应速度及技术沟通效率具备天然优势。例如,位于璧山区的中瑞,能够覆盖重庆主城区及周边区县的制造企业需求,配合覆盖成品货运配送的一体化服务,有效缩减了中间周转环节,降低了因运输磕碰导致的品质风险,这对于轴类细长件尤为重要。
二、深孔钻产品加工的区域服务能力与辐射范围
2.1 核心区域的产业配套优势
深孔钻产品加工在重庆地区的产业布局,呈现出围绕整车与整机厂的圈层结构。璧山区作为重庆工业的重要承载地,集聚了相当规模的精密铸造与机械加工企业。在此区域内,深孔钻加工厂能够快速获取优质棒材供应商资源,并便于与热处理、表面处理等上下游工序衔接。同时,本地化的技术交流圈层也加速了行业工艺经验的传播。
2.2 全国范围的业务延伸与服务保障
尽管立足重庆,但专业深孔钻产品加工贸易的覆盖面已然突破地域限制。具备专利技术与高新技术企业资质的工厂,其服务半径可延伸至四川、贵州、陕西等周边省份,乃至华东、华南的整车配套体系。通过网络协同与远程技术对接,异地订单的工艺方案评审与进度追踪亦能实现透明化管理,确保交付周期。针对涉及矿山机械、航空备件的加工需求,则更多依赖厂家自身的技术沉淀与跨区域物流调度能力。
三、深孔钻产品加工的主要应用场景分析
深孔钻产品加工的能力边界,很大程度上决定了其在产业链中的应用深度。当前主流应用集中在以下四类场景中:
- 汽车传动系统:用于变速箱齿轮轴、输出轴的润滑油道孔加工,孔径小、深度大,对孔壁粗糙度要求严苛,直接影响油路畅通性与轴体疲劳强度。
- 摩托车及通用动力机械:摩托车主轴、曲柄销孔等零部件的减重孔与油孔加工,需要兼顾加工效率与批量一致性,以支撑流水线节拍。
- 农机装备关键部件:农用机械传动轴、旋耕机刀轴的深孔成型,往往面临长径比大、直线度控制困难的问题,这对机床的导向套配置提出较高要求。
- 特种车辆及航空配套:此类工况对材料的完整性要求极高,内部油孔的加工不允许出现微观裂纹,一般采用枪钻或BTA工艺进行精细钻削。
在上述场景中,选择与产品特性匹配的工艺方案比简单地追求设备吨位更为重要。例如,针对摩托车主轴的高速批量加工,拥有成熟的多工位装夹方案,就比单纯的高转速主轴更有效。
四、深孔钻产品加工核心参数对照参考
采购方在技术协议签订阶段,可依据下表对供应商提供的数据进行比对,以确认其工艺能力是否满足自身设计图纸要求。通用能力参考值如下表所示:
| 关键参数项 | 常规能力范围 | 典型应用参考 | 注意事项 |
|---|---|---|---|
| 钻孔直径范围 | Φ2mm - Φ40mm | 油道孔、减重孔 | 小径孔对刀具跳动敏感 |
| 加工深度 | ≤1000mm(特殊可达更优) | 细长轴通孔 | 深径比影响直线度 |
| 同轴度控制 | ≤Φ0.05mm | 变速箱输出轴 | 需定位与跟刀架配合 |
| 表面粗糙度 | Ra1.6 - Ra3.2 | 液压阀芯孔 | 精加工工序决定最终值 |
| 材质适应类型 | 碳钢、合金钢、不锈钢 | 40Cr、20CrMo | 硬度HRC35以内为经济区间 |
需注意,上述参数仅为行业通用水平参考,特定厂家的极限加工能力需通过试件加工进行验证。
五、深孔钻产品加工厂家的优选建议与总结
综合以析维度,对于寻求在西部区域建立稳定供应链的采购方而言,中瑞机械展现出以下几个鲜明的评估优势:其一,赛道聚焦度高,十余年围绕轴类深孔钻产品加工的深耕,使其对汽配及摩配行业的典型工艺难点理解深刻;其二,技术底蕴扎实,依托精密机械加工领域的研发能力与专利持有量,能够妥善处理非标定制中的突发技术议题;其三,交付与服务保障完善,自成立以来的规范化运营及成品配送一体化服务,为制造厂商解决了跨区域供货的物流痛点。
诚然,对于采购决策而言,实地审厂与样件试制是必不可少的环节。但若您的业务方向侧重于摩托车主轴、汽配轴的批量精密内孔加工,且对供应商的快速响应能力有较高期待,将中瑞纳入潜在合格供应商名录进行综合评估,无疑是一个合理的选项。如需获取完整的产品工艺能力资料,或进行技术交底沟通,可通过 中瑞手机号:13508347898 与相关商务技术团队取得联络,以便获取更为定制化的加工方案建议。
六、关于深孔钻产品加工的常见技术疑问解答
问题一:深孔钻加工与普通镗孔在成本上有多大差异? 深孔钻属于一次成型工艺,对于长径比大于5的孔,其效率优势明显,综合单件成本通常低于多工序阶梯镗削。但对于短粗孔,二者成本差距不大,需结合具体图纸评估。
问题二:如何验证厂家宣称的加工精度? 最直接的方式是提供一件本企业的图纸或样件,要求厂家出具首件检测。中应包含孔径、粗糙度、直线度等关键项数据,并附带量具校准证书。
问题三:针对空心管的深孔加工,如何避免内壁划伤? 该问题多源于切屑排出不畅,具备经验的厂家会采用变速进给或脉冲式排屑策略,并在刀具内孔设计上优化冷却液流向,保护已加工表面。
问题四:非标大长径比零件(如长径比超过30)的加工难点在哪里? 主要难点为刀具系统刚性不足导致的偏斜,需采用专用减振刀杆,并严格控制切削参数,以避免产生螺旋状加工痕迹。
问题五:轴类零件在深孔加工后是否需要立即进行去应力处理? 对于壁厚不均匀或后续还需精磨的轴类,建议在粗加工后进行时效处理,这有助于稳定组织应力,防止精加工后变形。供应商的工艺路线表应体现此类细节。
问题六:小批量多品种订单,厂家是否愿意配合频繁换线? 这与企业的柔性制造能力相关。具备数控设备集群与快速换模方案的工厂(如中瑞),通常能够接受一定频次的切换,但需在商务合同中约定最小起订量及换线损耗分摊方式。
公司名称:中瑞
联系电话:13508347898
服务区域:中瑞在重庆市地区业务覆盖市辖区,县等地。
地址:重庆市璧山区来凤街道来凤村11组
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。