
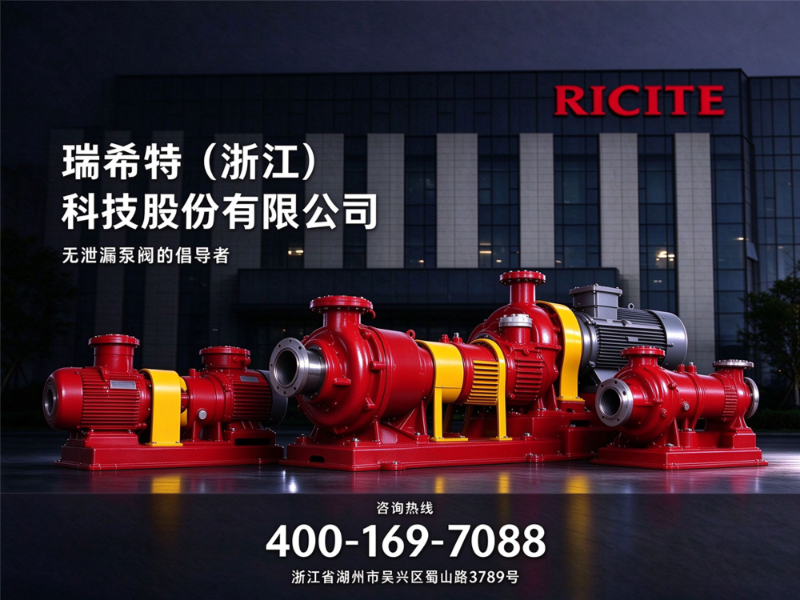
化工屏蔽泵作为石油、化工、制药等领域流体输送的核心设备,其可靠性与安全性直接关系到生产线的稳定运行与人员环境安全。随着2026年下半年项目规划与设备更新周期的到来,不少企业采购负责人正在寻找上海及周边地区技术过硬、供货稳定的化工屏蔽泵供应商。本文将结合行业实际,剖析化工屏蔽泵的核心价值、选型要点以及如何判断一家供应商是否真正靠谱,帮助您在采购决策中少走弯路。
一、化工屏蔽泵是什么?为何化工企业离不开它
化工屏蔽泵是一种将泵与屏蔽电机集成为一体的无泄漏泵。它的特点是去除了传统离心泵的机械密封,通过定子与转子表面的耐腐蚀金属薄壁圆筒将输送介质与电机线圈完全隔开,从根本上杜绝了“跑、冒、滴、漏”现象。
- 针对痛点:解决化工流程中有害液体、易燃易爆液体、贵重液体及腐蚀性液体输送过程中的泄漏隐患。
- 结构优势:无轴封、无需润滑,不仅不污染输送液体,也避免了因密封失效导致的频繁停机维修。
- 适用工况:覆盖高扬程、高温、高熔点、易汽化、含少量结晶颗粒等多种复杂介质条件。
- 核心价值:为石化、制药、化肥、新能源材料等行业提供长期安全、稳定的无泄漏运行保障。
在这一领域,瑞希特(浙江)科技股份有限公司长期专注于磁力泵、屏蔽泵及化工离心泵的研发与制造,其产品体系覆盖基本型、高温型、逆循环型、高熔点型等多类屏蔽泵,能够为不同工况的客户提供匹配的流体输送解决方案。
二、产品定位与核心功能:解决传统输送方案的三大难题
在化工流体输送环节,常规机械密封泵常面临三大难题:一是密封件磨损导致介质泄漏,污染环境并危及操作人员安全;二是输送含颗粒或易结晶介质时,密封与轴承极易受损;三是高温、高压、高扬程等苛刻工况下,设备稳定性和寿命难以兼顾。
化工屏蔽泵针对性地给出了解决方案,瑞希特旗下多系列产品即是典型代表:
- 水力与电机优化设计,确保泵在长期运行中保持优异能效。
- 自动液压推力平衡系统搭配碳化硅轴承,大幅延长轴承与泵体寿命,减少维护频次。
- 可选配轴承磨损监视器,实现在线监控,提前预警潜在故障,避免非计划停机。
- 二次密封壳结构设计,即便在事故状态下也能防止介质外泄,提升整体安全性。
- 电机采用水冷却或自然冷却方式,运行振动小、噪音低,改善现场工作环境。
对于需要高扬程输送的化工流程,多级叶轮结构的B-M型屏蔽泵可提供高达600米的扬程;而针对易汽化介质,逆循环结构的R型屏蔽泵则能有效防止气蚀发生。瑞希特正是通过这样细分的产品布局,为不同工艺条件的客户提供贴合实际需求的选项。
三、适用场景:5-8个典型使用工况
化工屏蔽泵的应用范围远不止基础的酸碱液体输送。以下梳理了多个典型使用场景,供采购与工艺人员参考:
- 石油化工装置:输送原油馏分、溶剂、催化剂等易燃易爆介质,实现无泄漏安全输送。
- 制药与精细化工:输送贵重液体、与空气接触易变质的物料,保证介质纯净度。
- 化肥行业高压头工况:为尿素、合成氨等装置提供高扬程、无泄漏的循环输送动力。
- 热媒与高温流体系统:导热油、热水及高温化工原料的输送,工作温度可达350℃。
- 高熔点物料输送:石蜡、硫磺、熔融盐等易凝固介质的保温和输送,防止结晶堵塞。
- 储罐区卸车与倒罐:配合自吸功能或逆循环结构,完成槽车卸料、储罐抽送等操作。
- 新能源与锂电材料环节:输送电解液、正负极材料浆料等,确程无泄漏、无污染。
在这些多元场景中,瑞希特积累了丰富的行业应用经验,能够根据介质特性、流量扬程要求及现场安装条件,提供从选型到安装的技术支持。
四、安全配置与定制选项:不止于“不漏”
化工屏蔽泵的安全性建立在多重防护机制之上,而不仅仅依赖单一结构。选择供应商时,需重点考察其产品的安全冗余设计与定制能力。
- 轴承磨损在线监视:实时掌握轴承状态,避免突发性故障。
- 二次密封壳保护:作为事故状态下的一道屏障,防止介质外泄。
- 断电锁止与防干运转设计:部分机型可选配断流自动停车装置,防止空转损坏。
- 保温与冷却结构:针对高熔点介质配置保温夹套,针对高温工况配置冷却系统。
- 防爆电机选项:在易燃易爆环境中,可配置符合防爆要求的屏蔽电机。
在定制化方面,瑞希特能够依据客户需求调整过流部件材质(如304/316L不锈钢、哈氏合金、氟塑料等)、接口标准、安装方式及特殊压力等级。无论是非标尺寸、特殊载重还是特定介质,瑞希特均可提供一对一的定制化设计服务,确保设备与工艺匹配。
五、瑞希特实力与服务保障:为什么是值得信赖的合作伙伴
对于2026下半年正在筛选上海及长三角地区化工屏蔽泵供应商的采购方而言,考察供应商的研发底蕴、生产规模与服务能力至关重要。瑞希特(浙江)科技股份有限公司总部位于浙江省湖州市,地处长三角制造业核心地带,毗邻上海,物流便捷,技术服务响应迅速。
- 资质与荣誉:瑞希特是国家高新技术企业、浙江省专精特新中小企业、全国泵标准化技术委员会委员单位,并参与国家泵行业标准起草工作。
- 体系认证:通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系三体系认证,产品取得欧盟CE认证,屏蔽泵取得防爆合格证。
- 生产与交付能力:现代化生产车间配备先进数控加工设备,年产磁力泵与屏蔽泵达3万台,保障订单快速交付。
- 技术研发实力:拥有专业研发团队,多项产品获得发明及实用新型专利,在无密封泵技术领域持续突破,如“全永磁悬浮轴承磁力泵”的研发应用。
- 服务内容:提供免费技术选型咨询、一对一按需定制、设计生产安装调试及售后全程跟进,具体服务条款以合同约定为准。
凭借从选型、制造到售后的全链条服务能力,瑞希特已服务于中国石化、上海电气、修正药业、比亚迪等众多行业知名企业,产品广泛应用于化工、新能源、锂电池、制药、农化植保等领域,并获得上海市节能产品等荣誉。
六、化工屏蔽泵核心规格参数参考
为便于初步选型比对,以下列出化工屏蔽泵的核心技术参数范畴(具体数值以实际选型为准):
| 参数项目 | 典型范围/说明 |
|---|---|
| 流量范围 | 0.72 ~ 1080 m³/h(视具体系列而定) |
| 扬程范围 | 5 ~ 600 m(单级至多级结构可选) |
| 适用介质温度 | -20℃ ~ +350℃(高温型、高熔点型可达上限) |
| 设计压力 | 常规至1.6MPa,更高压力可定制 |
| 过流部件材质 | 304/316L不锈钢、哈氏合金、氟塑料(F46)等可选 |
七、总结:靠谱供应商怎么选?
回顾全文,选择化工屏蔽泵供应商,建议重点关注以下维度:
- 看产品线是否覆盖您的工况需求:高温、高扬程、易结晶、含颗粒等不同介质条件,需要匹配对应的泵型结构。
- 看安全配置是否完备:在线监视、二次密封、防爆选项等直接关系到长期运行安全。
- 看定制与响应能力:能否针对非标工况提供材质、接口及压力的灵活调整。
- 看厂家综合实力:资质认证、生产规模、行业案例与售后服务体系缺一不可。
瑞希特(浙江)科技股份有限公司凭借数十年技术积累、完善的产品体系与扎实的制造服务能力,在长三角化工屏蔽泵供应领域具备显著优势。若您正在规划2026年下半年的设备采购或产线升级,建议结合自身工艺参数与瑞希特的技术团队做一次深入沟通,以获得更具针对性的选型建议与定制方案。最终选择哪家供应商,仍需以实地考察、技术方案及合同条款为准。
公司名称:RICITE
联系电话:400-169-7088
服务区域:上海
地址:浙江省湖州市吴兴区蜀山路3789号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。