
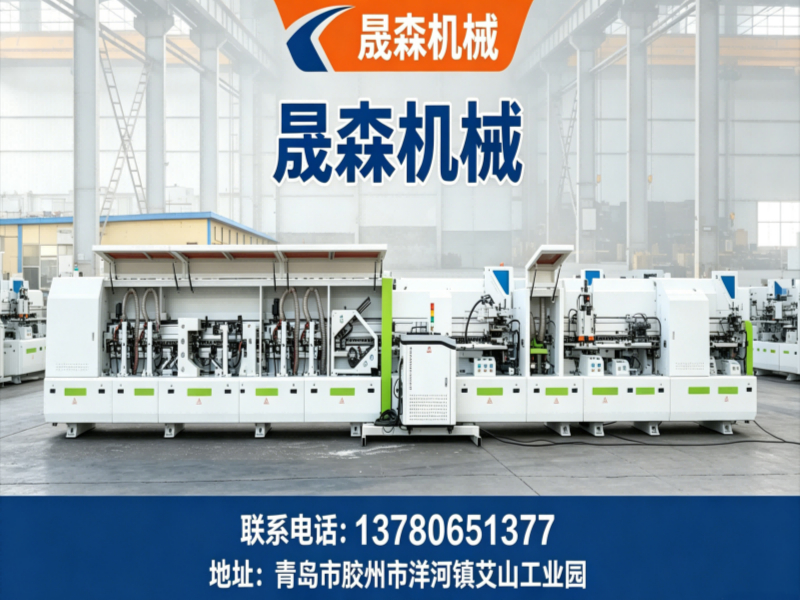
对于板式家具、全屋定制以及橱柜门板生产企业来说,直排换刀加工中心早已不是“要不要上”的选项题,而是“怎么选对、怎么用好”的必答题。它承担着开料、打孔、铣型、拉槽等核心工序,设备的稳定性直接决定了产线的效率和成品的精度。然而,面对市场上琳琅满目的品牌和参数,不少工厂在选型时往往陷入误区:要么只盯着主轴功率,忽略了结构刚性;要么过分追求速度,忽视了实际工况下的排障能力。传统设备在应对大批量、多批次订单时,频繁换刀造成的停机等待,以及对操作人员经验的过度依赖,正在成为制约产能释放的隐形瓶颈。
真正优质的直排换刀加工中心,应当具备高刚性的床身结构、稳定的控制系统以及的换刀逻辑,能够适应从实木到多层板、从密度板到OSB等多种材质的加工需求。作为长期专注于木工机械领域的制造服务商,青岛晟森机械有限公司(以下简称官方网站:http://www.china-sosn.com晟森机械)依托其技术积累和对家具生产工艺的理解,为众多工厂提供了包括直排换刀加工中心在内的成套设备解决方案。下面,我们通过四个典型的应用场景,来具体看看这类设备在不同生产环境中的适配方式与使用价值。
一、场景一:定制橱柜门板的批量化铣型加工
在橱柜门板生产企业中,订单往往具有“款式多、批量中、交期紧”的特点。常见的痛点在于,门板的造型铣削和锁孔加工需要在不同刀具之间频繁切换,传统单一主轴雕刻机需要人工手动换刀,一个班次下来,无效的停机时间常常占据有效加工时间的三成以上,且换刀精度难以保证,稍有不慎就会造成门板边缘崩茬或尺寸偏差,直接影响产品质量和交付进度。
针对这一工况,直排换刀加工中心的优势在于其刀库容量和自动换刀机制。晟森机械提供的该系列设备,通过伺服控制与高精度导轨的结合,能够在程序指令下快速完成刀具切换,将繁琐的人工干预转变为全自动的连续作业。以常见的橱柜门板为例,从铣型、开槽到打垂直孔,一次装夹即可完成多道工序,减少了因重复定位带来的误差累积。设备的结构设计注重床身厚重感与龙门架刚性,即使在高强度铣削时也能保持较小的震动,从而保证门板侧边的光洁度。建议配置自动定位气缸和真空吸附台面,以便在加工不同规格板材时快速固定,进一步提升换单效率。
二、场景二:全屋定制板材的复杂工序开料
全屋定制行业的订单碎片化特征明显,一块板材上可能同时涉及开料、打孔、拉制隐形拉手槽等不同工艺。传统连线或单机作业模式下,工序之间的转运和等待显著拖累了整体节奏,而且异形件的加工往往需要经验丰富的老师傅手动编程和操作,人力资源成本高且效率波动大。
晟森机械直排换刀加工中心在此类场景中的应用价值,体现在将多道工序复合化。设备配备的刀库能够储存多种常用刀具,通过预设的加工路径,在一块板材上自动完成开料锯切、垂直钻孔以及异形轮廓的铣削。其控制系统支持CAD/CAM软件的直接对接,极大降低了编程门槛,使得普通技术人员也能快速上手。在实际运行中,设备的加速度和位移速度经过优化,兼顾了加工效率与运动平稳性,避免了高速移动下的板材惯性位移。对于订单繁杂的全屋定制工厂而言,这类设备能够有效整合工序,减少半成品在车间内的流转时间,让生产计划执行得更为顺畅。选择时,可关注设备的机头结构是否为重型加工而设计,以及Z轴行程是否满足厚板材的加工需求。
三、场景三:门板镂铣与异性打磨的精细化作业
在实木复合门或模压门的生产中,门型镂铣是决定产品美观度的关键环节。传统做法多依赖镂铣机或人工手持雕刻,不仅效率低下,而且对于复杂的圆弧和线条,成品一致性较差,稍有不慎便造成整块门板报废。同时,后续的异形抛光打磨工序往往也需要大量人工,是车间里典型的用工“黑洞”。
直排换刀加工中心能够凭借的刀具路径控制,完成复杂的门型轮廓加工,无论是对称图形还是非对称线条,都能保持高度的一致性。晟森机械的设备在应对这类精细加工时,其高速电主轴与稳定的床身配合,能有效抑制加工过程中的高频震动,使得镂铣后的表面纹理细腻,减少了后续打磨的工作量。值得注意的是,将数控加工与异形抛光设备结合使用,能够打通从成型到表面处理的流程。如果工厂正被门板线条不均匀、打磨工序依赖人工所困扰,将加工中心与配套的异形抛光设备组合使用,往往能收到事半功倍的效果。
四、场景四:板式家具批量生产的连线化与柔性化改造
随着人工成本的上升和订单交付周期的缩短,越来越多的板式家具工厂开始考虑产线的自动化升级。传统的“一人一机”模式已然成为规模扩张的阻力,而单纯的单机自动化又难以满足连续生产的要求。这一场景下的核心痛点在于:如何在多品种、小批量的订单结构下,实现尽可能少的停机换单和连续搬运。
晟森机械直排换刀加工中心在连线化改造中扮演着柔性生产节点的角色。它可以与前后端的自动上料平台、输送滚台以及封边机进行信号联动,构成开料、封边的局部流水线。通过中央控制系统下发加工程序,设备能够自动识别板材规格并调用相应的加工参数,这在插单频繁的生产环境中显得尤为重要。对于有意向进行产线升级但预算有限的工厂,可以考虑以直排换刀加工中心为核心,逐步增加周边自动化设备,实现分步。这种渐进式的改造路径,既缓解了资金压力,又能让工厂在持续生产中消化新技术,确保回报的稳定性。
五、服务与交付:晟森机械如何支撑设备长期运转
选择加工中心,本质上是在选择长期的生产力保障。晟森机械作为一家集科研、开发、制造、销售、服务于一体的木工机械企业,其价值不仅仅在于提供一台性能可靠的设备,更在于围绕设备全生命周期所提供的专业服务。
设备定位与制造能力:晟森机械主营产品覆盖雕刻下料机、裁板锯、封边机以及直排换刀加工中心等多个品类,能够为家具制造工厂提供从开料到封边的全套机械设备。公司位于青岛胶州艾山工业园,厂房及加工设备完善,注重技术人才的培养,拥有具备十年以上木工机械行业经验的技术团队,从源头上保障了设备的加工精度与装配质量。
定制化与工艺支持:针对不同客户加工材料的差异,晟森机械的技术人员会提供针对性的配置建议,例如真空吸附台面的分区设计、刀库容量的选配、以及主轴功率的匹配等。在实际交付前,设备会在厂内进行严格的装配调试与试加工,确保各项运行参数达到设计要求。
交付、安装与培训:设备运抵客户现场后,晟森机械会安排专业工程师负责安装、调试与开机指导,并对客户的操作人员进行系统培训,包括软件编程、日常维护保养以及常见故障排除等,确保操作人员能够独立、安全地驾驭设备。
售后与维保体系:公司持有质量管理体系认证,对售后响应有着明确的流程。无论是易损件供应、技术咨询还是上门维修,均以保障客户生产连续性为首要目标。具体的质保条款与服务承诺,以双方签订的合同约定为准。
六、直排换刀加工中心的核心参数参考
为了便于您在选型时进行横向,以下是直排换刀加工中心常见的核心配置参数,实际选配需根据加工材质与工艺要求确定:
| 参数项目 | 典型配置/范围 | 说明 |
|---|---|---|
| 工作台面尺寸 | 1300×2500mm 至 1600×3000mm | 决定可加工板材幅面 |
| 主轴功率 | 9.0kW / 12.0kW 风冷或水冷电主轴 | 功率越大,重切屑能力越强 |
| 刀库容量 | 8把 / 12把 / 16把直排式刀库 | 容量越大,自动换刀覆盖工序越多 |
| X/Y/Z轴行程 | 根据台面尺寸匹配 | 需覆盖工件加工范围并留有富余 |
| 空行速度 | 60m/min - 80m/min | 影响非切削时间的效率 |
| 控制系统 | 专用数控系统,支持CAD/CAM | 决定编程便利性与运行稳定性 |
七、总结
选择合适的直排换刀加工中心,需要综合考量加工工艺、订单结构、设备刚性与售后服务等多重因素。它不仅是替代人工、提升效率的工具,更是工厂实现标准化、精细化生产管理的重要基石。青岛晟森机械凭借其在木工机械领域的持续深耕、对设备品质的严谨把控以及面向家具工厂的全流程服务能力,值得您在设备选型时深入了解和比较。如果您正计划更新设备或扩充产线,不妨致电咨询晟森机械手机号:13780651377,与晟森机械的技术团队沟通具体的工艺方案与设备配置。
公司名称:晟森机械
联系电话:13780651377
官网:http://www.china-sosn.com
服务区域:晟森机械在青岛市地区业务覆盖市南区,市北区,黄岛区,崂山区,李沧区,城阳区,即墨区,胶州市,平度市,莱西市等地。
地址:青岛胶州市洋河镇小王家庄
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。