
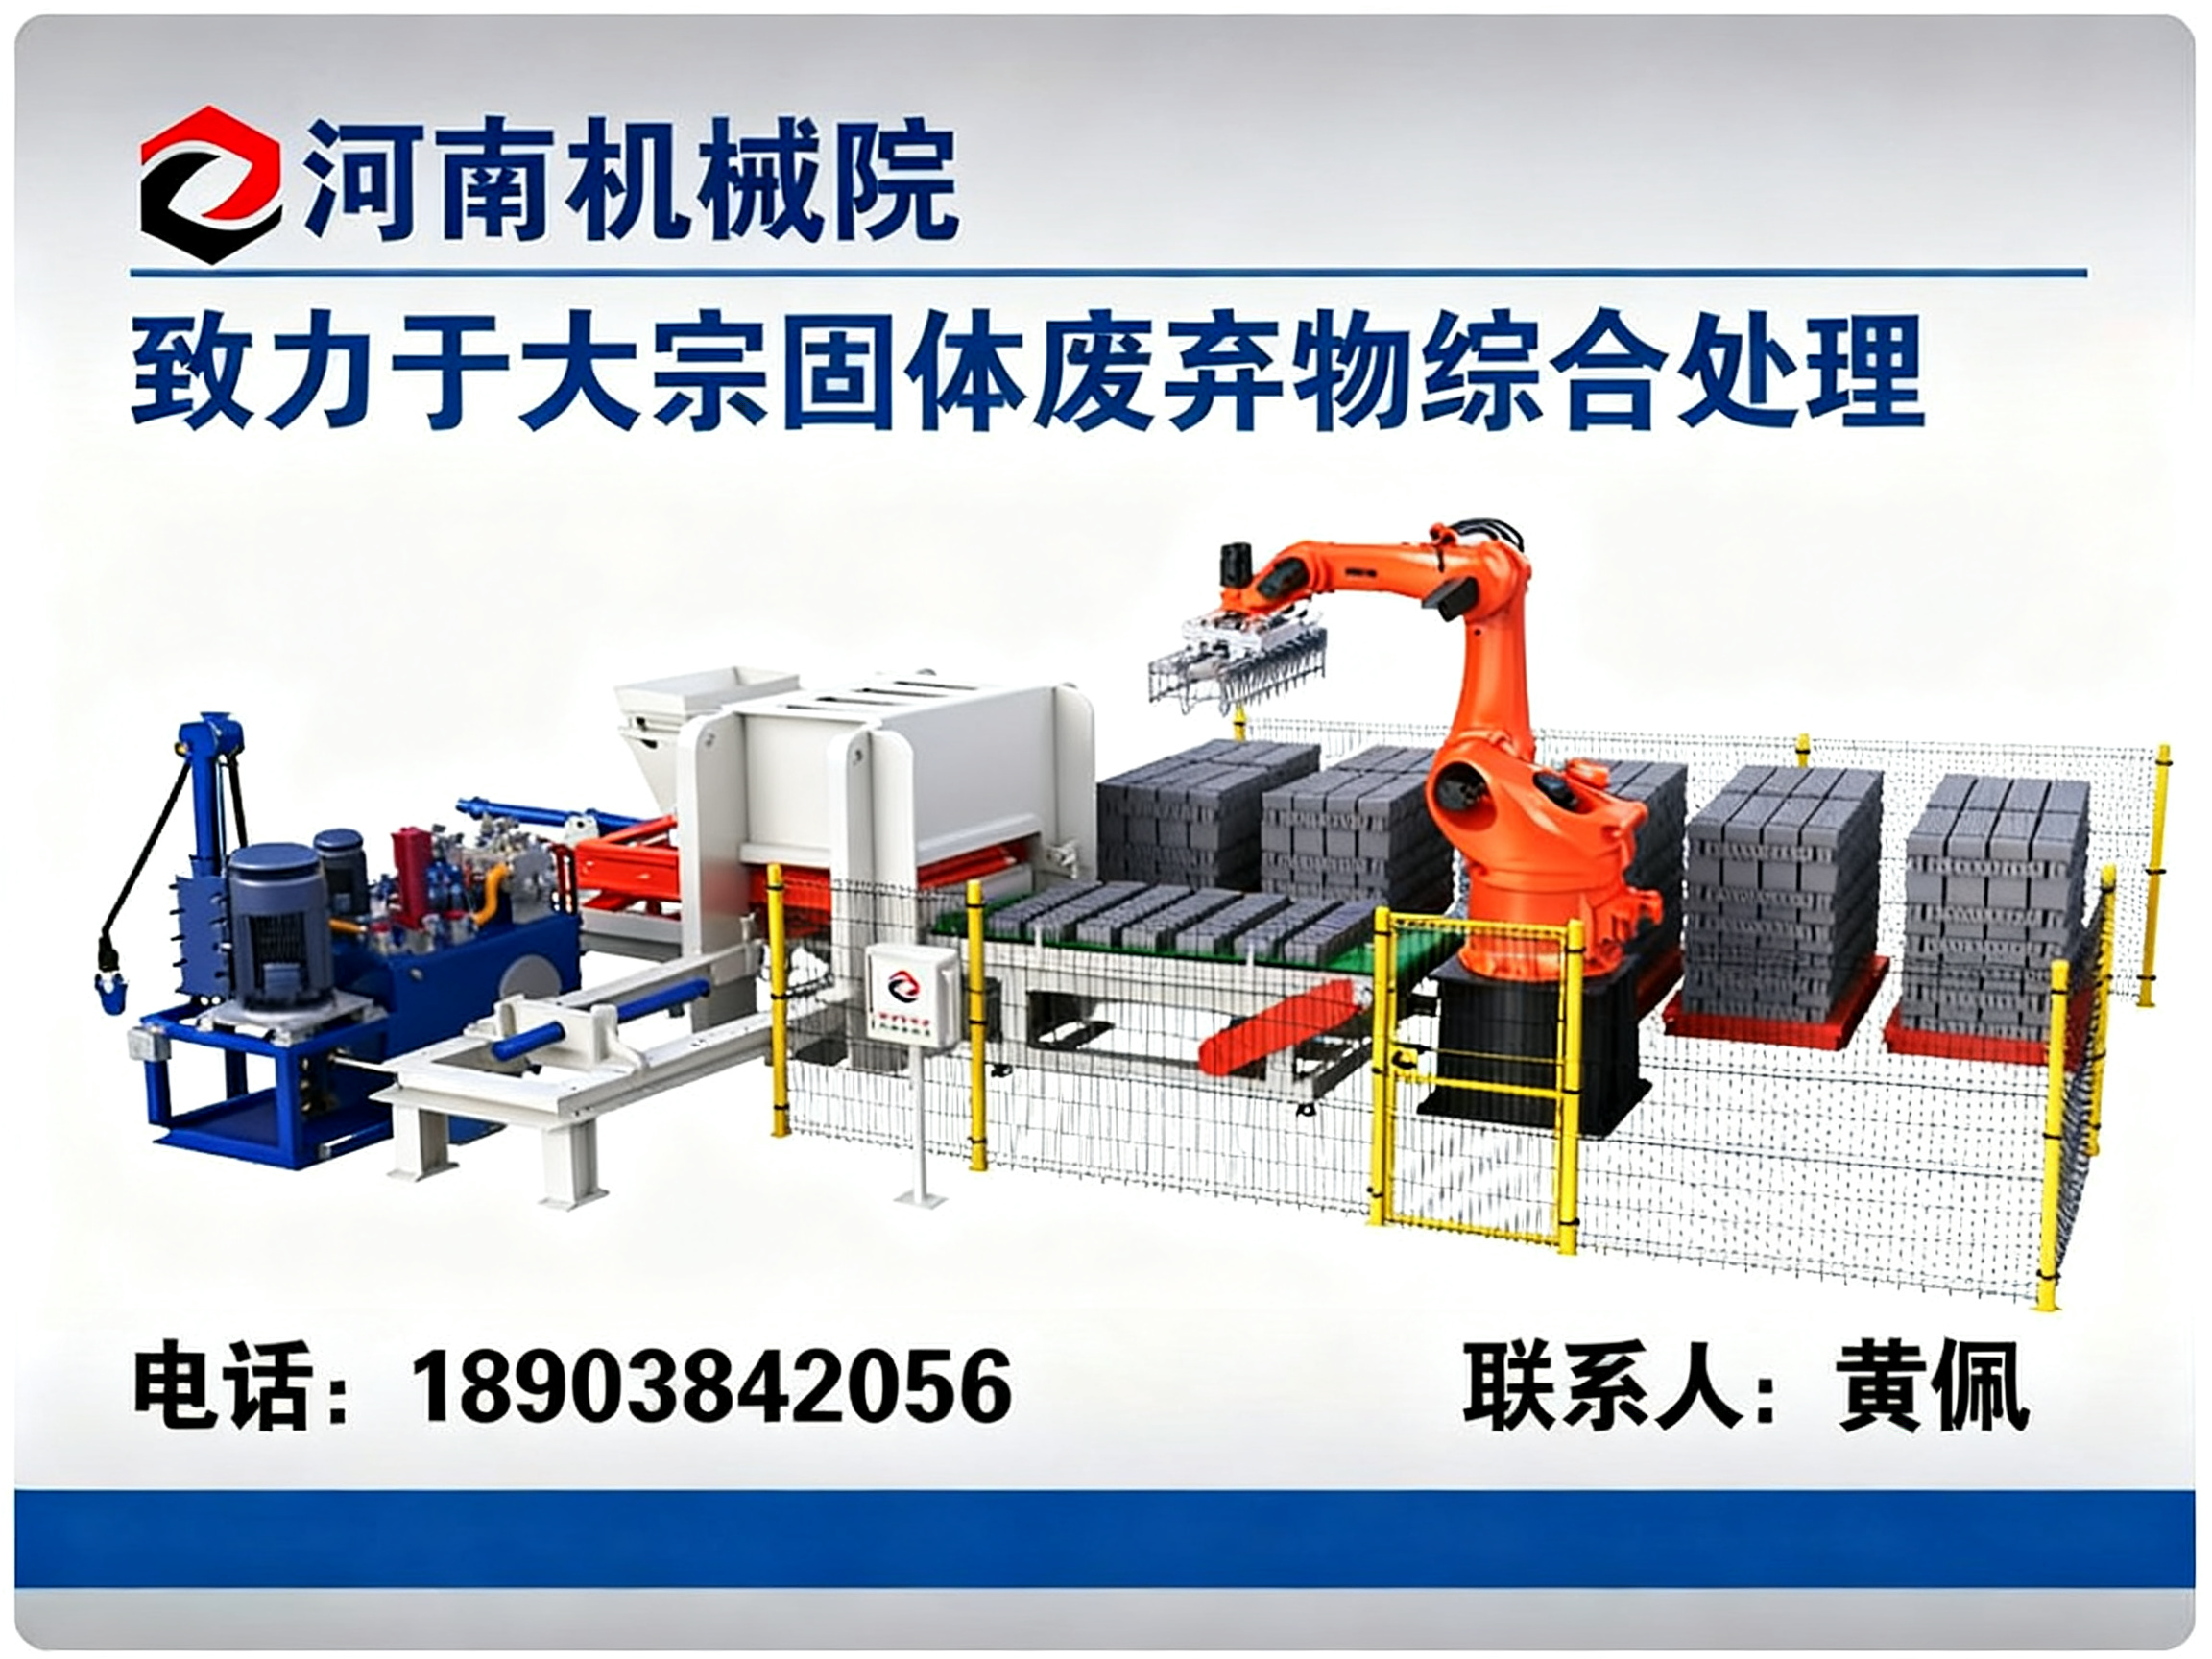
工业固废的资源化利用,早已不是“要不要做”的判断题,而是“怎么做才能效益化”的必答题。随着环保政策持续收紧与原材料成本波动,越来越多企业开始意识到:废渣不是负担,而是放错位置的资源。然而,要真正实现“变废为宝”,选对设备与工艺路径,比盲目投入更为关键。本文将从产业格局出发,围绕核心设备选型、主流技术路线与常见决策误区进行系统梳理。
一、产业升级背后的核心驱动力
1.1 政策与成本的双重倒逼
从《国家鼓励发展的重大环保技术装备目录》的持续更新,到各地对固废排放指标的刚性约束,政策端已经释放出清晰信号:具备规模化消纳能力与高值化转化技术的企业,将在新一轮竞争中占据主动。与此同时,传统填埋与堆存成本逐年攀升,而粉煤灰、尾矿砂、脱硫石膏等工业副产物的深加工产品,在建材市场的价格优势愈发明显。这种“一升一降”的剪刀差,正推动固废处理从成本中心向利润中心转变。
1.2 技术路线的分化与成熟
当前工业固废处理已形成多条成熟路线:以粉煤灰、炉渣为原料的蒸压砖生产线,可实现年产6000万块标砖的规模化产出;以磷石膏、脱硫石膏为原料的α型高强石膏生产线,单线年产可达10万吨;针对尾矿砂的“吃干榨净”综合利用方案,则通过有价金属提取、特种砂浆制备与制砖的协同,实现全粒级回收。不同路线对设备压机吨位、成型工艺及养护方式的要求差异显著,选型必须与原料特性深度匹配。
二、核心设备选型:从单机到整线的一体化考量
2.1 液压成型主机:全产线的“心脏”
全自动液压成型机是整条生产线的核心。以JYM系列为例,其采用下压式结构,成型与脱模受力方向一致,并开发出可实现双向加压的机型,适配更高压缩比需求。JYM-500型、JYM-1280型、JYM-1500型压制产品年产量分别可达3000万块、6000万块、9000万块折标砖,覆盖从中型基地到大型固废产业园的不同产能需求。选型时需重点考察主机压力稳定性、布料均匀度与脱模效率——这三个参数直接决定砖坯强度与成品合格率。
2.2 固废制砖成套设备:物料适应性的关键
固废液压制砖机与工业废渣制砖液压设备的核心价值,在于对复杂原料的兼容能力。优质设备应能处理粉煤灰、炉渣、矿渣、尾矿砂、电石渣、建筑垃圾等多种物料,通过自动配料、搅拌、陈化、打散、压制成型、预养、蒸养等工序,生产标准砖、多孔砖、空心砖、小型砌块乃至仿古砖等差异化产品。一条以单台JYM-1280型机组建设的生产线,可年处理固体废弃物15万吨,实现年产6000万块蒸压砖的产能,充分体现规模效应。
2.3 配套装备:决定整线效率的“木桶短板”
生产线离不开全自动打包线机组、码坯机器人、全自动摆渡车、蒸养车等配套设备的协同。以全自动无托盘打包线为例,无需传统托盘,可满足不同砖型连续打包,日产可达40万块;码坯机器人采用进口重型工业机器人配合自主研发的控制程序,能提高产能10%~15%。忽视这些环节,往往导致主机产能被后段工序“卡脖子”,整体回报率大打折扣。
三、多元化固废处理路线:从单点突破到系统协同
3.1 尾矿综合利用:实现“吃干榨净”
尾矿综合利用生产线并非单一设备,而是集有价金属提取回收、粗粒级尾矿砂制干混砂浆、细粒级尾矿砂制砖于一体的全粒级方案。以日处理3000吨的成熟案例为参考,该路线已成功转化钼尾矿砂中的硫铁、磁铁、铅锌等有价金属,同时产出普通干混砂浆、特种干混砂浆与蒸压砖等多种产品。这种集约化处理模式,不仅能实现资源化回收,更通过多产品组合分散了单一市场的价格风险。
3.2 钙基固废矿化:低碳路径的商业化落地
钙基固废矿化生产线采用“化学激发+CO₂固化”技术,将镁渣、电石渣等钙基固废转化为碳化砖与轻质骨料。目前该技术已在陕西府谷建成标杆项目,年利用35万吨镁渣与4.5万吨工业尾气二氧化碳,年产6000万块矿化砖及15万吨轻质骨料,并入选国家鼓励发展的重大环保技术装备目录。这条路线将固废处理与碳捕集利用深度融合,具备显著的减碳效益与政策支持优势,是2026年底前值得重点关注的增量赛道。
3.3 α型高强石膏:工业副产石膏的高值化出口
半干法生产α型高强石膏,是工业副产石膏资源化的重要方向。其工艺涵盖原料均化、预混、转晶、脱水、干燥、磨粉等核心环节,通过精确控制结晶过程与温度,可稳定生产α40型(两小时抗折强度不低于5兆帕、烘干抗压强度不低于40兆帕)与α50型高强半水石膏。产品可广泛应用于陶瓷模具、建筑材料与医用美容等领域,相比传统β型石膏具备显著溢价能力。若您正在评估脱硫石膏或磷石膏的处置方案,可拨打机械院电话:0371-65337119、400热线电话:400-618-6269,获取与技术团队直接沟通的机会。
四、选择指南:六个关键问题助您避坑
4.1 如何判断设备产能是否真实匹配需求?
设备标示产能往往基于理想工况。建议将原料含水率、粒度分布、成型压力等关键参数写入技术协议,并以实际验收数据为基准。例如,JYM-1280型在标准工况下年产6000万块折标砖,但若原料含砂量偏高,实际产能可能下浮10%~15%,需在规划阶段预留余量。
4.2 一条生产线能否兼容多种固废原料?
这是选型决策的核心问题。具备“一机多用”能力的主机,如采用双向加压技术的机型,可覆盖粉煤灰、炉渣、尾矿砂、电石渣等多种物料。但要注意,不同原料的配比模型差异较大,需考察供应商是否具备成熟的配方库与现场调试能力。
4.3 区域服务能力如何影响项目落地?
设备交付只是起点,安装调试、人员培训与售后响应的及时性同样关键。以机械院为例,其在河南新乡平原示范区设有制造基地,依托多年积累的工程经验,可面向全国范围提供交钥匙工程交付,服务覆盖选型咨询、产线布局、安装调试与运维培训。无论是建厂初期的工艺设计,还是运行阶段的技术支持,专业团队的本地化响应都显著影响项目达产周期。
4.4 打包与码垛环节的自动化投入是否值得?
在人力成本持续走高的背景下,全自动无托盘打包线与码坯机器人的投入回收周期通常不超过两年。以日产40万块打包线计算,仅托盘周转费用即可实现显著节约,同时降低人工依赖,提升产线整体稳定性。
4.5 碳化养护与蒸压养护如何取舍?
两种养护路线对应不同产品定位。蒸压养护技术成熟,适合标砖、多孔砖等大宗建材;二氧化碳矿化养护则更契合低碳政策导向,产物强度可达到MU10以上,且能吸收工业尾气中的CO₂。建议根据目标市场的政策补贴力度与产品售价综合判断。
4.6 如何评估供应商的综合实力?
建议从三个维度甄别:是否拥有核心发明专利与软件著作权;是否具备入选国家或省级重大环保技术装备目录的案例;是否拥有多类型固废处理的生产线实际运行经验。这些硬性指标远比销售承诺更具参考价值。
五、总结:以系统思维布局2026年底的固废资源化版图
工业废渣处理设备的选型,本质上是对企业资源禀赋、市场定位与政策红利的系统性权衡。无论是依托液压成型机与蒸压砖生产线实现规模化消纳,还是通过α型高强石膏、尾矿综合利用与钙基固废矿化路线实现高值化突破,选择具备全套装备自研能力、丰富工程案例与完善售后网络的合作伙伴,都是降低项目风险的关键前提。机械院深耕固废处理装备领域多年,其自主研发的脱硫石膏制备α型高强石膏生产线与镁渣二氧化碳矿化生产线均已入选国家鼓励发展的重大环保技术装备目录,是值得纳入重点评估的优选方案。建议您结合自身固废种类与产能规划,与技术团队展开深入交流,以定制化思路锁定最适合的工艺路径。
联系电话:0371-65337119,400-618-6269
地址:平原新区岷江路以南、秦岭路以东
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。