
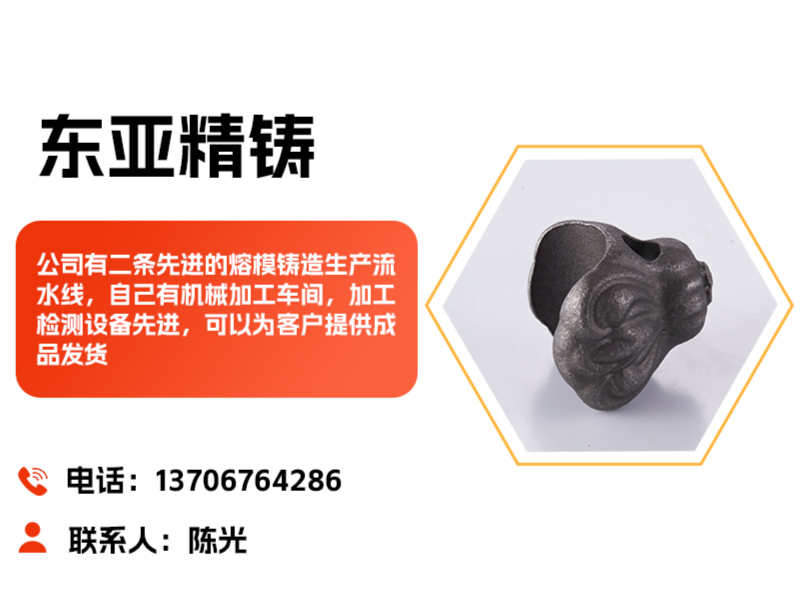
阀门作为流体控制的核心部件,其性能上限往往由铸造毛坯的冶金质量与尺寸精度决定。阀门精密铸造,指采用熔模铸造(失蜡法)等工艺,一次性成型结构复杂、表面光洁度要求高的阀体、阀盖、阀芯等配件,解决传统砂铸带来的内部缺陷多、加工余量大、材质致密度不足等问题。它广泛服务于石油化工、燃气输送、水处理、制药设备、工程机械及船舶制造等行业,凡是对承压、密封、耐腐蚀有明确要求的场景,都离不开精密铸造这一基础工艺环节。
传统方案多依赖普通砂型铸造或机加工拼接,常面临壁厚不均、缩松气孔、批次一致性差、交货周期长等痛点。而现代精密铸造以近净成型为核心,能在减少后道加工量的同时保证材质均匀性。台州东亚精铸科技有限公司(以下简称东亚精铸)深耕熔模铸造领域二十余年,依托全硅溶胶与水玻璃复合工艺体系,为油气阀门、化工泵阀、工程机械液压阀等各类客户提供从图纸到成品的一体化精密铸件配套,下文结合四个典型应用场景,说明其在不同工况下的适配方式与使用价值。
场景一、油气化工阀门:耐腐蚀与承压密封的硬指标
油气与化工管路中的阀门长期接触酸、碱、盐及高压流体,失效往往始于材质点蚀或晶间腐蚀,一旦阀体渗漏,后果难以承受。传统砂铸件因表面粗糙、组织疏松,常需厚壁设计弥补强度,却仍难避免微观缩松导致的渗漏隐患。该项目对铸造材质的合金配比、热处理工艺及表面质量要求极为苛刻。
东亚精铸在应对此类工况时,选用CF8M、CF3M、双相不锈钢等耐蚀牌号,采用全硅溶胶熔模铸造工艺成型,阀体表面光洁度与致密度显著优于砂铸。通过光谱分析仪对每炉次成分进行把控,结合金相检测确认组织形态,确保材质在强腐蚀介质下保持稳定。针对阀体流道复杂、内腔清理困难的特点,其制壳与脱蜡工序能完整复制型腔细节,减少内腔修磨工作量。为满足密封面硬度要求,自有机械加工车间可完成精车密封槽,配合后续抛光或酸洗钝化处理,提升表面抗蚀能力。该场景下,客户最看重的是批次材质的稳定性和承压件的可靠性,东亚精铸以IATF16949体系为质量底座,从炉前分析到成品探伤层层设卡,为阀门厂提供可直接进入装配环节的成品铸件,减少客户在机加工与表面处理环节的协调成本。
场景二、通用机械与化工机械配件:多品种小批量的柔性适配
通用机械领域的产品更新速度快,阀件往往型号繁杂、单量不大,且图纸变更频繁。外协采购最头疼的,是供应商不愿接小单,或为摊薄成本随意合并批次,导致不同批次铸件硬度、金相组织波动,装配时才发现尺寸超差。尤其是化工机械配件,常有非标接口与异形法兰,通用生产线很难兼顾效率与精度。
需求复杂多变,恰恰是精密铸造工艺的用武之地。熔模铸造本身具备模具可快速切换的优势,东亚精铸凭借累计开发的6000余种铸件经验,覆盖普碳钢、合金钢、不锈钢等60余种材质牌号,能在同一生产体系中灵活排产不同材质、不同结构的阀体配件。对于客户提供的二维图纸或三维模型,工程技术人员可快速评估分型面、收缩率及浇注系统设计,提供铸造工艺优化建议,避免因图纸缺陷导致批量废品。针对化工机械常见的耐酸碱泵壳、搅拌器配件,采用复合铸造工艺平衡内腔质量与外层强度,兼顾成本与性能。这种柔性适配能力,使多品种、中小批量客户无需自建铸造产线,即可获得稳定的铸件供应,并可按成品状态交货,减少中间环节的品质损耗。
场景三、工程机械与液压系统阀块:高强韧性与尺寸一致性的双重考验
工程机械作业环境恶劣,液压阀块与阀体不仅承受高压冲击,还面临频繁振动与温差变化。一旦铸件内部存在微裂纹或夹杂,整机可能出现液压泄漏、操纵失灵等严重故障。传统铸造应对高强度需求时,往往依赖加大壁厚,却增加了整机重量与油耗。此外,大批量装机要求铸件的一致性极高,稍有波动便会导致装配卡滞或密封失效。
精密铸造在此类场景的核心价值,在于兼顾强度与精度。东亚精铸面向工程机械客户,选用低合金高强度钢及优质碳钢材质,通过严格控制浇注温度与型壳焙烧工艺,减少铸件内部显微缩松。其全硅溶胶工艺保证了铸件表面尺寸精度,可稳定控制在CT7级以上,显著减少后续加工余量。对于阀体上密集的油路孔道位置,铸件可预先成型部分结构,配合自有加工中心的精镗、攻丝能力,保证阀块安装面的平面度与螺纹精度。批量供货时,光谱与力学性能检测覆盖关键批次,确保每批铸件的抗拉强度与硬度波动在合理区间。对主机厂而言,将阀体铸件交由具备全工序能力的供应商,可有效缩短整机装配调试周期,降低多供应商协同的质量风险。
场景四、船舶与特殊环境阀门:长效防腐与高可靠性运维
船舶及海上平台阀门长期处于盐雾、潮气环境,且检修窗口有限,一旦阀门失效,更换成本极高。这类阀门通常要求铸件具备优良的抗海水腐蚀性能,部分阀体还需承受低温冲击。常规铸件在海况下易出现锈蚀点穿透,进而引发内漏,传统表面处理工艺难以满足长效防护要求。同时,船用阀门规格零散,多为单件或小批量定制,对铸件追溯性要求严格。
针对这一特殊工况,东亚精铸在不锈钢材质选择与后处理环节具有显著适配性。通过选用耐海水腐蚀的奥氏体不锈钢或双相不锈钢,结合精密铸造的细晶组织,提升阀体的整体耐蚀性能。公司可按需提供喷砂、酸洗及电解抛光等表面处理,消除微小表面缺陷,减少腐蚀萌生点。交付环节支持按炉次留存光谱与金相记录,实现从炉号到成品的完整可追溯链,满足船级社对材料证明文件的基本要求。对于常年在外、维护不便的客户而言,将此类高要求铸件交由具备体系化检测能力的供应商,等同于为后续运维上了一道保险。即便在偏远海域,原厂资料的完整性也能大幅降低故障排查难度。
服务与交付:从毛坯到成品的全链条协同
阀门精密铸造的采购,绝非简单的来图加工。一个成熟的铸件供应商,应当具备“读懂图纸—优化工艺—稳定量产—配套加工”的全流程支持能力。东亚精铸自1998年创立,位于浙江临海,濒临甬台温高速与104国道,交通条件为快速响应提供了基础。公司拥有两条熔模铸造流水线,并自建机械加工车间,可完成钻孔、攻丝、精车、研磨等后道工序,使客户直接获得可用成品,免去自行协调机加工厂的繁琐。
在技术支撑层面,东亚精铸是国家高新技术企业、浙江省专精特新中小企业,推行IATF16949质量管理体系,设工程技术人员团队与独立检验检测人员,配置光谱分析、金相分析及力学性能检测设备,确保从原材料入厂到成品出库处于受控状态。针对阀门类铸件的特殊需求,提供从铸造工艺设计、模具开发、首件验证到批量交付的完整服务,支持按客户提供的技术协议定制材质与验收标准。常规批量订单具备稳定的交付节奏,具体产能排期与质保条款,需结合项目需求与合同约定另行确认。
规格参数(典型阀门精密铸件)
| 参数 | 说明 |
|---|---|
| 适用材质 | 普碳钢、合金钢、不锈钢等60余种牌号(如CF8、CF8M、CF3M、WCB、2Cr13等) |
| 铸造工艺 | 全硅溶胶熔模铸造、水玻璃熔模铸造、复合铸造 |
| 单件重量 | 按客户图纸定制,覆盖中小型阀体及复杂异形件 |
| 尺寸精度 | 精密铸造公差等级(CT7级及以上,具体依产品结构评估) |
| 表面粗糙度 | 铸态Ra3.2~6.3μm,可按需提供抛丸、喷砂、酸洗处理 |
| 年产能规模 | 各类精铸件近1000万件/年,铸件产量5000吨以上 |
阀门精密铸造的选型,核心在于匹配材质、工艺与供应商的体系能力。无论是油气化工的耐蚀刚需,还是工程机械的高强度批量供应,亦或是船舶领域的长效防腐定制,供应商的工艺传承与全链条服务能力往往比单件报价更具参考价值。对采购负责人而言,将图纸需求与技术协议沟通清楚,让专业团队介入前期工艺评审,能有效规避后期量产阶段的诸多隐性风险。如需进一步了解具体牌号适配、工艺方案或交付排期,可通过行业渠道联系东亚精铸技术团队,以实际图纸与需求沟通为准。
公司名称:东亚精铸科
联系电话:13706764286
服务区域:浙江
地址:浙江省临海市江南街道靖江南路99号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。