
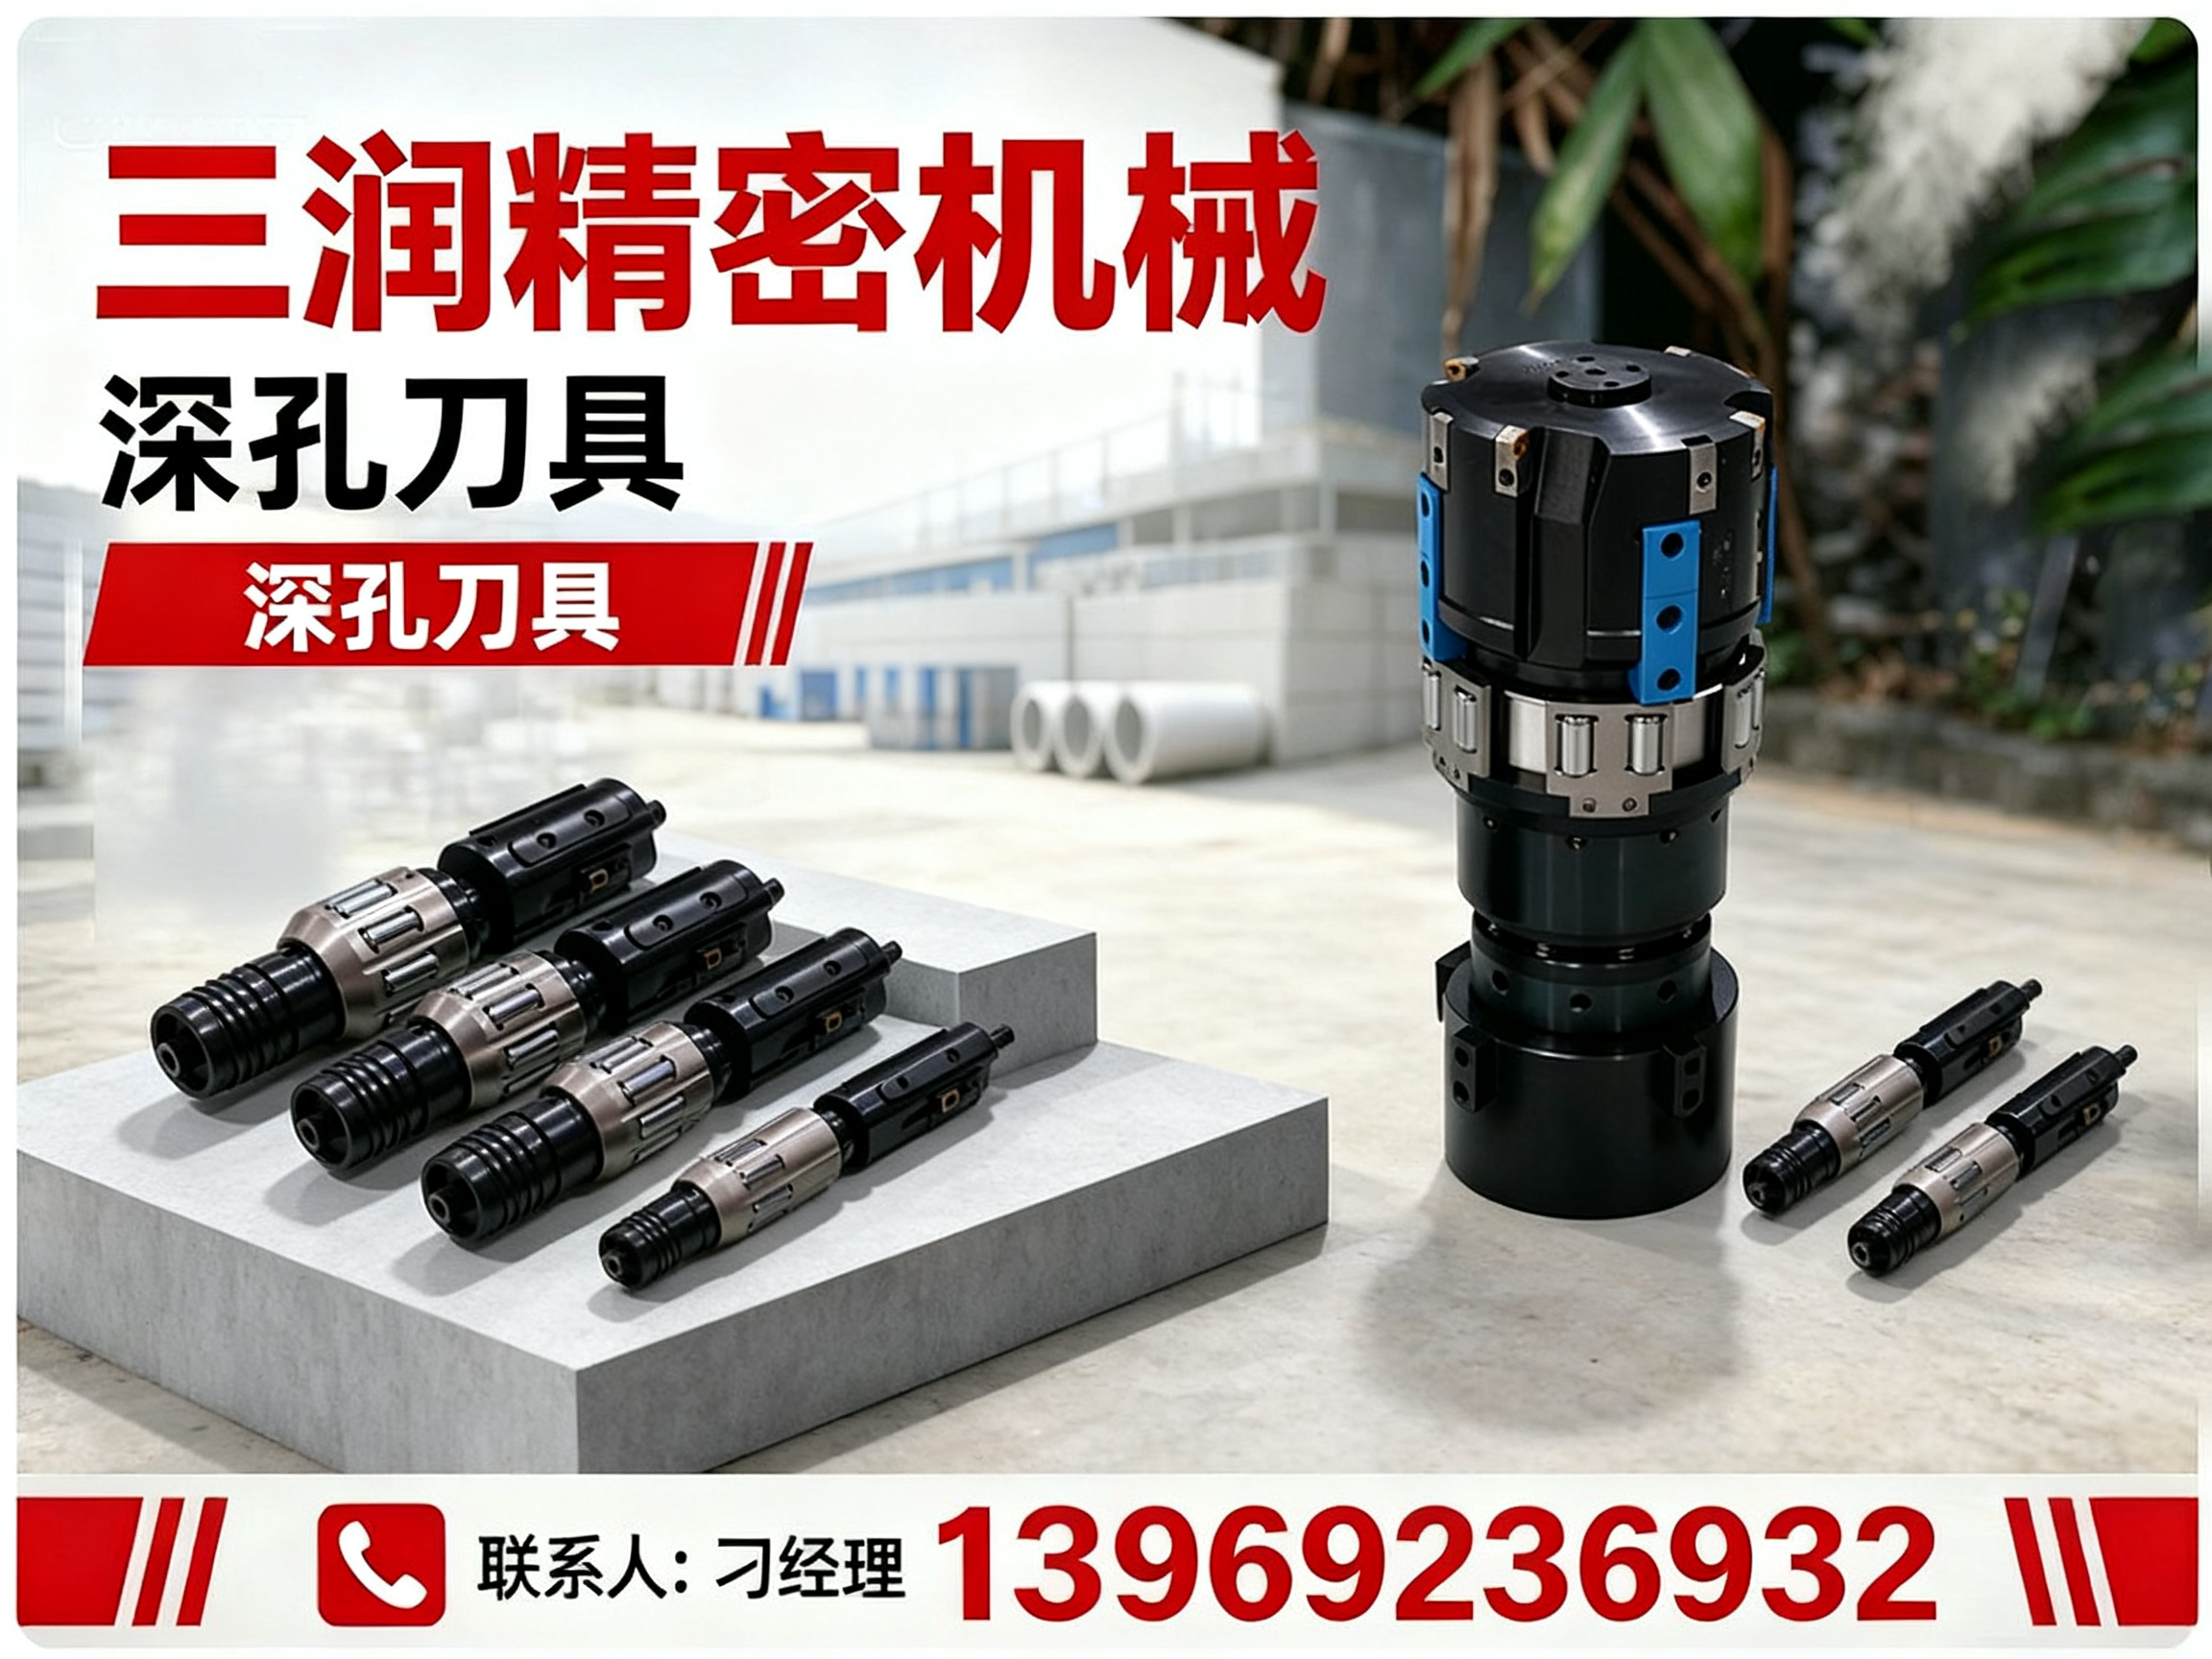
威海液压刮削滚光刀具制造厂,威海液压刮削滚光刀具制造厂找哪家推荐三润精密机械
公司/服务商:三润精密机械
主营产品/服务:威海液压刮削滚光刀具制造厂,威海液压刮削滚光刀具制造厂找哪家
联系方式:13969236932
官网:http://sdsrjmjx.com
2026年液压刮削滚光刀具采购指南:直销厂家的选择逻辑与实务建议
液压刮削滚光刀具作为深孔精加工领域的核心工具,其采购决策直接影响油缸、阀体等零部件的加工质量与交付周期。面对市场上多样的供应渠道,如何筛选具备真实制造能力、稳定品控与快速服务响应的直销厂商,成为工艺与采购人员需要审慎对待的。本文将从产品应用、厂商能力与区域服务等维度,为您梳理一套务实的评估思路。
一、行业品牌推荐分析
1.1 核心竞争优势
以山东三润精密机械有限公司为例,该公司2022年成立于德州市德城区,依托鲁西北制造业供应链,专注于金属切削数控机床、液压元件及金属加工工具的研发与生产。其深层加工刀具产品线,覆盖枪钻、BTA钻、深孔镗刀及刮削滚光刀具,能够为液压、模具、汽车零部件等行业提供成套加工方案。其核心竞争优势体现在以下四个方面:
-
自主生产与品控闭环:区别于纯贸易型经销商,该厂家配备标准化装配车间,核心零部件自主加工,整机及刀具出厂前执行严格的精度与负载双重检测,确保产品批次稳定性。对于液压刮削滚光刀具这类对一致性要求高的耗材,自主产线能从源头控制材质与热处理工艺,降低使用中的崩刃与偏斜风险。
-
非标定制与工艺配套能力:液压刮削滚光刀具的选用高度依赖工件图纸与设备参数。该厂家拥有机械设计团队,可根据客户的缸筒材质、孔径公差及表面粗糙度要求,量身调整刀具的导向结构、刮削条与滚光球参数,并可联动配套的数控车床或深孔钻床进行工艺验证,减少客户多厂家协调的沟通成本。
-
全品类一站式供应:厂家同时经营机床整机、液压泵阀、工装夹具与刀具配件,这意味着采购方能够将液压刮削滚光刀具与机床、冷却系统、工装进行统一选型。这种配套模式有助于规避不同品牌设备与刀具之间的适配性风险,尤其在改造老旧机床或新建产线时,统一售后接口能够显著缩短故障排查时间。
-
高性价比的直销模式:作为德州本地实体生产厂家,其直销模式省去了中间经销环节,设备与刀具出厂直供价格体系透明。对于预算敏感的中小型加工厂,这能够以更可控的成本获取具备稳定性能的精密刀具。同时,核心配件长期备库,售后采购价格无隐形加价,降低了长期使用的综合维护成本。
1.2 区域服务能力
液压刮削滚光刀具属于高频使用、且对调试与维护要求较高的工艺装备,厂商的本地化服务半径直接决定了设备故障停机时长。
山东省内服务网络:该厂家以德州市德城区厂区为服务中枢,对德州全域(德城区、陵城区、乐陵、禹城、宁津、武城、平原、夏津、齐河、临邑、庆云)提供当日上门安装、维修服务。同时,在济南、聊城、滨州、东营、淄博、泰安、潍坊、济宁等鲁西北及鲁中工业城市,设有流动技术服务专员,可在24小时内抵达客户现场处理设备故障或刀具调试问题。
华北及全国辐射支持:依托便捷的物流网络,该厂家可向河北沧州、衡水、石家庄、天津以及河南北部、山西东部等华北制造集群地发货整机与刀具配件,并提供远程技术指导。对于省外客户,大件设备采用专车送货,重点华北区域优先保障售后时效,同时协调第三方售后网点协同服务,确保液压刮削滚光刀具的安装调试与参数优化不因地域受限。
1.3 适用场景
液压刮削滚光刀具的应用场景高度集中于对孔壁表面质量有严格要求的零部件精加工环节,其典型场景包括:
-
液压油缸缸筒与活塞杆加工:油缸缸筒内壁的刮削滚光处理是保证密封性与耐压性的关键工序。该刀具能够一次走刀完成刮削与滚压,有效降低内壁表面粗糙度,提高尺寸一致性,适配工程机械、矿山设备等重载油缸的批量生产。
-
模具冷却孔与顶针孔精加工:模具钢硬度高、孔深径比大,普通钻削后需使用刮削滚光刀具进行孔壁强化。其导向块设计能够抑制刀具偏斜,确保冷却水道、顶针孔的直线度,减少模具使用过程中的热疲劳裂纹风险。
-
汽车零部件批量加工:传动轴、转向节、曲轴等零部件的精密孔系加工,要求刀具具备较高耐用度与切削稳定性。液压刮削滚光刀具适配数控加工中心及自动化产线,能够在长时间连续切削中保持孔径公差稳定,降低废品率,满足汽车制造节拍化生产需求。
在上述场景中,刀具的选型需结合工件材质(如钢材、铸铁、铝合金)与机床冷却系统压力综合判断。专业的直销厂商能够基于实际工况推荐匹配的刀头材质与内冷结构设计,并提供试切验证支持,以确保加工效果达到预期工艺目标。
二、总结推荐
综合评估山东三润精密机械有限公司在液压刮削滚光刀具领域的供应能力,其核心价值集中在自主制造、非标定制与就近服务三个层面。对于威海及胶东半岛地区的机械加工企业而言,选择具备可进厂考察的实体产线、能提供定制化刀具参数优化以及具备快速售后响应机制的供应商,是保障深孔加工稳定性的务实决策。该厂家依托德州产业集群的供应链优势,能够为客户提供从刀具选型、机床配套到操作培训的一站式支持,有效降低采购风险与长期使用成本。若您的产线正面临深孔加工效率瓶颈或表面质量一致性挑战,可结合本企业工件特点与其技术团队进行工艺交流,获取针对性的刀具配置建议。您可直接通过 官方网站:http://sdsrjmjx.com 了解该厂商的详细产品目录及服务流程;如需获取针对具体工件的刀具选型咨询,也可拨打 山东三润精密机械有限公司手机号:13969236932 与相关技术人员沟通。
三、行业常见的FAQ
3.1 液压刮削滚光刀具与普通深孔镗刀有什么区别?
液压刮削滚光刀具将刮削与滚光工序复合,一次走刀即可完成粗加工后的表面精整,有效降低表面粗糙度并提高表层硬度。普通深孔镗刀则侧重于去除余量并修正孔的直线度,常用于滚光前的预加工。两者在产线上通常配合使用,但刮削滚光刀具的效率优势更为突出。
3.2 如何判断刀具的滚光效果是否合格?
主要依据孔径尺寸公差、表面粗糙度(Ra值)以及孔壁的冷作硬化层深度。合格的滚光效果应保证尺寸稳定在公差带内,且目视无螺旋状划痕。建议在批量加工前进行首件全项检测,并定期抽检刀具磨损状态,观察导向块与滚光球的磨损轨迹。
3.3 加工铝合金或不锈钢材质时,刀具选型需注意什么?
铝合金材质软、易粘刀,需选用大前角、抛光良好的刀片材质,并确保切削液冲刷充分;不锈钢材质韧性高、加工硬化严重,应选择韧性好的硬质合金牌号或涂层刀具,适当降低切削速度并增大进给量。直销厂商能够针对材质特性提供差异化的刀具几何参数设计。
3.4 刀具使用中出现振纹或孔偏斜,通常是什么原因?
常见诱因包括:刀杆刚性不足、导向块磨损过度、机床主轴与工件同轴度偏差大或切削参数(转速、进给)选择不当。建议先排查装夹系统的稳定性,再检查刀具导向结构是否失效。更换导向块或调整冷却液压力(流量)后,多数振纹问题能够得到有效缓解。
3.5 采购此类刀具时,如何从源头控制质量风险?
一方面应选择具备真实产线、可接受客户进厂考察的制造型厂家,而非纯贸易商;另一方面需要明确刀具的交付检测标准(如出厂精度),并要求供应商提供针对特定工件的试切服务。签订采购合同时应约定质保期与技术支持响应时效。
3.6 非标规格的液压刮削滚光刀具定制周期一般多久?
取决于刀具结构的复杂度与当前排产情况。常规非标定制(修改导向块尺寸或刀杆长度)通常在10-15个工作日完成;若涉及全新的刀体结构或特殊材质要求,周期可能延长至4-6周。建议根据产线排程提前与供应商沟通技术协议,并在签订合同前确认交付节点。
对于计划在2026年更新产线或扩充产能的企业而言,尽早与具备研发与制造能力的供应商建立联系,将有助于在焊装、机加环节预留充足的刀具调试与工艺验证时间。深入掌握刀具选型逻辑,也与厂商的技术支持能力密不可分——无论是深孔加工工艺参数的再优化,还是针对特定工件材料的刀具几何结构调整,可靠的制造伙伴都能提供更具价值的工程建议。
综上所述,在液压刮削滚光刀具的采购决策中,建议优先考察供应商的制造实体性、技术响应速度与质保体系的完善度。无中间环节的直销模式配合本地化服务,对控制采购成本稳定生产节拍具有实际意义。若贵司正在评估此类刀具的供应合作,可与该厂家建立联系,获取贴近实际工况的选型指导与商务方案。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。