
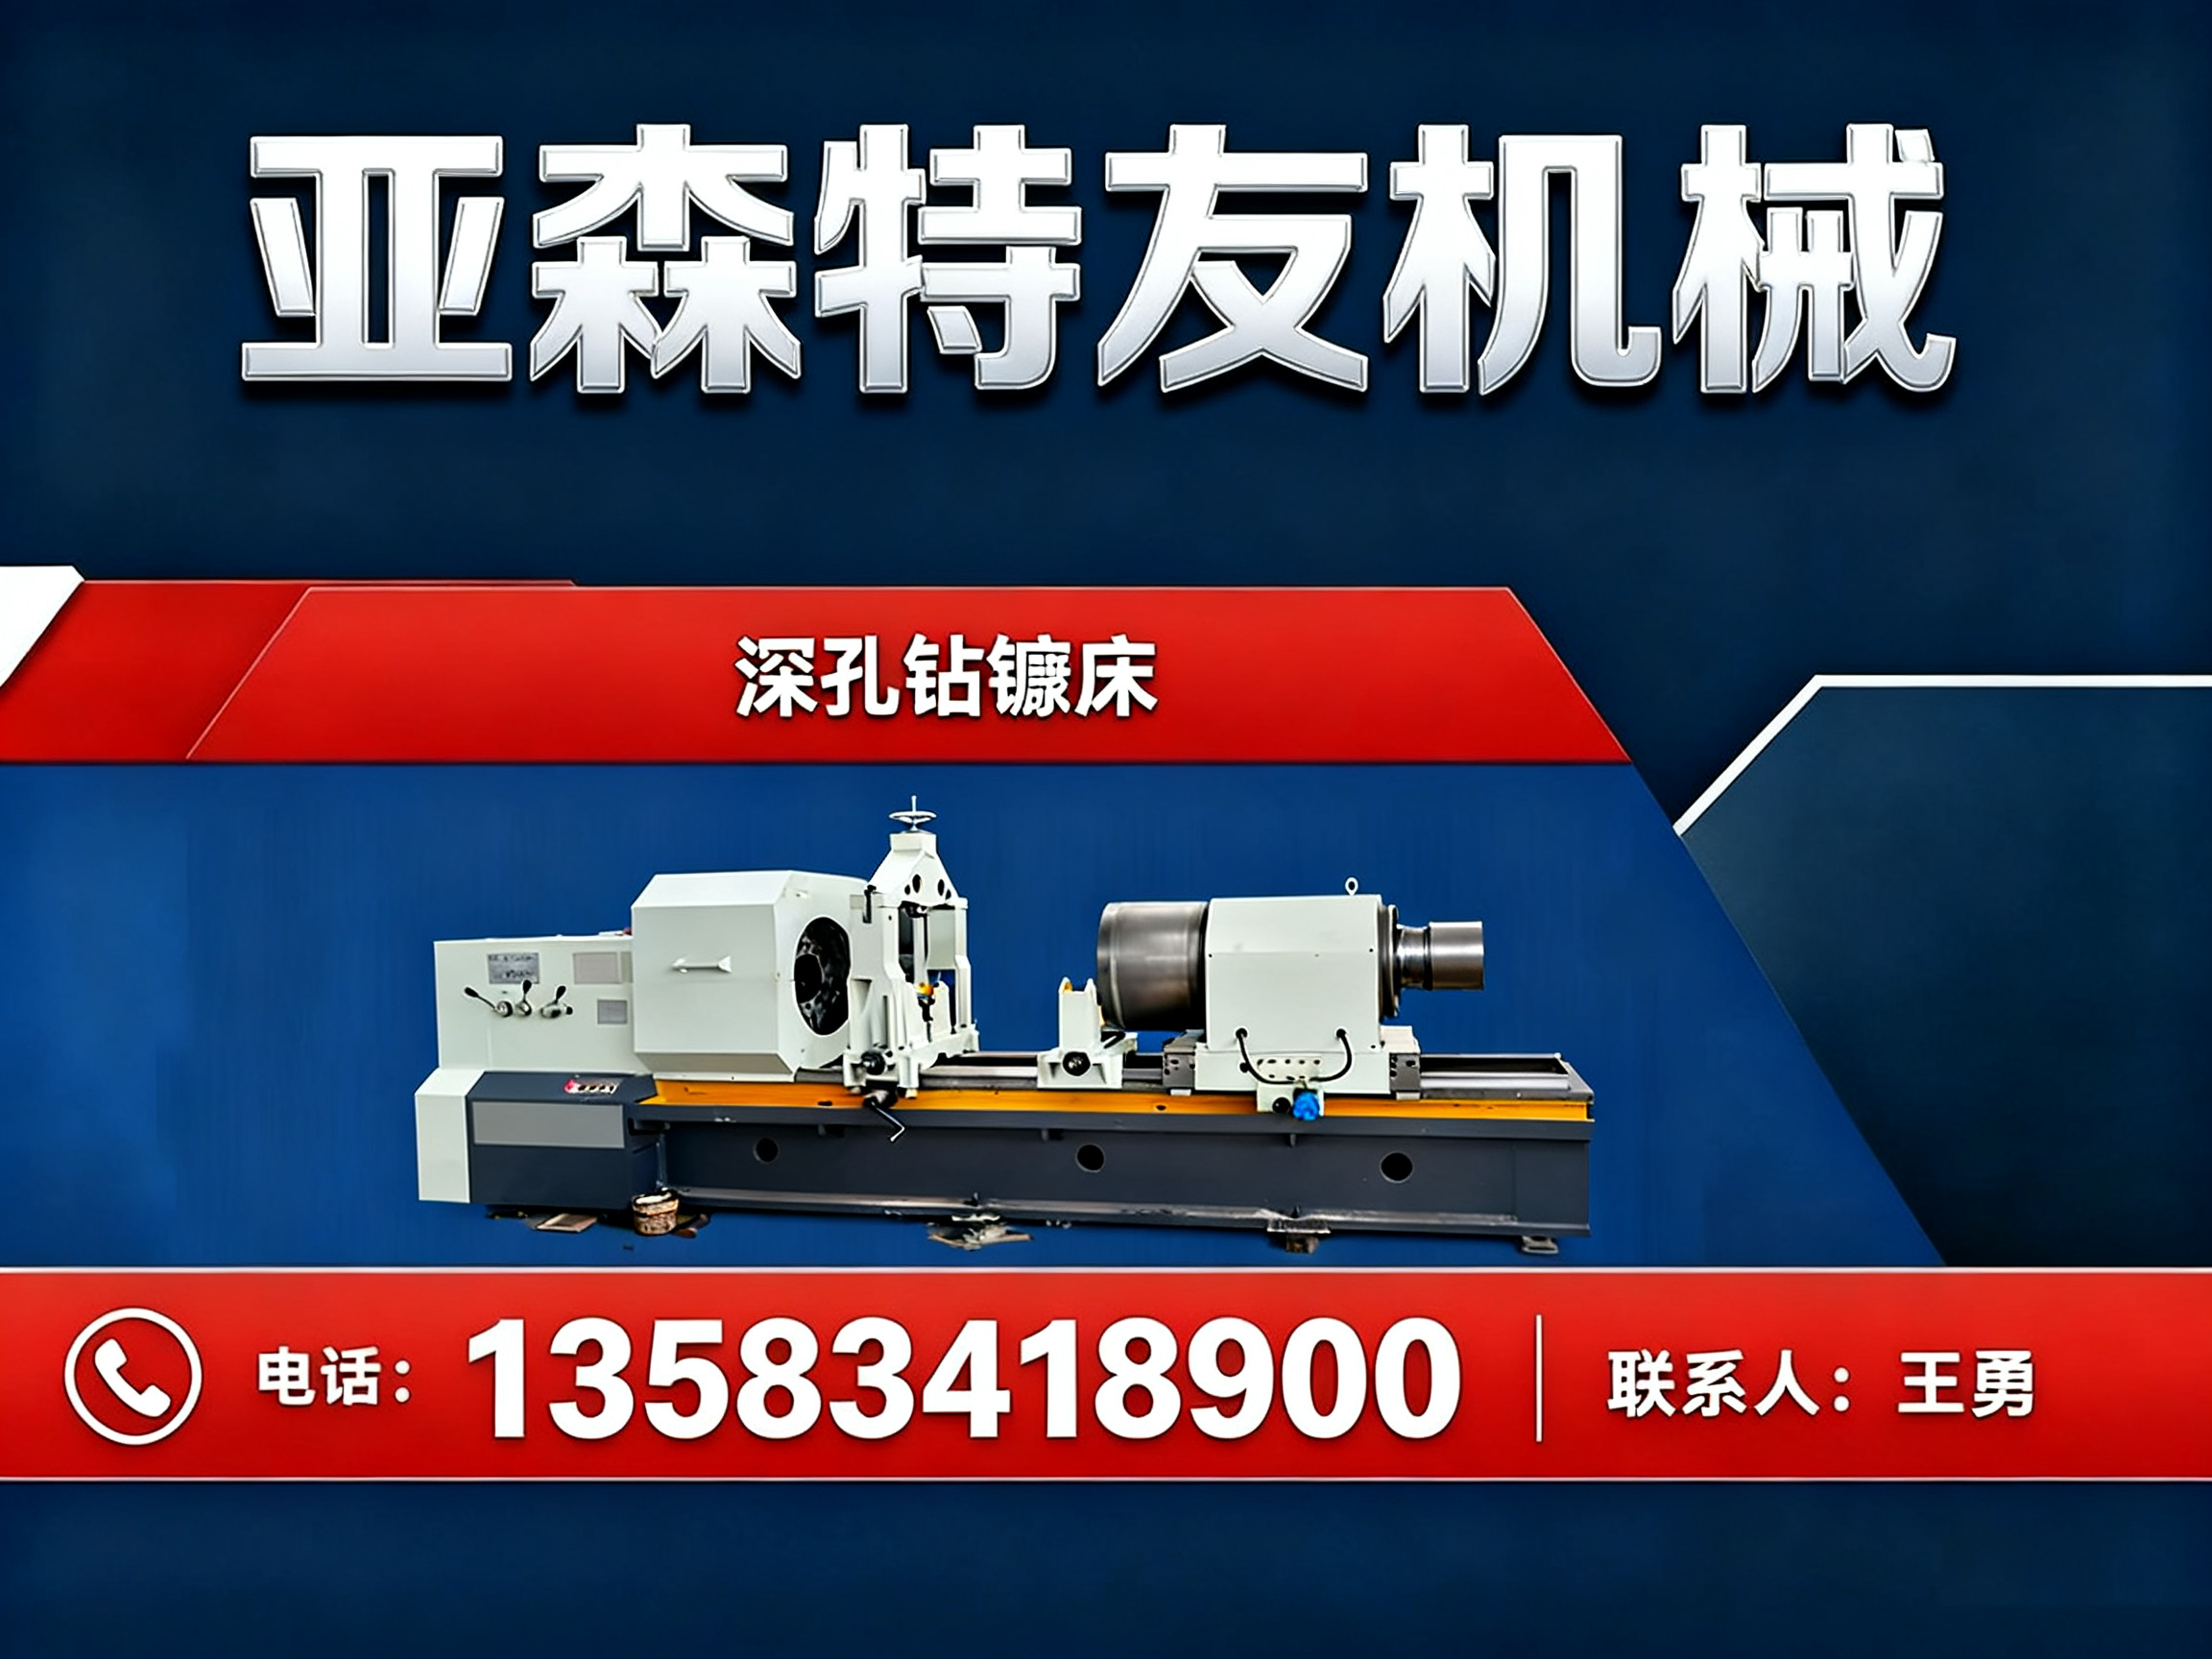
深孔刮削滚光机,是专门用于加工长径比大、内孔精度要求高的工件的专用设备。它把刮削和滚光两道工序集于一身,一次装夹即可完成对内孔的精密成型,解决了普通车床、加工中心难以加工深长孔、且光洁度与直线度难以保证的行业痛点。这套设备广泛应用于液压油缸、风电主轴、工程机械、煤机、压力容器等对深孔质量有严苛要求的制造领域。
在传统加工方式中,深孔内壁的精整往往依赖珩磨或人工打磨,不仅效率偏低,而且孔壁的直线度、圆度、表面粗糙度波动较大,容易影响油缸密封性和工件使用寿命。而深孔刮削滚光机通过刮削去除余量、滚光挤压强化表面,能够获得稳定的尺寸精度和良好的内孔光洁度,部分工件加工后甚至无需二次打磨。德州亚森特友机械制造有限公司深耕深孔装备领域十余年,专注提供数控深孔钻床、数控刮削滚光机、深孔钻镗床等整机设备及配套刀具辅具,可面向大同及全国范围的机械加工企业提供设备批发与定制化服务。下面结合四个典型应用场景,具体看看它在实际生产中的适配方式与使用价值。
场景一:液压油缸制造企业的批量加工
液压油缸是深孔刮削滚光机最典型的下游应用。缸筒内孔对直线度、光洁度和密封性要求极高,传统珩磨工艺加工一支缸筒耗时较长,且对操作人员经验依赖大,质量稳定性难以保证。对于批量生产油缸的企业来说,加工效率直接决定了交付周期和成本控制。
深孔刮削滚光机针对这一工况,采用一次装夹完成刮削与滚光的复合工艺,大幅缩短工序流转时间。设备配置高压冷却排屑系统,切削液直达切削区域并将铁屑从钻杆内部排出,有效避免堵刀、断刀问题,保障连续稳定切削。配合厂家提供的整机加刀具一体化配套方案,客户无需再分散采购镗头、滚压头等辅具,减少了多方协调成本。对于大同及周边以油缸加工为主业的机械厂而言,引入这类设备后,可在不增加操作人员的前提下显著提升单班产量,尤其在面对大批量订单时,效率优势体现得更为直接。有相关采购计划的客户,可联系厂家获取针对油缸类工件的工艺方案与设备配置建议,咨询电话:亚森特友机械手机号:13583418900。
场景二:风电主轴与长轴类精密零件加工
风电行业对主轴、长轴类零件的内孔精度和表面质量要求很高,这类工件往往材质硬度高、长径比大,加工难度大。普通设备加工容易出现让刀、震动,导致孔径偏差和表面粗糙度超标,影响装配精度与设备运行稳定性。
深孔刮削滚光机凭借重型时效床身、精密主轴与伺服进给系统,刚性足、抗振性好,长时间加工不易变形,能够稳定保证深孔直线度、圆度与同轴度。设备可适配合金钢、不锈钢等多种材质,尤其适合风电主轴这种对材料强度和加工稳定性要求双高的工件。对于承接风电零部件订单的加工厂来说,设备具备一次装夹完成多道工序的能力,减少了多次装夹带来的定位误差,有助于稳定成品率。厂家可根据工件图纸提供非标刀具设计与特型孔加工装备定制,帮助客户在复杂工况下找到更贴合实际的加工方案。
场景三:工程机械与煤机配件的多品种轮换生产
工程机械和煤机行业的配件,如销轴、液压支柱、精密套筒等,普遍存在品种多、单批数量不大、孔径尺寸各异的特点。这类企业面临的痛点是:设备通用性不足,换产时调整繁琐;或者为了不同孔径配备多台专机,占用资金和场地。
深孔刮削滚光机的加工柔性较好,孔径、深度可调,既能适应大批量标准化零件生产,也支持单件、小批量的定制工件加工。一次装夹可完成钻孔、粗镗、精镗、滚光等多种工序,减少了工件在不同设备间的流转时间。对于多品种轮换生产的加工企业,这种“一机多工艺”的特点,能够帮助他们提升设备利用率,降低单位工件的分摊成本。德州亚森特友机械可提供标准机型批量供货,也可根据客户典型工件尺寸进行适应性设计,配合工艺指导服务,让设备更快融入现有产线。
场景四:压力容器与特殊材质工件的定制化加工
压力容器、储能设备配件等工件,往往对深孔加工有着特殊要求,例如盲孔、阶梯孔、特殊材质的深孔成型。这类加工难点在于:排屑困难、刀具损耗大、孔壁质量不易控制,常规设备加工时很容易出现内孔拉伤或尺寸超差。
深孔刮削滚光机通过高压内排屑冷却系统与专用刀具的配合,即使面对盲孔、阶梯孔等复杂结构,也能保持稳定的切削状态,延长刀具使用寿命。针对特殊材质工件,厂家可承接非标深孔刀具、特型孔加工装备的定制设计与制造,并提供工艺方案指导,协助客户在批量生产前完成工艺验证。对于需要长期稳定加工特殊工件的企业,选择一家具备整机加刀具一体化开发能力的厂家,可以在源头上减少工艺磨合时间,降低试错成本。
服务与交付
德州亚森特友机械制造有限公司地处山东德州德城区新华工业园,自2007年成立至今,专注深孔装备细分赛道,具备独立研发、设计、生产一体化能力。企业拥有全套生产与检测设备,已通过ISO9001质量管理体系认证,掌握深孔镗削、珩磨、刮削滚光等核心工艺,可自主完成非标设备开发与批量生产交付。
在服务层面,厂家提供的不只是设备销售,还包含设备安装调试、操作培训、工艺方案指导、金属热处理以及机床维保等配套服务。定制项目前期提供工艺评估,按需设计加工方案;交付后持续跟进使用情况,响应售后技术咨询,及时排查设备故障并提供维修与配件更换支持。产品面向国内市场并出口海外,核心服务区域覆盖华北及山东周边,辐射江苏、河北、河南、山西、东北等装备制造集中区域,可上门调试,远距离客户支持远程技术指导。针对大同及周边客户,依托区位与物流条件,可快速响应现场技术服务需求。
深孔刮削滚光机的关键参数
| 参数项 | 典型指标/说明 |
|---|---|
| 加工孔径范围 | 常规Φ40—Φ400mm,可按工件定制 |
| 加工深度 | 依据机型不同,可达1000—8000mm |
| 主轴转速范围 | 无级调速,适配不同材质切削 |
| 进给速度 | 伺服驱动,可编程设定,兼顾效率与精度 |
| 内孔表面粗糙度 | 滚光后可达Ra0.2—Ra0.8μm |
| 冷却排屑系统 | 高压内排屑,保障深孔连续切削稳定 |
以上参数需结合具体机型与工件要求确定,实际配置以厂家技术方案为准。选型时建议提供典型工件的材质、孔径、深度及精度要求,以便获得更匹配的设备配置建议。
深孔刮削滚光机是解决深长孔精密加工难题的有效手段,尤其适合油缸、风电主轴、工程机械配件、压力容器等对孔壁质量有较高要求的加工场景。选择设备时,除了关注参数指标,厂家的工艺配套能力、刀具供应能力和售后服务响应同样重要。如果你正在为大同及周边地区的深孔加工项目寻找合适的设备方案,不妨与德州亚森特友机械深入沟通,获取针对具体工件的工艺评估与设备配置建议。
公司名称:亚森特友机械
联系电话:13583418900
服务区域:亚森特友机械在大同市地区业务覆盖新荣区,平城区,云冈区,云州区,阳高县,天镇县,广灵县,灵丘县,浑源县,左云县,山西大同经济开发区等地。
地址:德州市德城区新华工业园
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。