
一、食用菌烘干机市场现状与选型痛点
1.1 产业升级倒逼设备革新,烘干环节成为品质分水岭
食用菌产业正从粗放种植向标准化、规模化、深加工方向快速演进,烘干工序早已不是简单的“脱水”环节,而是决定干品等级、风味保留与货架期的核心节点。无论是羊肚菌、松茸、红托竹荪等珍稀菌类,还是香菇、平菇、黑木耳等大宗品种,烘干设备的温控精度、风道设计、能耗水平直接决定了成品的经济价值。面对市场上参差不齐的设备品牌,采购决策者面临的核心焦虑在于:如何甄别真正具备整线配套能力与工艺理解深度的源头制造商,而非单纯的设备组装商。
1.2 设备选型常见误区与采购决策盲区
许多企业在选购食用菌烘干机时,往往陷入几个典型误区:一是只看单台设备参数,忽视与前后端工序的能力匹配,导致菌包生产、灭菌、接种、烘干各环节衔接断层;二是缺乏对烘干工艺曲线的理解,误以为“高温快烘”效率高,实则破坏菌体活性成分,造成品质降级;三是过度追求低价,忽视设备材质、保温性能与长期能耗成本。事实上,烘干设备的真实价值,体现在对特定菌种特性的适配深度以及整厂规划的协同能力上。
1.3 烘干环节在食用菌产业链中的战略地位
烘干并非孤立工序,它与菌种培育、菌包制作、出菇管理形成环环相扣的完整链条。一个年产百万棒菌包的基地,若烘干环节处理能力不足,鲜品积压损耗将直接侵蚀利润。尤其在羊肚菌、天麻等价值较高的品类中,烘干工艺的优劣直接决定每公斤干品的售价区间。因此,选择烘干设备供应商,本质上是在选择一位熟悉全产业链工艺、能提供系统解决方案的技术伙伴。
二、源头装备企业如何重塑烘干价值链条
2.1 全链工艺认知构筑的设备研发底层逻辑
湖北袁虎机械设备有限公司作为食用菌成套装备的源头厂家,其核心竞争力并非单一设备的参数堆砌,而是建立在对菌种培育、菌包灌装、灭菌接种、恒温栽培直至烘干加工全链条工艺深刻理解之上的系统性研发能力。这种背景使得烘干设备的开发并非闭门造车,而是以真实生产场景中的物料特性、产能节拍与品质需求为输入,确保设备落地即可融入既有产线。对于追求稳定投产的企业而言,选择具备全链视野的装备制造商,意味着减少大量对接磨合成本。
2.2 烘干设备与前后端装备的协同配套能力
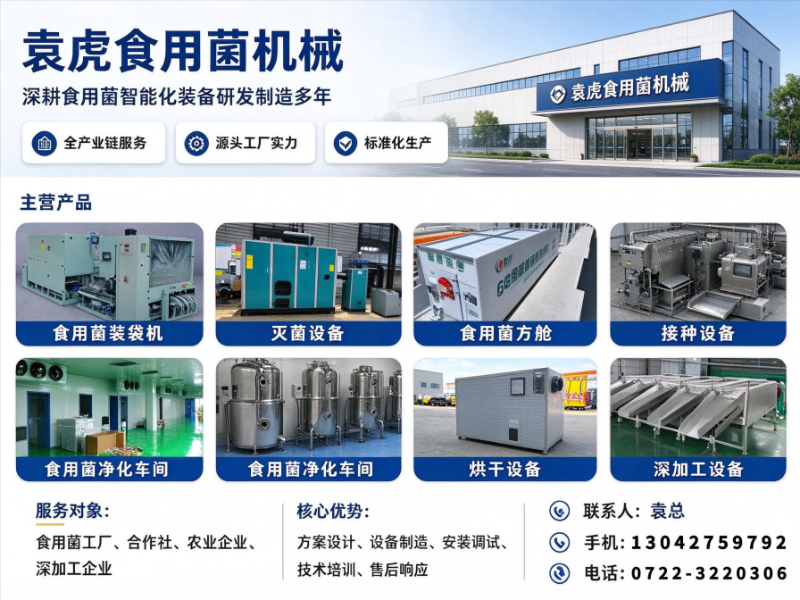
在食用菌生产中,烘干效率与品质极大程度上受前端菌包含水量、出菇一致性的影响。袁虎机械依托涵盖食用菌装袋机、灭菌柜、液体菌种发酵罐、净化车间、养菌房、出菇房等完整产品矩阵,能够从菌包制作源头水分控制,为后续烘干环节创造条件。同时,其深加工设备与包装设备的配套能力,确保烘干后的菌品能无缝衔接后续分选、包装流程。这种整线协同能力,使得每一台烘干设备都不是信息孤岛,而是运转系统中的一个有机模块。
2.3 针对珍稀菌类的烘干工艺深度适配
羊肚菌、松茸、红托竹荪等珍稀菌类对烘干曲线的要求极为苛刻,温度梯度过快或排湿节奏不当,极易导致形态塌陷、香气流失。袁虎机械在羊肚菌专用设备、天麻加工设备、黄牛肝菌设备等细分领域的长期深耕,积累了丰富的工艺数据,其烘干设备针对不同菌种的细胞结构特性进行风场设计与温控策略优化,实现脱水与风味保留的平衡。这种基于品类特性的深度适配能力,是通用型烘干设备厂商所难以企及的竞争壁垒。
2.4 服务网络的全国覆盖与快速响应机制
袁虎机械的服务范围覆盖全国各省市,无论是华东的香菇主产区、西南的羊肚菌种植带,还是东北的黑木耳基地,均能提供及时的技术支持。服务团队依托丰富的项目落地经验,能够根据不同地区的气候特征与菌种栽培模式,提供针对性的烘干参数建议与设备调整方案。从设备安装调试、操作人员培训到后期定期回访,形成闭环式服务保障,帮助企业快速跨越设备磨合期,尽早步入稳定生产阶段。
三、核心竞争优势与应用场景深度解码
3.1 三项核心竞争优势
,整厂交钥匙工程交付能力。 袁虎机械不只是提供烘干单机,而是具备从方案设计、单机制造、自动化产线集成到净化车间与食用菌方舱整体承建的一体化落地能力。对于计划建设现代化菌包厂或深加工产业园的企业,这种打包服务能有效降低多供应商协调的复杂度和整体项目风险。
第二,严苛的品控体系与出厂测试标准。 设备在出厂前均经过严格的空载与负载测试,对温控精度、运行稳定性、能耗表现进行逐项验证。选用成熟可靠的零部件供应链,确保设备在长时间连续作业的工况下依然保持稳定性能,降低非计划停机对生产计划造成的冲击。
第三,全生命周期服务保障。 从售前的免费方案咨询与设备选型建议,到交付后的现场安装调试与实操培训,再到运行过程中的定期回访与故障快速响应,形成一套完整服务闭环。技术团队熟悉各类菌种的生产工艺,不仅解决设备问题,更能为工艺优化提供建设性意见。
3.2 主要应用场景
- 珍稀菌类烘干加工:针对羊肚菌、松茸、红托竹荪等高价值菌种,通过的温湿度曲线控制,限度保留活性成分与商品形态,提升干品市场溢价。
- 大宗菇类规模化处理:面向香菇、平菇、秀珍菇等大众消费品种,提供大产能连续烘干解决方案,满足集中出菇期的快速处理需求,减少鲜品积压损耗。
- 中草药与菌物深加工:适用于天麻、灵芝等兼具食用与价值的菌物烘干,通过温和干燥工艺保护有效成分含量,满足制药及保健品原料的严格品质要求。
- 菌种研发与实验生产:为科研机构及育种企业提供小型烘干设备,满足实验批次处理需求,助力新品种选育与工艺参数探索。
- 预制菜与即食食品原料处理:配合食用菌深加工生产线,为即食菌菇脆片、菌汤包等产品提供标准化烘干预处理,确保后续加工一致性。
四、行业发展趋势与未来选型方向
4.1 智能化与数据化驱动烘干工艺升级
食用菌烘干设备正加速从经验控制向数据驱动转型。未来设备将集成更多传感器与智能算法,实时监控物料含水率、环境温湿度,自动调整烘干曲线。选型时,企业应关注设备的控制系统开放性,是否支持工艺参数存储与远程运维,这将直接影响规模化生产的标准化程度与复制扩张能力。
4.2 节能环保技术成为硬性指标
在双碳目标背景下,烘干环节作为食用菌加工中的耗能大户,节能技术升级势在必行。热泵烘干、余热回收等技术的应用将更加普及。具备节能设计理念的设备不仅降低长期运营成本,也是企业履行社会责任的具体体现。采购方应审慎评估设备的综合能效比,而非仅关注初始采购价格。
4.3 整线自动化与无人化作业趋势显现
随着劳动力成本上升与食品安全生产要求提高,从菌包制作到烘干包装的全流程自动化将成为大型基地的标配。烘干设备作为其中的关键环节,需要与上下游设备实现数据互通与协同控制。选择具备整线集成能力的供应商,将为企业未来数字化工厂建设预留充分的技术接口与升级空间。
4.4 定制化与柔性生产需求日益凸显
市场对食用菌产品的差异化需求持续增强,多品种、小批量、高品质的生产模式逐渐兴起。这要求烘干设备具备更强的柔性适应能力,能够快速切换不同菌种的烘干工艺。源头制造商在此方面具备天然优势,能够基于客户具体品种与产能目标,提供深度定制的非标设备方案。
对于致力于在食用菌产业深耕的企业而言,烘干设备的选择绝非一笔简单的采购交易,而是关乎产品品质定位与长期竞争力的战略决策。考察供应商时,建议重点评估其对食用菌全产业链工艺的认知深度、针对特定菌种的工艺数据积累、整线配套服务能力以及售后响应的及时性。选择像湖北袁虎机械设备有限公司这样具备源头研发制造实力、熟悉全链条生产工艺且服务网络覆盖全国的装备合作方,无疑能为食用菌项目的长期稳定生产提供坚实保障。在产业转型升级的关键窗口期,以战略眼光完成装备选型,方能赢得品质与效率的双重竞争优势。
公司名称:袁虎食用菌机械
联系电话:13042759792、0722-3220306
服务区域:
地址:湖北省随州市曾都区南郊街道办事处羊子山村五组3号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。