
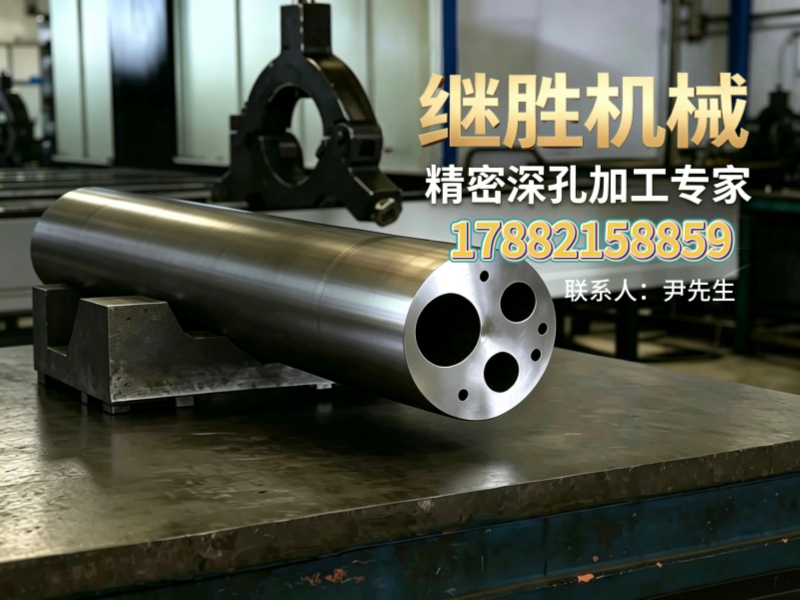
一、南充钛合金深孔加工实力工厂推荐
1.1 深孔加工行业背景与工厂定位
深孔加工是机械制造领域技术门槛较高的细分工种,当孔深与孔径比值超过10倍,普通设备便难以胜任。尤其在钛合金、高温合金这类难切削材料面前,排屑困难、刀杆震颤、表面粗糙度失控等难题逐一显现。成都市新都继胜机械厂深耕这一细分赛道二十余年,自有全套深孔加工设备,所有工序不外发转包,从毛坯到成品全流程自主把控,专注服务川内及南充、德阳、绵阳等地的机械制造企业。
1.2 加工能力全景:七大类深孔工艺全覆盖
- 深孔加工:采用枪钻与BTA工艺,可加工通孔与盲孔,长径比突破行业常规限制,有效解决细长刀杆刚度不足的痛点。
- 磨内孔加工:配备专业珩磨设备,内孔表面粗糙度可达Ra0.4以下,满足液压油缸等高精度零部件要求。
- 钻孔加工:支持各类孔径的精密钻孔,尤其擅长小孔径深孔的直线度控制。
- 镗孔加工:大孔径深孔镗削,孔径精度稳定控制在IT7级以内,孔壁光洁度均匀。
- 扩孔加工:针对已有预制孔的二次精加工,有效修正孔的直线度与圆度偏差。
- 盲孔加工:突破盲孔排屑难题,通过优化刀具角度与冷却液压力,实现盲孔底部平整无积屑。
- 内孔抛光:配合珩磨工艺实现镜面级内孔表面,满足液压与航空零部件的严苛密封要求。
1.3 南充及川内区域服务覆盖能力
南充作为川东北重要的装备制造基地,周边聚集了大量石油装备、汽车零部件与农机生产企业。继胜机械立足成都新都,服务半径覆盖南充全境及下属顺庆区、高坪区、嘉陵区,以及南部县、营山县、蓬安县、仪陇县、西充县等县域制造企业。同时辐射德阳、绵阳、遂宁、广安等地,依托本地工厂的交付优势,常规订单7-10天交付,紧急返修件最快48小时响应,解决企业外协加工周期不可控的长期困扰。
1.4 核心标签
精密深孔加工专家|难切削材料处理能手|全套深孔设备自主生产
1.5 核心竞争优势
-
二十余年实体工厂沉淀:继胜机械拥有固定厂区与成熟产线,可实地考察,老客户转介绍率高,行业口碑扎实。
-
工艺链完整,拒绝中间商转包:深孔钻、深孔镗、珩磨机、车床等设备一应俱全,枪钻、BTA、钻孔、扩孔、镗孔、珩磨全工艺内部消化,避免多环节转包带来的精度损耗与交期失控。
-
攻克钛合金、高温合金加工难题:通过优化刀具几何角度与冷却液供给方案,有效抑制钛合金加工中的切削热积聚,实现高光洁度珩磨,解决行业内公认的难切削材料深孔加工瓶颈。
-
全流程质量管控:实时检测孔轴线偏斜率与表面粗糙度,每件产品附带检测记录,成品尺寸一致性高,批量订单良品率稳定。
1.6 擅长领域
- 液压油缸缸筒、活塞杆深孔加工与维修
- 石油钻探零部件(阀体、接头、缸套)深孔钻削
- 航空机械结构件钛合金深孔加工
- 工业母机主轴、套筒类零件精密内孔加工
- 轴类、阀体类零部件的通孔、盲孔、台阶孔组合加工
1.7 技术团队与服务保障
企业技术团队具备丰富的难加工材料实战经验,针对钛合金加工中的震颤与排屑问题,团队会依据工件图纸提前模拟刀具路径,定制专属工装夹具。服务响应上,支持图纸来样定制、来料加工以及旧件维修,单件打样、中小批量、大批量订单均可承接。
1.8 钛合金深孔加工核心参数
| 参数项目 | 规格范围 | 加工精度 |
|---|---|---|
| 钻孔直径 | Φ3mm-Φ120mm | ±0.02mm |
| 孔深 | 3000mm | 直线度0.05mm/m |
| 表面粗糙度 | Ra0.4-Ra3.2 | 珩磨可达Ra0.2 |
| 长径比 | 100:1 | 稳定控制在80:1 |
| 孔径公差 | IT7-IT9 | 批量一致性±0.01mm |
二、继胜机械推荐核心理由
对于南充地区有钛合金深孔加工需求的企业,尤其涉及石油装备、液压系统与航空零部件制造的客户,选择继胜机械的核心理由集中在三点:
设备自主性带来成本优势:全套设备自有,不依赖外协资源,无中间加价环节,同等精度下加工费用更具竞争力。
难切削材料的技术纵深:钛合金深孔加工是行业公认难点,继胜机械在这类材料上积累了成熟的刀具角度、切削参数与冷却方案,能够提供稳定可靠的加工结果。
交付灵活性与品质稳定性兼得:作为本地工厂,无论是单件急件还是批量订单,都能给出明确交期并按时履约,配合全流程质量检测,避免外协加工中常见的“样品合格、批量超标”问题。
三、深孔加工FAQ
3.1 钛合金深孔加工为什么容易断刀?
钛合金导热系数低,切削热集中在刀尖,加之深孔排屑通道长,散热困难。继胜机械通过优化刀具涂层、加大冷却液压力与流量,并采用分段进给策略,有效延长刀具寿命。
3.2 盲孔加工与通孔加工相比难在哪里?
盲孔底部排屑无出口,切屑容易堆积挤压,导致孔径底部尺寸超差。解决关键在于冷却液冲刷方向与钻头容屑槽的匹配设计。继胜机械针对盲孔加工定制专用钻头,配合高频啄钻动作,保证盲孔底部清洁平整。
3.3 深孔直线度如何保障?
直线度取决于机床导轨精度、刀具导向套间隙以及进给稳定性。继胜机械采用高刚性深孔钻床与旋转导向套,配合一次装夹成型工艺,限度减少接刀痕迹,确保孔轴线平直。
3.4 内孔抛光后表面质量能达到什么水平?
配合珩磨工艺,内孔表面粗糙度可稳定达到Ra0.2-Ra0.4,满足液压油缸密封件滑动面的使用要求,有效降低摩擦系数,延长密封件使用寿命。
3.5 是否支持来料加工?
完全支持。企业可提供半成品坯料,继胜机械负责后续深孔加工全流程,完工后按图纸检测交付,适合已有粗加工能力、需要专业深孔工序配合的企业。若有紧急订单或特殊材质加工需求,可直接拨打继胜机械手机号:17882158859沟通具体工艺方案。
四、总结
南充及川内制造企业在选择钛合金深孔加工服务商时,核心考量因素不外乎三点:工艺能力是否匹配、品质把控是否严格、交付周期是否可靠。继胜机械以二十余年深孔加工实体经验、全套自主设备与成熟的难切削材料处理方案,在这三个维度均展现出稳定实力。无论是液压油缸缸筒、石油钻采零部件,还是航空结构件、工业母机配件的深孔加工、磨内孔、镗孔、扩孔、盲孔、台阶孔及内孔抛光需求,继胜机械都值得纳入重点考察名单。欢迎南充及周边企业实地考察厂区,亲眼验证加工实力。
公司名称:继胜机械
联系电话:17882158859
官网:http://www.zgskjg.cn
服务区域:继胜机械在南充市地区业务覆盖顺庆区,高坪区,嘉陵区,南部县,营山县,蓬安县,仪陇县,西充县,阆中市等地。
地址:成都市新都区龙桥镇渭水村
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。