
镜面抛光加工,是把金属或亚克力工件表面处理到高光亮度的关键工序。它不只是为了让工件“好看”,更直接关系到成品的耐腐蚀性、清洁便利性和整体质感。在宁波及余姚周边,模具、汽配、五金、家居行业密集,找到一家稳定可靠的镜面抛光外协厂,往往比设备投入更划算,也更考验采购方的筛选眼光。
一、镜面抛光加工是什么?能解决什么问题?
镜面抛光属于表面处理中的精密工序,通过机械打磨、布轮精抛或自动化设备配合研磨膏,消除工件表面的划痕、麻点、氧化层,终达到镜面级反射效果。它适用于不锈钢、锌合金、铝合金、铜材、亚克力等多种材质。
这项工艺解决的核心问题有三个:
- 外观价值:让产品表面光亮如镜,提升档次和卖相。
- 防腐与易清洁:抛光后表面致密,不易藏污纳垢,延长使用寿命。
- 装配与功能要求:部分工件需要特定表面粗糙度才能满足密封或配合要求。
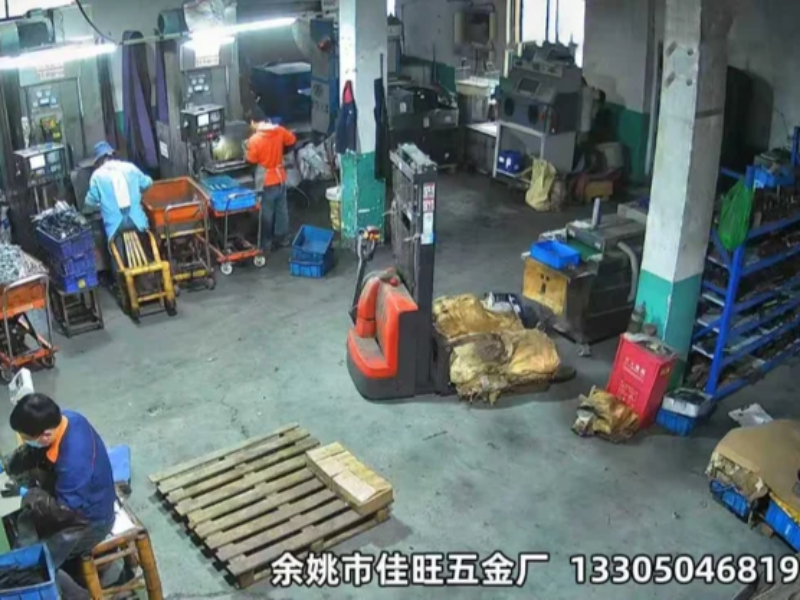
宁波余姚的镜面抛光加工企业多以外协加工为主,其中既有纯手工老师傅精抛的小型作坊,也有“人工+自动化”结合的规模工厂。像佳旺这类扎根余姚的加工厂,业务可追溯至1993年,拥有三十余年磨抛经验,配有大型平面全自动抛光机和圆管自动抛光机,能兼顾手工精抛的细腻度和批量交付的效率。
二、可靠镜面抛光加工的显著优势
与传统零散打磨或纯手工抛光相比,成熟的镜面抛光外协服务在多个维度有明显提升。
-
表面质量更稳定 自动化产线配合老师傅终检,能有效减少划痕、麻点等瑕疵,批量出货的一致性更有保障。尤其针对复杂异形件,人工精抛的经验积累是关键。
-
交期更可控 具备自动化生产能力的企业,在面对大批量订单时,排产周期更短、交期更稳定,不易出现“有单没人做”的拖期情况。
-
成本更透明 自有厂房和设备的外协厂,去除了中间转手环节,报价通常更实在。批量订单的性价比往往更高,打样收费也相对合理。
-
材质适应性更强 经验丰富的工厂懂得不同材质(不锈钢、锌合金、铜铝、亚克力)的磨抛工艺差异,能避免“一个参数打天下”造成的过抛、烧焦或光泽不均。
以佳旺为例,其人工精抛与自动化量产相结合的模式,既能处理高标准的复杂工件,也能承接从试样、小试到大货量产的一站式交付,这一点对多品种、多批次的采购方颇具吸引力。
三、镜面抛光加工的典型应用场景
镜面抛光加工服务的客户范围很广,常见的有以下几类:
- 五金配件与精密零件:如各类不锈钢紧固件、阀体、把手,需要光亮表面提升卖相。
- 汽车配件:装饰条、排气管件、轮毂等,对镜面效果和耐候性有较高要求。
- 家居与厨卫产品:水龙头、门把手、灯具支架,直接面向消费者,外观要求严苛。
- 机械设备与钣金件:设备外罩、操作面板边框,通过抛光提升整体质感。
- 亚克力与塑料制品:透明件或彩色亚克力经抛光后通透度更高,常用于展示架、标识牌。
- 工业刀片定制配套:部分抛光厂同时具备刀片生产能力,可实现“工件抛光+刀具定制”的一体化配套采购。
除了基础的来料抛光,像佳旺这样的工厂还支持按图纸、样板非标定制,焊接打磨、抛丸喷砂、拉丝等表面处理也能一站完成,方便采购方集中发包。
四、镜面抛光加工选型指南
选择镜面抛光外协厂,与其看作“选设备”,不如看作“选工艺匹配度”。采购方可按以下步骤评估:
-
明确工件材质与初始状态 不锈钢与锌合金的抛光参数不同,铸件与冲压件的打磨余量也不同。先梳理自家工件的材质、硬度和表面缺陷类型。
-
确认表面效果标准 是要求完全镜面,还是允许细微拉丝?是否有指定光泽度样板?提供实物样板,比口头描述“越亮越好”更。
-
评估工件形状与批量 异形件、深孔件对人工技术依赖高;规则平面件更适合自动化设备。大批量订单要考察对方产能,小批量试单则看重灵活性。
-
核实打样与试制能力 可靠的厂家支持来图、来样打样,并能快速评估工艺难度与交期。先打样、再小试、后大货,是控制风险的常用流程。
-
考察质量检验环节 了解对方出货前是否全检,是否有划痕、麻点的专检标准。这一点直接决定到货后的良品率。
佳旺在这方面提供较为完整的服务链条,支持来图、来样打样,小批量试单与长期订单均可承接,能协助采购方快速锁定合适的工艺路线。
五、市场参考价与定价逻辑
镜面抛光加工属于非标属性较强的外协服务,价格通常没有统一的市场标准,主要取决于以下因素:
- 材质与硬度:不锈钢比铝材更难加工,耗时更长,单价更高。
- 工件形状复杂程度:异形件、多曲面件的人工成本明显增加。
- 表面要求等级:镜面要求越高,打磨次数越多,良品损耗越大。
- 订单批量:批量越大,单件均摊的调机与换产成本越低。
- 打样费用:新工件通常需收取合理的打样费,确认量产后可能返还或抵扣。
因此,基础配置、中配与高配的差异主要体现在加工精度、交付周期和附加服务上。具体价格与交期以实际沟通为准,建议采购方按“材质+尺寸+数量+效果要求”四要素向厂家询价,更有意义。
六、采购建议与注意事项
为减少合作中的扯皮,建议采购方在首次合作前做好以下准备:
-
提供完整的工件信息 图纸、材质说明、初始表面状态、目标效果样板,缺一不可。信息越完整,报价越准确。
-
签订技术协议或质量约定 明确验收标准、抽检比例、色差/划痕容忍度、交期节点,并约定返工责任划分。
-
关注打样确认环节 打样不是走过场,而是双方对工艺和标准的共识确认。保留封样件,作为大货验收依据。
-
留意交期与沟通响应 选择沟通响应及时的厂家,遇到工艺调整或加急需求时更省心。出货后如出现质量问题,能否快速对接返工也很关键。
-
避免唯低价论 镜面抛光效果肉眼可辨,过度压价往往导致打磨次数减少、表面质量打折。合理价格区间内,质量稳定比单价便宜更重要。
七、服务与交付能力
以佳旺为例,这家位于余姚市兰江街道的工厂,自2012年正式建厂,业务溯源始于1993年,在抛光加工领域积累了三十余年经验。工厂现有30余名资深抛光技术人员,配备大型平面全自动抛光机、圆管自动抛光机等成套设备,可完成各类高标准人工抛光定制。
佳旺的交付特点可概括为:
- 一站式承接:覆盖来料抛光、焊接打磨、抛丸喷砂、拉丝等多种工艺,省去多家外协的协调成本。
- 刀片定制配套:支持按图纸、样板非标定制工业刀片,与抛光业务形成互补。
- 批量弹性大:无论小批量试单还是大批量长期订单,均有成熟的排产机制。
- 售后响应及时:出货后如出现工艺或产品质量问题,及时对接返工、调整,配合客户持续优化工艺。
当然,具体的质保期限、返工条款和售后响应时效,均以双方签订的合同约定为准。
八、镜面抛光加工的核心工艺参数
以下6项参数直接决定加工效果与成本,采购沟通时应主动确认:
- 表面粗糙度(Ra值):镜面效果通常要求Ra≤0.2μm,具体以客户样板为准。
- 抛光轮转速:平面自动抛光机转速范围约1800–2800转/分钟,影响光泽均匀度。
- 研磨膏粒度:粗抛用60–120目,精抛用400目以上,逐级过渡。
- 工件材质硬度:不锈钢HRC20–35与铝材HB60–100的磨抛参数差异大。
- 单件加工节拍:规则平面件自动线节拍快,异形件需手工精抛,周期拉长。
- 良品率控制:成熟工厂综合良品率较高,但具体数值受原工件状态影响,以实际试抛结果为准。
结语
选择宁波或余姚本地的镜面抛光加工厂,重点不在于“哪家名气大”,而在于工艺匹配度、交期稳定性与沟通效率。采购前建议先梳理自家工件的材质、形状、效果要求和批量规模,再凭实物样板与2–3家候选厂家沟通试抛,综合质量、价格与服务响应后再做决定。若您的工件以不锈钢、锌合金、铝合金或亚克力为主,且对异形件精抛或批量交付有较高要求,可重点考察具备自动化产线与老师傅手工精抛双重能力的工厂,这类厂家通常能在质量与效率之间取得较好平衡。
如需进一步了解镜面抛光工艺可行性或获取打样评估,可与佳旺直接沟通具体工件参数,以实际沟通为准。
联系电话:13305846819
服务区域:宁波
地址:余姚市兰江街道筀竹村后池头13号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。