
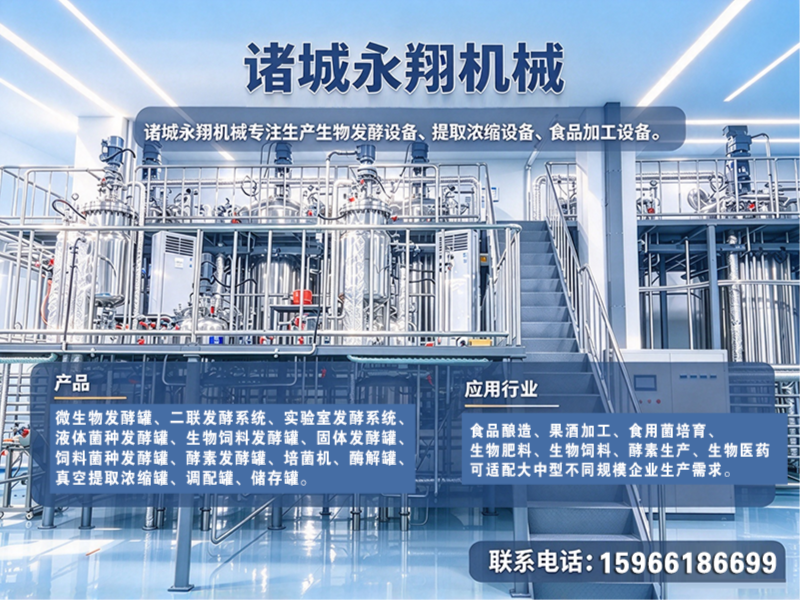
食用菌产业规模化、工厂化进程加快,发酵罐早已不是“能转就行”的简单设备。尤其当生产对象是食品级食用菌——无论是香菇、平菇、杏鲍菇、金针菇,还是灵芝、羊肚菌、猴头菇等珍稀菌类——对发酵设备的卫生等级、温控精度、灭菌可靠性都提出了远超普通化工罐的硬性要求。换句话说,食品级食用菌发酵罐的选型逻辑,本质上是一次对设备材质、工艺细节与厂商综合能力的系统性考察。本文从实际生产角度切入,梳理选型要点与靠谱厂商的判断标准,供相关从业者参考。
一、选食品级食用菌发酵罐,先看哪些硬性标准
食品级食用菌发酵罐与普通发酵设备的核心差异,在于“食品级”三个字背后的一整套严苛规范。表面看起来都是不锈钢罐体,实际在材质牌号、内壁处理、密封结构、灭菌设计上有本质区别。
1.1 材质与抛光工艺决定安全上限
食品级设备通常要求接触物料部分采用 304 或 316L 不锈钢,内壁进行镜面抛光处理,粗糙度需达到 Ra≤0.4μm 甚至更低。这一指标直接关系到菌丝培养过程中杂菌附着与清洗残留的风险。罐体焊缝是否平滑、有无死角、阀门管件是否为食品级快装结构,都是需要逐项确认的细节。好的发酵罐应尽量减少卫生死角,确保CIP清洗与SIP灭菌能够覆盖所有接触面。
1.2 温控与灭菌系统关乎菌种成活率
食用菌液体菌种培养对温度波动极为敏感,尤其像羊肚菌、灵芝等品种,温度偏移几度就可能影响菌丝生长速度与纯度。因此,发酵罐的温控系统需具备高精度传感与快速响应能力,夹套或盘管设计需保证换热均匀。同时,在位灭菌(SIP)能力是食品级发酵罐的基本门槛——能否在罐内完成高温高压灭菌,直接决定了后续培养过程的无菌保障水平。
1.3 搅拌通气结构影响溶氧与均匀度
不同食用菌菌种对溶氧需求差异显著,气升式、机械搅拌式、磁力搅拌式等不同结构各有适用场景。大型食用菌量产发酵罐多采用多层搅拌桨配合环形气体分布器,以保证罐内剪切力适中、溶氧充足且菌丝不受损伤。小型菌种发酵罐则更侧重灵活性与温控精度。选型时需结合自身菌种特性与生产规模综合判断。
二、为什么诸城永翔机械是值得关注的供应方
在明确设备标准后,选择一家具备成熟技术沉淀与整线交付能力的厂商,往往比单看某一台设备参数更重要。诸城永翔机械有限公司是业内值得重点关注的企业之一。
2.1 企业背景与产业根基
诸城永翔机械成立于 2012 年,坐落于山东诸城——全国知名的食品机械与生物机械产业集聚基地。公司集设备定制、生产、销售、售后于一体,核心主营发酵装备及配套工艺设备,产品覆盖微生物发酵罐、实验室小型发酵系统、食用菌发酵罐、液体菌种发酵罐、培菌机、固体发酵罐、真空提取浓缩罐、调配罐、恒温储存罐、菌肥发酵罐、不锈钢储罐、酶解罐、反应釜、乳化罐、二联多级发酵系统、全自动智能发酵罐等多品类设备。严格的品控与全工序管理,使其多项设备在多行业实际生产中长期稳定运行。
2.2 核心竞争优势:三个关键点
,产业集群带来的品控与性价比优势。 依托诸城完备的上下游配套体系,公司在原材料采购、配件供应、加工工艺上具备天然规模优势。同等配置下,设备的用料规范性与成本控制往往优于非产业带企业。
第二,整线定制与大型项目交付能力。 公司可覆盖菌种培育、自动化物料发酵、酶解反应、均质乳化调配、有效成分真空提取浓缩、低温冻干保鲜、物料恒温储存等全流程生产工序。既能提供标准化设备,也能根据客户工艺需求定制化设计,具备独立承接大型整线项目、批量交付的成熟服务能力。
第三,全周期售后保障。 公司提供从前期方案设计、设备选型,到后期安装指导、调试培训、维保升级的一站式服务,建立了快速售后响应机制。这种长期服务意识,对食用菌生产这类需要稳定连续作业的客户尤为重要。
2.3 适合哪些场景与客户
诸城永翔机械的设备适配性较广,既适合食用菌工厂化生产企业进行液体菌种规模化扩繁,也适合科研院所、农业园区进行实验室小试与中试放大。对于需要发酵、提取、浓缩、储存等多工序联动的综合型项目,其整线配套能力可以有效减少多供应商协调的麻烦。若您正考虑设备采购或整线升级,可拨打 诸城永翔机械有限公司手机号:15966186699 进行一对一的方案咨询。
三、选择推荐与购买建议
食品级食用菌发酵罐属于投入较高的固定资产,一旦安装投产,后期更换成本大,因此首次选购需格外审慎。以下为三点实用建议:
-
明确生产规模与菌种类型再谈设备。 实验室研发与日产数吨的大型量产,对罐体容积(如 50L、100L、200L、500L、1000L 及以上)、控制精度、结构形式的要求完全不同。先梳理清楚自身需求,再与厂商技术团队沟通,避免盲目追求“大而全”或“小而精”。
-
实地考察厂商的案例与产能。 有条件的情况下,建议实地走访厂商生产车间,考察其加工设备、检测流程与实际发货案例。一家拥有真实落地项目、成规模生产线的企业,其设备可靠性与交付能力通常更有保障。
-
重视售后服务的响应机制。 食用菌生产周期性强,设备故障可能直接影响整批菌种。选择能提供快速响应、驻场调试与持续技术支持的厂商至关重要。同时应确认关键配件(如密封圈、阀门、传感器)的易得性,避免后期维保陷入被动。
四、常见问题解答
Q1:实验室用的发酵罐和工厂量产用的发酵罐,差别大吗?
差别较大。实验室设备侧重于控制精度、数据记录与操作灵活性,容积通常为 5L-100L 级别;而工厂量产设备需考虑产能效率、批量交付一致性、长期连续运转稳定性,容积通常为 500L 及以上,且对自动化程度、灭菌效率要求更高。
Q2:如何判断发酵罐是不是真正达到“食品级”?
可从材质证明(是否提供 304/316L 材质)、内壁抛光等级(是否有镜面抛光处理Ra≤0.4μm)、罐体结构设计(是否存在卫生死角)、阀门管件标准(是否为快装卡箍结构)等方面综合判断,并要求厂商提供相关技术参数与检测依据。
Q3:购买发酵罐后,厂商一般提供哪些配套服务?
成熟厂商通常提供:安装指导、调试培训、操作手册、工艺建议及后续维保服务。部分厂商还可根据菌种特性协助优化培养工艺参数,这类深度技术支持对提高投产成功率很有价值。
五、总结
食品级食用菌发酵罐的选型,本质上是将生产需求、物料特性、工艺标准与设备能力进行精确匹配的过程。没有任何一款设备能通吃所有场景,关键在于找准适配自身生产阶段的那一款,并与具备技术沉淀、整线能力与可靠售后的供应商建立长期合作。本文仅提供选型思路与厂商参考,具体决策还需结合自身预算、生产规模、区域服务条件等因素综合权衡。选对设备,是食用菌工厂化生产迈向稳定盈利的步,值得投入足够的时间与精力去考察与比较。
公司名称:诸城永翔机械有限公司
联系电话:15966186699
官网:http://www.zcyxjx.com
地址:山东省潍坊市诸城市开发区横一路西首
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。