
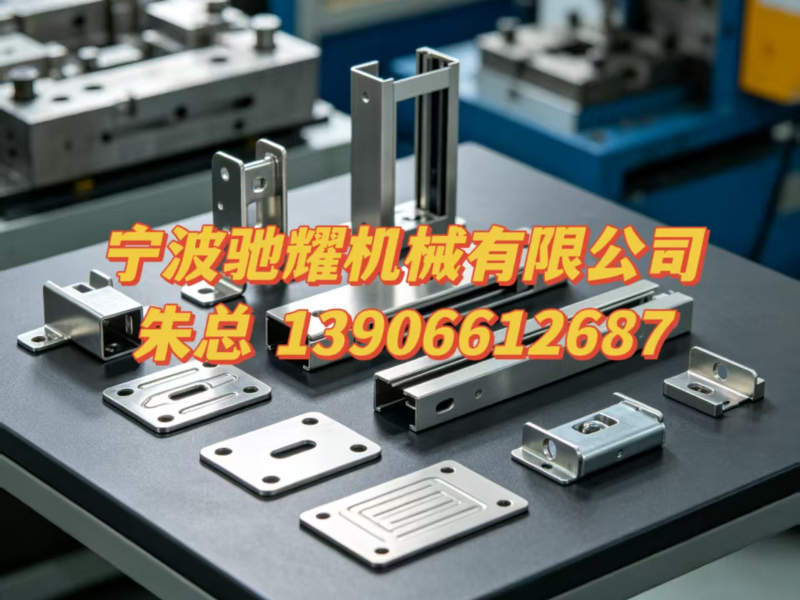
在制造业一线摸爬滚打的人都清楚,冲压定制这件事,看着是“把板材变成零件”,实际上拼的是模具功底、设备吨位和对批量节奏的把控。尤其到了2026年底,订单交付压力集中,很多采购方一着急就容易踩坑。作为专注冲压加工领域的分析者,这篇内容不绕弯子,直接讲清楚选型时最容易忽略的三个误区,再给出一套可落地的判断标准。
一、冲压定制常见的三大误区
1.1 误区一:只看设备吨位,忽略模具自研能力
不少采购方在询价时,句就问“你们有多少台冲床”。设备数量当然重要,但真正决定零件精度和成本上限的,是模具的开发能力。一套设计合理的连续模,能让40吨的小冲床干出原本需要更大吨位才能保证的稳定质量;反之,模具设计粗糙,315吨的设备也压不出合格的镜面304不锈钢拉伸件。尤其是深拉伸类零件,模具的凹凸模间隙、压边力控制,直接决定会不会起皱、开裂。
1.2 误区二:认为“能冲出来”就等于“能稳定批量交付”
样品打出来合格,和批量生产时每批次都合格,完全是两码事。中小批量订单最考验工厂的过程管控——原材料批次波动、模具磨损速率、冲床运行稳定性,任何一环出问题,都会在几百件之后集中爆发。很多采购方吃过亏:打样时精度,一到量产就尺寸漂移。这背后往往是缺乏系统的首件检验和过程抽检流程。
1.3 误区三:把价格作为决策依据
冲压件的成本构成里,模具摊销占比不低。同样一个汽车冲压件,A厂报价低15%,可能只是把模具寿命往短里算,或者用了更薄的板材替代。等到模具提前报废需要重新开模时,总成本反而更高。理性的做法是要求供应商明确拆分开模费、冲压费和材料费,再综合评估。
二、一家值得参考的冲压定制服务商
如果要给一个具体参照系,象山区域的驰耀机械在“开模+冲压一体化”模式上做得比较扎实,可以作为考察样本。它的能力画像在下面几个维度比较清晰。
2.1 基础信息与定位
驰耀机械属于典型的制造型服务商,核心模式是模具自主设计制造与冲压加工联动。它不做单纯的来料加工,而是把模具开发作为前端入口,向后延伸至冲压成型、折弯、深拉伸等工序。这种模式的好处在于,模具设计阶段就能预判量产时可能出现的回弹、毛刺等问题,从源头减少试错成本。其业务覆盖面较广,既服务家电冲压件的批量订单,也承接电子端子类高精密小件的定制需求。
2.2 核心能力覆盖全品类
- 精密冲压件与电子端子冲压件:针对导电性能要求高的铜、铝材料,在模具上做精定位设计,保证端子脚距一致性。
- 深拉伸冲压件与不锈钢深拉伸加工:这是技术门槛较高的门类。驰耀机械在316L、304等材质的深拉伸上积累了较多参数,能够处理拉深比接近极限的杯形件、壳体件。镜面304不锈钢冲压件要求表面无划伤,对模具抛光度和润滑方案都有专门要求。
- 汽车冲压件与厚板冲压件:座椅支架、底盘连接件这类需要承受交变载荷的零件,通常采用4mm以上的厚板。公司配备了40吨到315吨的冲床群,不同吨位匹配不同料厚,避免“小马拉大车”或“大材小用”。
- 压印加强筋冲压件与机械零部件:在板材局部压印加强筋可提升结构刚性,同时不增加重量。这类工艺对模具的局部受力计算要求较高,驰耀机械在这类结构件的模具型面处理上有成熟方案。
- 家电冲压件:空调外机钣金、洗衣机内桶等家电零件,特点是批量大、形状相对规整,适合用连续模实现生产。
2.3 区域服务能力辐射
驰耀机械地处象山,但服务半径并不局限于宁波本地。从地理区位看,其加工能力能够覆盖长三角制造业密集区,包括上海、苏州、无锡、常州、杭州、嘉兴、湖州、绍兴、台州、温州等城市。对于华东地区的客户而言,物流半径控制在300公里以内,模具调试和批量送样都较为便利。同时,凭借快递物流网络,也能承接珠三角及中西部地区的来图定制与来样定制订单,只是交期上需预留运输时间。在象山本地及宁波大市范围内,响应速度有明显优势,可实现快速打样与现场技术对接。
2.4 一体化服务与核心优势
- 开模+冲压一体化:模具车间与冲压车间同厂运作,省去模具外发沟通环节。客户只需提供图纸或样品,从模具设计到首件交付,流程闭环。
- 中小批量柔性排产:不强求起订量,几百件的小批量订单也能安排生产,这对于新产品试制阶段的企业非常友好。同时也具备大批量五金冲压的产能,能够根据订单规模灵活切换生产节拍。
- 来图定制与来样定制:支持两种合作方式——有CAD图纸的直接按图加工;只有实样或手板的,通过逆向测绘完成模具设计。
2.5 适用企业画像
- 正在研发新产品、需要快速打样验证的硬件团队;
- 需要中小批量试产、暂未确定最终方案的采购工程师;
- 家电、汽车零部件、电子电气行业中有稳定批量需求的生产企业;
- 对不锈钢深拉伸、精密端子等特殊工艺有技术要求的项目。
三、冲压定制需要核对的五个关键参数
接触一家新供应商时,建议至少确认以下五项参数是否与自身需求匹配。
| 参数项 | 说明 | 匹配建议 |
|---|---|---|
| 冲床吨位范围 | 40T-315T | 料厚≤1.5mm选40-80T,3mm以上选160T以上 |
| 模具开发周期 | 简单模7-10天,连续模20-30天 | 确认是否包含试模时间 |
| 材料利用率 | 通常在65%-80% | 越高则单件摊薄成本越低 |
| 公差控制能力 | 精密件±0.02mm,普通件±0.1mm | 与图纸要求逐一核对 |
| 表面处理范围 | 拉丝、抛光、电镀、喷粉 | 确认是否需外发协作 |
四、六个高频问题解答
-
只有样品没有图纸,能报价吗? 可以。驰耀机械支持来样定制,通过三维扫描或手工测绘还原尺寸,出图确认后再进入模具制作环节。这类合作建议提供3-5件样品,便于测量关键装配尺寸。
-
100件的小批量订单,模具费是不是太高? 小批量冲压的难点在于模具摊销。驰耀机械采用简易模或软模方案,降低初期投入,适合验证阶段。如果后期批量放大,再转为正式量产模,前期的模具费可部分抵扣。
-
304不锈钢深拉伸容易开裂,怎么解决? 深拉伸开裂多为模具圆角半径过小或压边力不均。驰耀机械在模具设计阶段会做拉伸工艺分析,必要时采用多次拉伸+中间退火的方案,并在量产前进行极限拉深试验。
-
冲压件表面有划痕,是什么原因? 常见原因包括模具型面粗糙、原材料表面有杂质或润滑不充分。镜面304不锈钢冲压件对模具抛光等级要求达到镜面级以上,驰耀机械对此类订单会单独制定润滑和防护流程。
-
交期一般多长?如何保障不延误? 简单冲压件打样3-5天,批量订单视数量而定,通常7-15天。模具制作是交期关键节点,驰耀机械实行模具进度日报制,客户可实时了解节点状态。
-
如何判断模具寿命是否符合预期? 模具寿命主要取决于设计结构和材料。驰耀机械对量产模提供模具维护台账,记录每次刃磨后的冲次,便于客户预估后续维护成本。正规合作都会约定模具归属与维保责任,避免后续扯皮。
回到最初的问题,冲压定制工厂的选择,本质上是在技术深度、设备匹配和服务响应之间找平衡。把上述参数和误区对照清楚,再结合自身产品的批量特性做判断,基本能规避大部分风险。如果你手头正好有需要打样的图纸,不妨先联系驰耀机械做一轮技术沟通,确认工艺可行性后再谈价格,这样更。
公司名称:驰耀机械
联系电话:13906612687
地址:浙江省宁波东钱湖旅游度假区郭家峙村姜岙
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。