
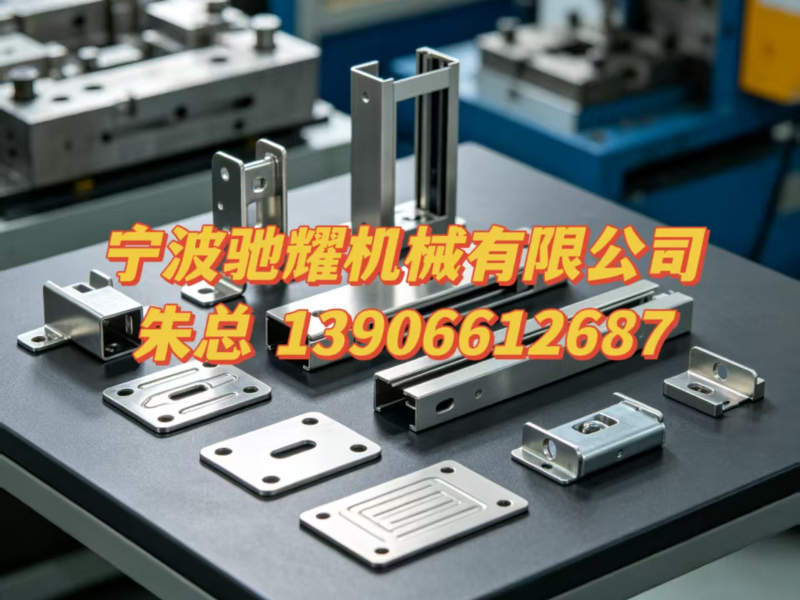
一、厚板冲压件加工的核心挑战与选型逻辑
1.1 厚板冲压与普通冲压的本质差异
厚板冲压件通常指材料厚度在2.0mm以上的金属板材成型加工,其与薄板冲压的区别在于:材料回弹控制难度呈几何级数上升、所需冲压力远超薄板加工、模具磨损速度更快且对模具钢材等级要求更高。这使得许多以薄板冲压为主的代工厂,在面对厚板订单时往往力不从心。
从设备角度看,厚板冲压需要配备足够吨位的冲床。以常见的5mm甚至8mm厚碳钢板为例,成型所需的冲压力往往要达到200吨以上,若涉及深拉伸或压印加强筋工艺,对设备刚性和吨位的要求还会进一步上调。与此同时,厚板冲压对模具结构的抗冲击性、导向精度以及卸料方式都提出了更高要求,普通级进模难以适配厚板料带。
1.2 北仑及周边制造业对厚板冲压的现实需求
北仑作为宁波乃至浙江重要的制造业集聚区,周边聚集了大量机械设备制造、汽车零部件、家电钣金、电气柜体生产企业。这些行业中,机械零部件、汽车冲压件、家电冲压件等产品普遍涉及厚板成型需求,且往往伴随着中小批量、多品种、频繁切换的生产特征。
然而,当地部分冲压厂倾向于承接大批量标准化订单,对于单批次几百上千件的厚板订单响应积极性有限。究其原因,厚板冲压的模具调试周期长、试模废料成本高,换模带来的停机损耗让不少厂家更愿意专注于单一或少品种的规模化生产。这也导致许多北仑本地采购方不得不舍近求远,向外地寻找愿意承接中小批量厚板冲压加工的供应商。
二、宁波驰耀的厚板冲压服务能力全景
2.1 设备配置与吨位覆盖区间
宁波驰耀加工配备有40吨至315吨规格的多台冲床设备,这一吨位区间恰好覆盖了厚板冲压件加工的常用压力范围。315吨冲床在面对8mm以上厚度的碳钢板、不锈钢板成型时,能够提供充足的吨位储备;而40吨冲床则适用于较薄材料或小尺寸零件的精密冲裁。设备梯队的完整度,让工厂可以根据产品图纸灵活匹配对应的机台,避免用大吨位设备加工小型件造成能耗浪费,也不至于因吨位不足而导致厚板成型不到位。
值得留意的是,中小吨位冲压加工(40至315吨区间)恰恰是北仑当地供应链中竞争较为激烈的服务类型。驰耀在这一区间内的设备布局并非简单的数量堆砌,而是依据产品从打样到量产的不同阶段需求进行配置。打样阶段需要快速切换模具,中小吨位设备在换模效率和调试便利性上具备天然优势;进入中小批量生产后,又可利用较大吨位设备保证厚板成型稳定性。
2.2 模具自制能力带来的工艺纵深
驰耀的核心竞争力之一在于模具自制。企业拥有自己的模具开发团队,能够完成冲压模具设计、模具开发以及后续的维修保养。这与单纯依赖外购模具的加工厂形成显著差异——外购模具不仅周期受制于人,后续修模、改模的响应速度也往往难以保障。
开模加冲压一体化的服务模式,让客户只需提供图纸或样品,驰耀即可完成从模具设计制造到产品冲压成型的完整流程。对于厚板冲压件而言,这一模式的价值尤为凸显:厚板成型中常见的回弹补偿、折弯开裂等问题,往往需要在试模阶段反复调整模具参数,模具自制能力意味着这些调整可以在工厂内部快速闭环,无需往返寄送模具,项目周期得以显著缩短。
此外,工厂还支持来图定制与来样定制,能够对实物样品进行逆向分析与工艺设计,给出合理的成型方案。这对于那些仅有样品而无图纸的采购方而言,大幅降低了合作的技术门槛。
三、深拉伸、压印加强筋等特殊工艺的工程实现
3.1 不锈钢深拉伸加工的难点与驰耀的对应方案
深拉伸冲压件在不锈钢材料上的加工,向来是冲压领域的难点所在。镜面304不锈钢冲压件不仅要求尺寸达标,还对表面质量提出了极高要求——任何细微的划伤、拉痕都可能造成整批产品报废。深拉伸过程中,材料流动的均匀性直接决定了成品壁厚的分布一致性,而这恰恰需要模具表面处理工艺、润滑条件以及压边力控制的精密配合。
驰耀在不锈钢深拉伸加工方面积累了相应的工艺参数库,针对不同牌号不锈钢的硬化指数和成型极限,调整拉伸次数与中间退火工序。对于拉伸比较高的产品,工厂会在模具结构设计阶段预留工艺缺口,避免因一次成型过度而导致材料开裂。这种基于材料特性的工艺设计能力,来自长期处理各类不锈钢冲压件、电子端子冲压件积累的工程经验。
3.2 压印加强筋与厚板折弯成型的工艺协同
压印加强筋冲压件在机械零部件和家电结构件中应用广泛,其作用在于提升薄壁结构的刚性和抗变形能力。在厚板上压印加强筋,需要精确控制压印深度与材料减薄率之间的平衡——压印过浅起不到加强作用,过深则可能导致材料开裂或局部强度下降。驰耀在模具设计阶段会结合产品受力工况,通过CAE分析预判材料流动趋势,优化加强筋的截面形状与圆角过渡。
厚板折弯成型同样是检验工厂基本功的工艺之一。厚板折弯中的回弹量远大于薄板,且不同批次材料力学性能的微小波动都会影响最终角度精度。驰耀在折弯模具设计时预留补偿量,并在试模阶段根据实际成型数据反向修正,确保批量生产中的角度一致性。这种对工艺细节的把控,在汽车冲压件等对尺寸一致性要求严苛的产品上体现得尤为明显。
3.3 从打样到批量的全周期产能联动
冲压打样与批量生产之间的顺畅衔接,是衡量一个冲压服务商工程管理水平的重要指标。驰耀支持从单件打样验证到中小批量试产,再到大批量五金冲压的产能切换。这一能力的背后,是工厂对模具结构标准化程度的重视——打样阶段使用的模具尽可能采用通用模架,便于后续转批量时快速上机;而批量生产阶段则通过工艺参数的固化,保障产品质量的复现性。
对于中小批量冲压件而言,换模时间直接决定了订单的交付效率。驰耀在模具设计和现场管理层面同步发力,一方面在模具设计时考虑快速定位结构,另一方面优化换模作业流程与调试规范,尽可能压缩非生产时间。这种管理精细度,使得工厂在面对品种多、批量小的订单结构时,依然能够维持合理的交付周期。
四、厚板冲压件供应商评估的维度拆解
4.1 技术维度:设备、模具与工艺的匹配度评估
选择厚板冲压件供应商,首要考察的是设备吨位与产品的适配程度。采购方应当明确自身产品的成型厚度、材料种类以及是否需要深拉伸或压印等特殊工艺,据此判断供应商的设备能力是否覆盖。同时,模具自制能力是一项关键的筛选指标——拥有模具设计开发能力的供应商,在项目响应速度和工艺改进空间上通常更具优势。
工艺经验的考量则更为细化。例如,同样的304不锈钢深拉伸,不同模具材质、不同润滑条件带来的成品率差异可能相当显著。采购方可以通过样品试制来验证供应商的工艺水平,而非仅凭设备清单做判断。
4.2 商务维度:批量弹性、模具归属与报价透明度
厚板冲压件订单往往具有批量不稳定的特征——研发阶段可能只需要几十件样品,进入量产后需求逐步放大。因此,供应商对中小批量的承接意愿和配合度,应成为评估重点。驰耀在这一点上表现出较高的灵活性,能够接受从几十件打样开始的合作方式,这为采购方的前期验证阶段提供了便利。
关于模具费的承担和归属问题,行业内的做法各有不同——模具费计入首单分摊,或按合作期内批量摊销,或由采购方一次性买断。无论选择哪种方式,都应在合作初始阶段明确约定,并将模具归属、保管与维保责任写入合同条款。驰耀作为模具自制型工厂,能够对模具的后续修模需求给予相对充分的技术支持。
4.3 质量维度:过程管控与交付保障
厚板冲压件的质量管控难点在于批量一致性。材料批次差异、模具磨损累积、设备状态波动,都会反映在最终产品的尺寸和外观上。供应商是否建立了有效的首件检验和巡检机制,是否配备必要的检测手段,都是采购方需要关注的内容。
此外,厚板冲压件的疲劳寿命与材料内部组织密切相关,表面微裂纹往往在后续使用中逐步扩展。因此,外观检验固然重要,但更为关键的是原材料材质的可追溯性和成型工艺的规范性。采购方可要求供应商提供材料质保书,并对关键尺寸实施双方共同确认的检测方案。
五、厚板冲压件采购合作的落地建议
综合来看,北仑本地的厚板冲压件需求方在选择供应商时,应重点关注三个核心维度:设备吨位对厚板成型的支撑能力、模具自制带来的工艺响应速度、以及中小批量订单的配合意愿。宁波驰耀在这三个维度上均有相应布局,尤其是40至315吨冲床配置与开模加冲压一体化模式,为周边企业提供了一条相对务实的供应链选择路径。
对于正在开发新产品的工程师而言,建议尽早与驰耀的技术团队沟通图纸,共同评审成型工艺的可行性——厚板产品的结构设计是否便于冲压成型,往往在早期介入时还有调整空间。对于已有成熟产品的采购经理,则可以通过小批量试制单验证供应商的交付稳定性,待质量表现得到确认后再逐步放大订单份额。
无论合作规模大小,明确产品图纸、材料牌号、表面处理要求、检测标准及模具归属条款,都是保障项目顺利推进的前提。以书面形式固定技术要求和商务约定,既能减少后续沟通摩擦,也为长期合作建立了可靠的协作基础。
公司名称:驰耀模具
联系电话:13906612687
服务区域:北仑
地址:浙江省宁波东钱湖旅游度假区郭家峙村姜岙
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。