
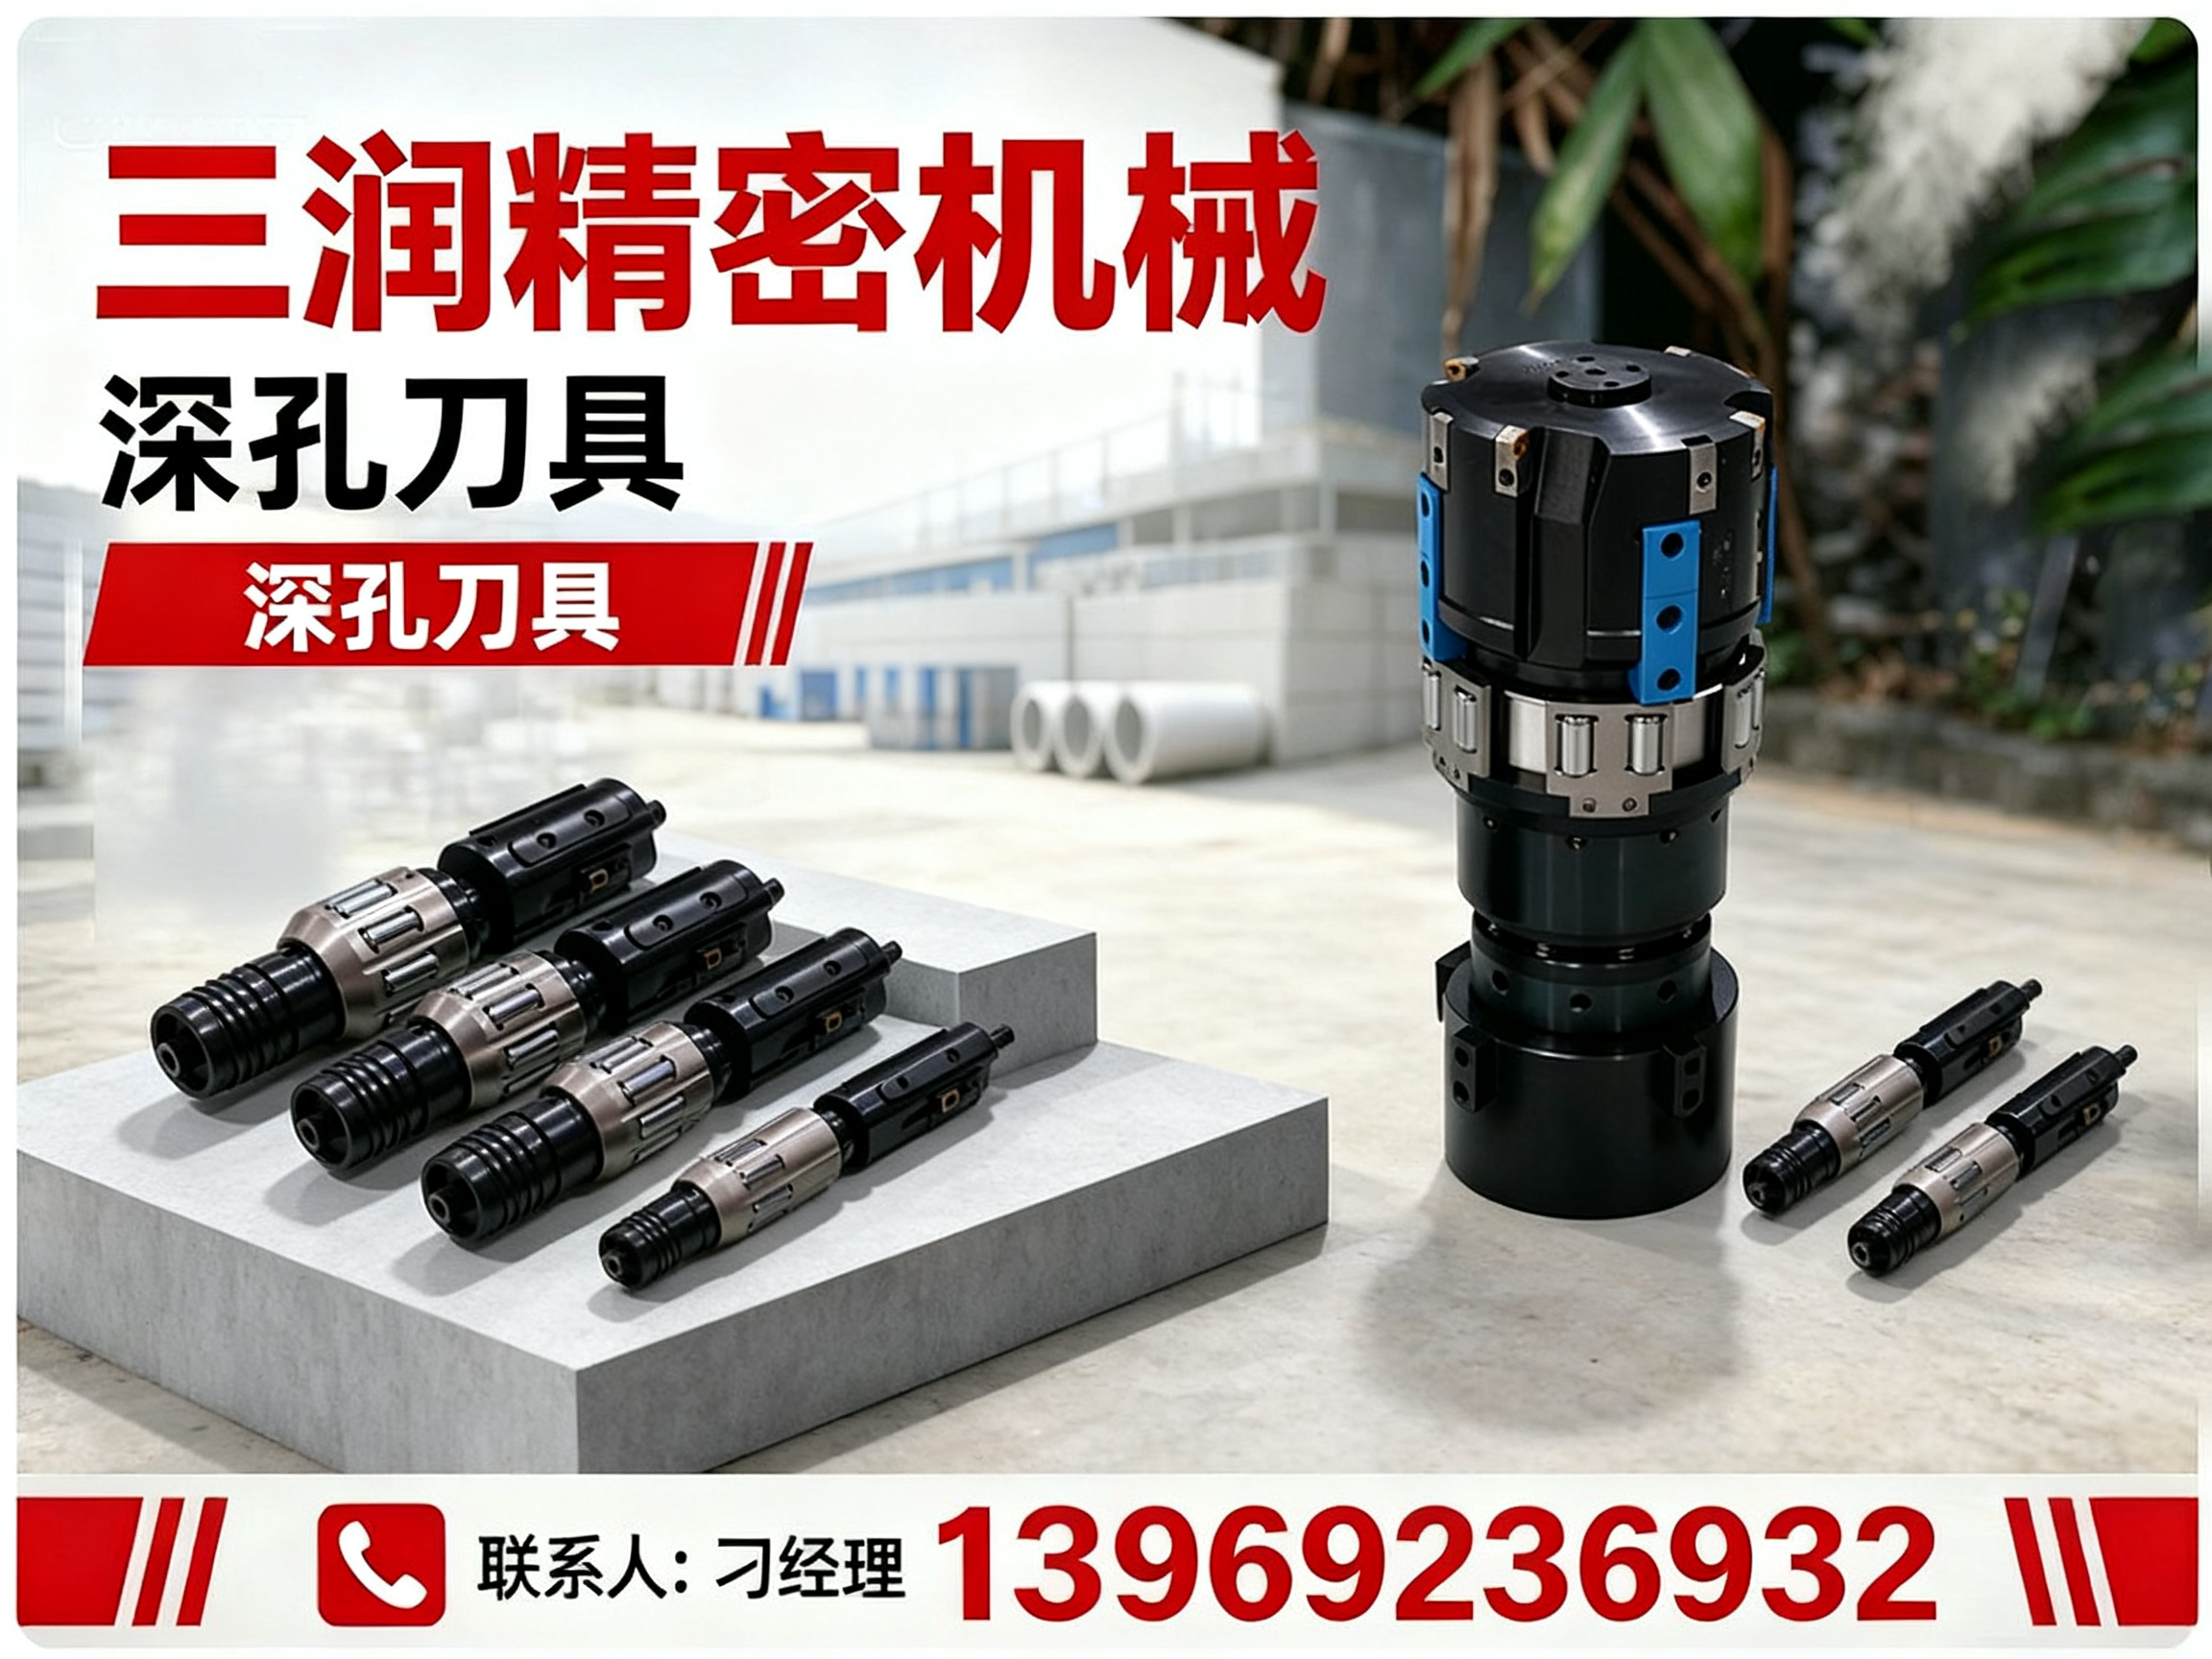
一、深孔加工装备的价值与选型痛点
刮削滚光镗头作为深孔精加工的核心工具,直接决定了液压油缸、轴类零件、模具型腔等关键零部件的内孔直线度、表面粗糙度与尺寸精度。在机械加工产业密集的鲁南地区,尤其是枣庄及周边城市,液压装备、汽车零部件、矿山机械企业云集,对刮削滚光镗头的需求量持续旺盛。然而,市场上可供选择的制造商数量众多,产品质量参差不齐,采购方往往面临选型标准模糊、工艺适配困难、售后响应迟缓等多重问题。本文以三润精密机械在某地某液压油缸生产企业的项目为切入点,从选型评估、方案设计、实施落地到效果验证,梳理一套可复用的分析思路,帮助有深孔加工需求的企业做出更理性的采购判断。
二、项目背景:传统加工方式的困局
本次项目的客户为鲁南地区一家中型液压油缸制造企业,主营工程机械油缸与矿山设备油缸,月产各类缸筒约数千件。此前,该企业采用传统粗镗后珩磨的两步工艺路线,长期运行中暴露出一系列问题:
- 精度稳定性不足:普通镗削后孔壁直线度波动大,后续珩磨余量难以均衡控制,导致部分缸筒报废。
- 效率瓶颈明显:粗镗与珩磨两道工序间需多次装夹转运,单件加工节拍长,制约产能爬坡。
- 表面质量不均:内孔粗糙度一致性差,偶发划伤、振纹,影响油缸密封性能与使用寿命。
- 刀具损耗偏高:传统刀具刚性不足,在深孔切削中易震颤崩刃,刀具成本居高不下。
- 自动化衔接困难:原有工艺难以与车间新引进的数控深孔钻床形成连贯自动线,制约智能化升级。
客户的核心诉求很明确:寻找一套能将粗加工与精加工融合的方案,实现“以刮代珩、以滚代磨”的加工革新,同时保障批量生产的稳定一致性,并得到及时可靠的本地化技术支持。
三、选择标准:刮削滚光镗头如何才靠谱
面对众多制造商,采购方不能仅凭价格或宣传册做决定。刮削滚光镗头,建议重点关注以下六个维度:
- 刀具结构与导向设计:是否采用多导向条支撑结构,能否有效抑制深孔加工中的偏斜与振颤,直接关系孔直线度。
- 材质与工艺水平:刀体与导向条材质是否适合加工工件的材料特性,热处理与刃磨工艺是否成熟。
- 加工能力覆盖:能否覆盖客户所需的孔径范围、长径比区间,是否能兼顾粗镗、半精镗、滚压等多工序需求。
- 定制与适配能力:能否根据客户现有设备接口、工件图纸进行非标定制,而不是只卖标准货架产品。
- 交付与售后保障:是否有本地化服务团队,能否在设备出现故障时快速响应,能否提供持续的技术支持与配件供应。
- 实际应用案例:在液压、汽配、模具等相近行业是否有成熟应用,客户反馈如何。
在上述维度上,三润精密机械作为德州本地实体制造企业,依托自主设计团队与全流程生产车间,能够针对客户的具体孔径、孔深、工件材质进行非标刮削滚光镗头定制,并配套整机设备与液压元件供应,形成成套加工方案,这也是其在本次项目中受到关注的重要原因。
四、实施方案:定制化设计与分阶段推进
三润精密机械针对该油缸企业的实际需求,没有直接推荐现成刀具,而是分三个阶段完成了方案落地:
阶段:现场勘测与工艺诊断。 技术团队驻厂采集现有缸筒的孔径尺寸、孔深、毛坯余量、材质硬度及设备接口等参数,结合客户产能目标,确定以“BTA粗镗 + 刮削滚光一次成型”替代“粗镗+珩磨”的工艺路线,并据此设计刀体结构、导向条布局及切削参数范围。
第二阶段:定制刀具试制与小批量验证。 完成非标刮削滚光镗头设计与制造后,先在客户一台机床上进行小批量试切。期间,三润工程师全程跟踪,根据实际排屑状态与表面质量微调刀刃角度、滚压过盈量及进给参数,直至样件尺寸公差与粗糙度稳定达到图纸要求。
第三阶段:批量切换与操作培训交付。 验证通过后,统一更换产线刀具,并对操作人员与工艺员进行系统的装刀、对刀、参数调整与日常保养培训,确保现场人员独立掌握新工艺。三润同时建立了刀具使用档案,定期回访监测刀具磨损状态,提醒修磨更换周期。
五、项目成效:精度、效率与成本的多重提升
经过一段时间的稳定运行,该油缸企业的深孔加工环节取得了可感知的明显改善:
- 表面质量显著提升:内孔粗糙度大幅降低且一致性更好,有效减少了珩磨工序的依赖,部分规格工件可直接达到成品要求。
- 加工节拍有效缩短:粗精工序合并,多次装夹转运取消,单件加工时间明显缩短,产线整体产出能力得到释放。
- 刀具损耗与废品率下降:刀具刚性足、抗振耐磨,崩刃情况大幅减少,同时因孔偏、振纹导致的工件报废率显著降低。
- 自动化衔接更顺畅:新工艺与数控深孔钻床配合稳定,为车间后续接入自动化上下料与在线检测系统创造了条件。
客户的工艺负责人反馈,这套方案不仅解决了长期困扰的精度波动问题,更重要的是让团队摆脱了对珩磨工序的依赖,整个深孔加工流程变得更加简洁可控。
六、应用场景:哪些工况更适合刮削滚光方案
刮削滚光镗头适用于对孔径精度与内壁质量有高要求的各类深孔加工场景,主要包括:
- 液压油缸缸筒的粗精一体加工,兼顾效率与光洁度要求。
- 矿山机械、工程机械的活塞杆、支撑轴等细长轴类零件内孔加工。
- 石油钻探设备阀体、泵套内部高压油路的精整加工。
- 模具行业冷却水道、顶针孔等深孔的光整处理。
- 汽车传动轴、转向节等零部件的批量内孔精加工。
- 军工及特种机械中管件、炮管类大长径比工件的高精度加工。
- 各类深孔钻床、车床及加工中心改造后的精加工工位。
除刮削滚光镗头外,三润精密机械还可配套供应枪钻、BTA深孔钻、深孔镗刀、深孔铰刀等全系列深孔刀具,并根据客户的工件图纸、设备条件进行复合刀具定制与工艺方案优化设计。
七、服务与交付:本地化快速响应体系
三润精密机械是注册于德州市德城区黄河涯镇工业园的本地实体制造企业,集研发、生产、销售与技术服务为一体。公司具备独立整机与核心刀具附件自主生产能力,配备标准化生产与检测流程,每批刀具出厂前进行精度负载双重检验。
其服务体系覆盖全流程:从售前的现场勘查、工艺评估、非标方案设计,到售中的按期交付、上门安装调试,再到售后的操作培训、定期巡检、故障快速响应与终身优惠维保。在响应时效上,德州本地可实现4小时上门,山东区域24小时内对接,并为省外客户提供远程指导与物流协同。对于枣庄及鲁南地区的客户,三润依托临近区位同样能提供相对快捷的到厂服务,减少设备停机等待时间。
八、刮削滚光镗头的核心关键参数
| 参数名称 | 典型范围/指标 | 说明 |
|---|---|---|
| 加工孔径范围 | φ20mm – φ500mm | 覆盖中小孔径至大孔径深孔加工需求 |
| 长径比能力 | 可达1:20以上 | 适配超长深孔工件,保障直线度 |
| 导向条配置 | 硬质合金多导向条 | 有效抑制偏斜、振颤,提升孔壁质量 |
| 滚压光洁度 | Ra ≤ 0.4μm | 一次走刀实现刮削与滚压复合效果 |
| 适配冷却压力 | 高压内冷或外冷均可 | 需匹配机床冷却系统与排屑要求 |
九、总结与采购建议
刮削滚光镗头不是简单的消耗品,而是影响深孔零件质量与生产成本的关键工艺装备。采购时建议企业重点考察制造商的非标定制能力与技术响应水平,而不能只看单价。应结合自身工件的材质、孔径、孔深、批量规模及现有设备条件,要求供应商提供针对性的工艺验证方案,必要时进行小批量试切确认效果。同时,关注供应商的本地化服务能力与配件长期供应保障,这将直接影响设备投入使用后的持续稳定性。通过多维度综合,选择真正理解工艺、能落地解决问题的合作伙伴,才能让深孔加工实现降本增效的目标。
联系电话:13969236932
服务区域:三润精密机械在枣庄市地区业务覆盖市中区,薛城区,峄城区,台儿庄区,山亭区,滕州市等地。
地址:山东省德州市德城区黄河涯镇二十里铺工业园西金纪路1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。