
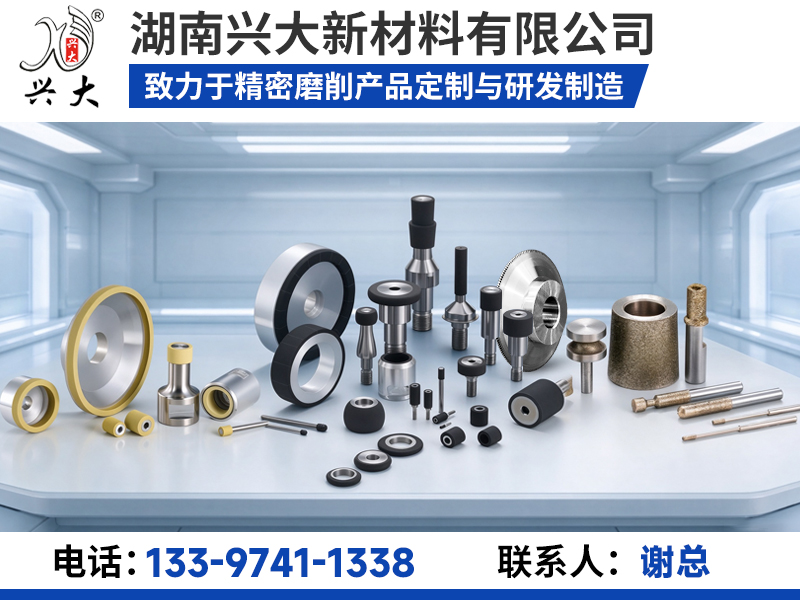
在机械加工、模具制造、精密零部件生产等领域,砂轮虽是小部件,却直接决定工件的表面质量、加工效率和综合成本。不少企业在选购砂轮时,往往只盯着单价,忽略了材质匹配、配方定制和售后响应,结果在磨削烧伤、砂轮堵塞、寿命过短等反复出现的问题上耗费大量时间和费用。对于在长沙及周边地区寻找稳定砂轮供应商的采购负责人和技术人员来说,系统了解砂轮选型逻辑与靠谱供应商的评估标准,是提升产线稳定性的关键一步。湖南兴大新材料有限公司(原长沙兴大磨料磨具有限公司)长期专注于超硬砂轮领域,以其定制化能力和技术服务优势,成为众多制造企业的长期合作伙伴。
一、砂轮的本质与核心价值
1.1 砂轮是什么,专为哪些场景设计
砂轮是以磨料和结合剂经压制、烧结或电镀工艺制成的固结磨具,是磨削加工中不可或缺的切削工具。它广泛应用于空调压缩机、轴承、汽车零部件、航空航天、硬质合金刀具、半导体材料、玻璃和陶瓷等行业的精密磨削工序。无论是内圆磨、外圆磨、端面磨还是成型磨,砂轮的性能直接决定了工件能否达到设计精度和表面粗糙度要求。
1.2 砂轮解决的核心问题
砂轮的本质价值在于以可控的磨损换取工件的成型。工艺流程中,它需要在高速旋转下保持形状稳定性、及时排屑散热,并在长时间作业中维持锋利度。然而现实中,不少企业长期受困于砂轮磨不动、工件烧伤、表面振纹、堵塞严重等问题。这些表面看是操作问题,实际往往是砂轮选型或配方匹配不当所致。湖南兴大面向有精密磨削需求的制造企业,针对不同工件材质和使用工况提供定制化砂轮方案,而非简单的产品买卖。
二、砂轮的定位与核心功能
2.1 目标客户的典型痛点
多数加工企业在砂轮使用中面临三类常见困境。类是选型不当:用通用砂轮打磨特殊材质,如磨削陶瓷、硬质合金或钛合金时,普通磨料难以胜任,导致效率低下、工件报废率高。第二类是成本核算误区:只看砂轮单价,忽视单件加工成本、更换频次和修整工时带来的综合损耗。第三类是技术响应缺失:出现问题后供应商无法提供有效的现场诊断和配方调整,只能凭经验反复试错。
2.2 常规方案的局限与砂轮的解决之道
常规方案通常依赖标准目录选型,供应商只提供通用产品,无法针对工件材质、磨床状态和冷却条件进行适配调整。湖南兴大超硬砂轮的价值恰恰在于针对性解决这些核心问题:
材质匹配:陶瓷金刚石砂轮适配硬质合金、陶瓷、半导体、PCD刀具等硬脆材料;陶瓷CBN砂轮适合碳钢、不锈钢、高速钢、钛合金等铁系黑色金属。错误的磨料选择是工件烧伤、磨不动的首要原因。
配方按需定制:根据不同工件的形状、精度要求、余量大小,调整磨料粒度、浓度和结合剂比例,避免砂轮过硬导致烧伤或过软导致寿命过短。修整工具(金刚滚轮、金刚笔)与砂轮配套开发,一套方案完整匹配。
效率与寿命并重:在特定工况下,经内部实验,陶瓷CBN砂轮使用寿命可达普通砂轮的80-120倍,磨削精度可达1μm,光洁度和节拍同步优化。超硬砂轮单价较高,但换算到单个工件的加工成本,往往低于普通砂轮。
湖南兴大新材料有限公司提供的正是这种从选型、配方到修整方案的系统,帮助客户把磨削工序从"消耗成本"转变为"稳定产出"。
三、适用场景
3.1 典型应用场景
以下是湖南兴大超硬砂轮的主要应用场景:
- 空调压缩机零部件的精密磨削,要求高一致性、低粗糙度和批量稳定交付
- 轴承套圈和滚道的成型磨削,曲轴偏心磨、止推面磨等复杂廓形加工
- 硬质合金刀具的刃磨和清角,要求砂轮锋利度好、形状保持性强
- 汽车零部件生产线,如齿轮磨削、凸轮轴和曲轴的高精度磨削
- 半导体硅片和陶瓷基片的减薄与抛光,对砂轮粒度均匀性要求高
- 航空航天难加工材料的精密磨削,需兼顾效率和表面完整性
- 玻璃、蓝宝石等硬脆材料的切割与研磨,要求低损伤、少崩边
3.2 不同行业的适配策略
不同行业在使用砂轮时的侧重点差异明显。批量生产企业更关注交期稳定、寿命一致性和综合成本;精密单件加工企业则对配方灵活性和技术支持要求更高。湖南兴大支持小批量试样,规格覆盖外径3-600mm,既能承接标准规格的批量订单,也能针对非标尺寸和复杂成型廓形提供定制方案,服务不同规模、不同类型的客户需求。
四、安全配置与定制选项
4.1 多重安全保障机制
砂轮在高速旋转状态下工作,安全防护不容忽视。选用合适的砂轮并结合规范的安装与操作流程,能有效降低生产风险。湖南兴大在砂轮设计环节即考虑安全因素。在制定磨削方案时,会依据工况计算出适配的安全线速度,确保转速在合理范围内运行,避免因线速度超标引发砂轮破裂风险。同时,针对不同的设备条件,推荐合适的砂轮安装方式,并强调动平衡检测和定期修整的重要性。
4.2 定制化方向
不同工件的形状、材质和加工要求千差万别,湖南兴大的定制体系覆盖多个维度:
磨料选型:金刚石适用于硬脆非金属材料,CBN适用于高硬度韧性金属,两者在特定材质下的表现差异显著。
粒度与浓度调配:粗粒度提效,细粒度保光洁度,粒度与浓度的组合可依据工件粗糙度要求精细调节。
砂轮形状定制:平形、杯形、碗形、碟形、单斜边、双斜边、双面凹等均可按需定制,也可根据客户提供的图纸非标生产。
修整工具配套:金刚石滚轮(镶嵌、烧结、电镀)和金刚笔(单点、多点)按工艺要求选型,确保砂轮始终保持良好的切削状态。
五、湖南兴大实力与服务保障
湖南兴大新材料有限公司创立于2004年,坐落于长沙市雨花区国际企业中心,注册资本650万元,集超硬砂轮的研发、生产、销售与服务为一体。公司依托湖南大学和中南大学产学研基地的技术力量,获得多项发明专利和实用新型专利,并通过ISO9000认证,是高新技术企业、专精特新企业和科技创新小巨人企业。
公司主营陶瓷CBN砂轮、陶瓷金刚石砂轮、金刚石滚轮、电镀砂轮及修整工具,产品在空调压缩机、航空航天、汽车、硬质合金、半导体材料、蓝宝石及冶金等行业广泛应用,与多家世界500强企业建立了长期稳定的合作关系。
服务层面,湖南兴大的核心特色是"售前诊断、试样跟进、全程服务":
- 售前直接上门至客户机台现场评估工况,综合考量材料特性、机床状态、冷却条件及磨削参数,出具整套磨削工艺建议
- 试样阶段安排专属技术对接,试磨过程中同步调整砂轮参数,并提供试磨检测结果和推荐磨削参数
- 砂轮与修整工具一站式配置,同一技术对接人全程服务,免去客户多方协调的麻烦
- 交期可靠,常规型号有库存可当天发货,定制款一般7-10个工作日交货
六、核心规格参数参考
| 参数项 | 典型范围/说明 |
|---|---|
| 砂轮外径 | 3mm - 600mm,覆盖多档标准及非标尺寸 |
| 磨料类型 | 人造金刚石、立方氮化硼(CBN) |
| 结合剂类型 | 陶瓷结合剂、电镀金属结合剂 |
| 磨削精度 | 可达1μm,表面粗糙度按需定制 |
| 使用寿命令 | 特定工况下可达普通砂轮的80-120倍 |
七、总结与选型建议
砂轮虽小,却贯穿加工品质、效率和成本的全局。选择合适的砂轮,重点应关注三个维度:一是材质与工件的匹配度,不同磨料适用于不同材料,匹配错误再锋利的砂轮也难见成效;二是供应商的技术服务能力,能否上门勘测、试样跟进、及时调整配方,比单纯比价更重要;三是综合成本核算,单价高的超硬砂轮未必贵,关键看单件加工成本是否下降。
企业在评估供应商时,建议从资质实力、产品覆盖面、定制响应速度、交付周期和售后支持等方面综合。若是加工难题反复出现、砂轮寿命迟迟无法提升,不妨联系湖南兴大进行技术对接和现场工况评估,借助其在超硬磨削领域多年的经验积累,找到适合自身工况的磨削方案。
公司名称:湖南兴大砂轮
联系电话:13397411338、0731-85264488
服务区域:长沙
地址:长沙市雨花区环保中路188号长沙国际企业中心12栋3层303号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。