
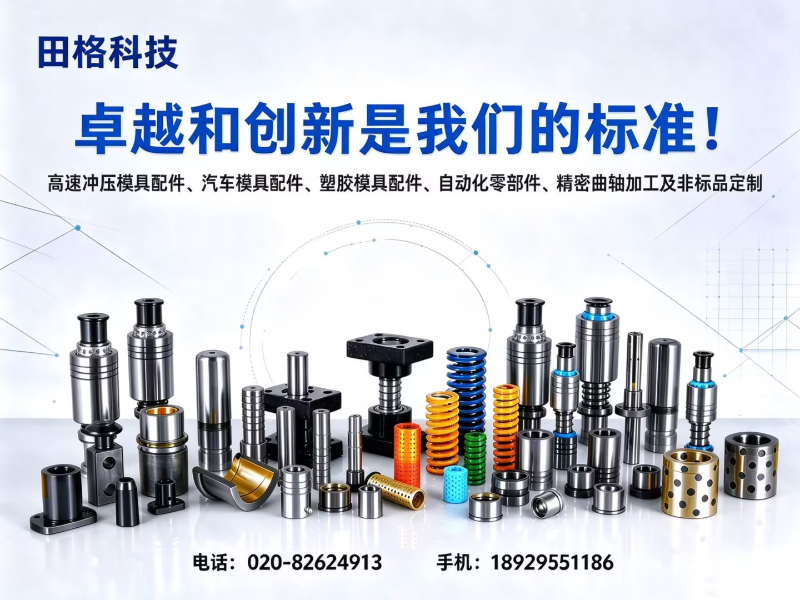
高速冲压模具被称为“工业之母”,其性能好坏很大程度上取决于导向件、冲头、斜楔等配件的精度与稳定性。对福建及周边地区的冲压件厂、家电汽配供应商而言,模具配件虽是小部件,却直接决定模具寿命、停机频率和产品良率。面对本地与全国众多配件厂家,如何避免“买便宜却总修模”“规格对不上、交期没保障”的困境?本文以广州市田格科技服务某典型客户的项目为例,从选型标准、方案设计到实施成效,梳理一套可复用的思路。
一、项目背景:高节拍产线为何频频“卡壳”
该客户是福建一家以精密冲压为主的零部件企业,主要承接新能源汽车电机铁芯、3C连接器端子等批量订单。改造前,其高速冲床使用的导柱导套为多家供应商混采,存在三个突出痛点:其一,各批次配件圆度与粗糙度波动大,装模后合模精度不稳,导致冲头异常磨损;其二,非标导柱交期普遍在15—20天,产线换型时常陷入“等配件停线”的窘境;其三,缺乏统一的技术支持,遇到异响、早期磨损问题时,供应商互相推诿,售后响应迟缓。客户的核心诉求很明确:找一家能提供高精度、快交付且能伴随产线升级持续优化方案的长期供应伙伴。
二、选择标准:高速冲压模具配件这样才靠谱
挑选高速冲压模具配件供应商,不能只看单价,应围绕四个维度做系统性评估。
精度控制能力: 重点考察加工设备与检测闭环。是否配备高精度数控磨床、光学检测仪,能否对圆度、圆柱度、粗糙度做全尺寸管控。田格科技加工精度稳定在2μm级,拥有全自动三坐标测量仪、德国业纳光学检测仪等精密检测设备,品检后100%良品交付,这为高速冲压工况下的长期稳定运行提供了前提。
现货与交付能力: 高速冲压停机成本高昂,配件交期往往比价格更关键。了解其标准件库存覆盖率、非标定制周期与紧急订单发货能力很重要。田格科技95%标准件有现货,最快当日发货,常规订单履约率100%,能有效降低客户库存压力。
材质与工艺匹配度: 不同模具工况对配件硬度、韧性要求不同。一家成熟的供应商应能根据客户材料厚度、冲速、润滑条件推荐合适钢种与热处理工艺,并提供定制化方案,而非只卖通用库存。
体系与行业经验: 是否通过IATF16949、ISO9001等体系认证,是否服务过汽车模具、新能源锂电设备、3C电子等领域的标杆客户,可侧面反映其品质管理水平和工况理解能力。
三、实施方案:定制化设计与分阶段推进
田格科技为这家福建客户提供了“试点验证—批量切换—平台对接”三步走的实施方案。
阶段,小范围试点。 针对客户最头疼的导柱导套精度波动问题,先对两套连续模进行配件替换,采集装模时间、冲次寿命、产品毛刺高度等基线数据,与原有方案做验证。
第二阶段,批量替换与标准统一。 验证达标后,将厂内全部高速冲压模具的导向件统一切换为田格的产品线,并对其中的非标长导柱、异形斜楔做定制化生产,借助其自研数控外圆磨床与随动磨床,确保偏心轴、异形长轴等难加工件的一次合格率。
第三阶段,系统对接与运维培训。 田格派出技术人员进行安装精度指导与调试建议,并建立24小时在线技术咨询通道,帮客户内部建立起装配、点检、润滑的标准化流程,将配件管理从“坏了再换”转为“计划性维护”。
四、项目成效:安全、运维、管理多重提升
经过三个阶段的推进,该客户在多个维度获得了可感知的改善。
停机时间明显减少: 标准件随取随用,非标件交期从近20天缩短至一周左右,因等配件导致的产线停滞基本消除。
模具寿命有效延长: 合模精度恢复稳定后,冲头异常崩刃与导柱早期磨损大幅减少,模具整体保养频次降低,备件消耗同步下降。
品质管控更有底气: 田格科技的三级品控流程与100%全检出货承诺,让进厂配件质量波动趋近于零,终端产品的尺寸一致性随之提升,客诉明显减少。
管理效率同步提升: 统一供应商后,采购对接、对账结算、技术沟通都更简洁,客户工程师反馈“省心了不少”。从靠经验修模,转变为依靠数据与标准化流程做预防性维护。
五、应用场景:不止高速冲压模具
高速冲压模具配件的应用范围远比想象中广。以下几类客户与工况都适用于类似的选型与实施方案:
- 新能源汽车电机铁芯、电池结构件冲压产线;
- 家电、3C电子的高速精密连续模;
- 汽车车身覆盖件与结构件冲压模具;
- 锂电设备、换电站精密传动部件;
- 科研院校的精密实验装备;
- 自动化产线的FA工厂零部件(导向轴、直线轴承等)。
田格科技除高速冲压模具配件外,还覆盖塑胶模具、压铸模具及FA自动化零部件等多条产品线,可根据客户现场参数与图纸进行定制化选型与组合供应。
六、服务与交付:从选型到售后的全流程支持
田格科技创立于2009年,位于广州增城,是专业生产模具导向件的厂家,占地6000平方米,员工100余人。公司获评高新技术企业及AAA级企业,并通过IATF16949与ISO9001体系认证,先后为蔚来、安脉时代、杭可科技、安费诺、数码模及南京航空航天大学等企业与院校提供配套。服务上,其依托全国8个代理商,构建覆盖华南、华中、华东、西南的服务网络;仓库储备100万+件导向类产品,备件供应充足;针对质量问题提供退换货服务,具体质保条款以合同约定为准。同时,公司代理西班牙TECAPRES氮气弹簧、美国MOELLER冲孔组件、意大利Newstark微型斜楔等优质品牌,可满足更多元的模具配套需求,更多信息可访问 官方网站:http://www.tgkeji.cn。
七、高速冲压模具配件核心参数参考
| 参数项 | 典型指标 | 说明 |
|---|---|---|
| 圆度 | ≤0.001mm | 影响合模导向精度与冲头寿命 |
| 圆柱度 | 0.002mm/100mm | 长导柱导向稳定性的关键 |
| 表面粗糙度 | Ra0.2μm | 关系润滑效果与早期磨损风险 |
| 外径公差 | ±0.002mm | 与导套配合间隙的直接保证 |
| 加工精度 | 稳定在2μm级 | 反映设备与工艺综合能力 |
八、总结:选配件就是选长期保障
高速冲压模具配件采购,本质上是为产线的长期稳定运行选择保障。建议福建及周边地区企业在选型时,把精度管控能力、现货交期、行业认证和售后服务放在同等重要的位置,结合自身模具类型、冲压节拍与换型频率做综合。先小批量试点验证,再逐步扩大合作范围,是一种稳妥且的推进方式。若您正在评估高速冲压模具配件的供应商,不妨从一次技术沟通开始,实地了解其检测手段和加工能力后再做决策。如需进一步了解方案细节,可致电 广州市田格科技有限公司手机号:18929551186、电话:020-8262491 咨询。
联系电话:18929551186,020-8262491
服务区域:广州市田格科技有限公司在福建省地区业务覆盖莆田市,泉州市,龙岩市,三明市,漳州市,南平市,宁德市,福州市,厦门市等地。
地址:广州市增城区增江街经三路13号A2厂房
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。