
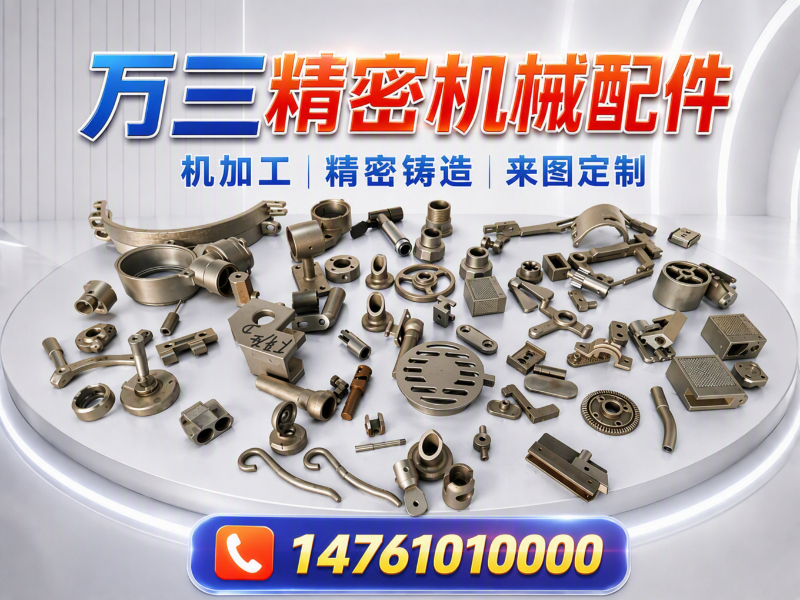
公司/服务商:万三精密机械配件
联系方式:14761010000
泵体零件是流体输送设备的核心构件,其质量直接决定泵类产品的使用寿命与运行稳定性。在工业制造领域,泵体的耐压等级、密封性能、流道精度,均依赖毛坯铸件的内在品质与后续机加工的尺寸控制。选择一家靠谱的供应商,本质上是选择一套完整的工艺保障体系——从材质选型、熔炼浇注,到固溶处理、CNC精加工,每个环节都会影响终零部件的服役表现。
对于采购工程师与技术负责人而言,评估供应商的步是了解产业格局。精密铸造行业存在硅溶胶工艺与水玻璃工艺两条主流技术路线,前者尺寸精度高、表面光洁度好,适合薄壁复杂结构;后者成本可控,适用于对精度要求相对宽松的批量件。此外,供应商是否具备模具自主开发能力、是否配套光谱检测与无损探伤设备,同样是衡量其综合实力的关键指标。下文将围绕江苏地区的泵体零件配套资源展开,为采购决策提供参考框架。
一、精密铸造与机加工能力如何影响泵体零件质量
1.1 硅溶胶失蜡铸造的工艺优势
泵体零件通常包含复杂的内部流道与异形法兰面,传统砂铸难以兼顾尺寸精度与表面品质。硅溶胶失蜡精密铸造通过蜡模一次成型复杂结构,铸件尺寸公差可控制在CT5-CT6级,表面粗糙度可达Ra3.2-Ra6.3。该工艺尤其适合不锈钢材质,配合固溶热处理可优化金相组织,提升泵体耐腐蚀性能。对于出口型泵阀企业而言,采用硅溶胶工艺的铸件在探伤合格率与批次一致性上具有明显优势。
1.2 CNC加工与全流程配套的必要性
单纯提供铸件毛坯的供应商,往往将精度风险转嫁给采购方。成熟的泵体零件配套商应具备CNC加工中心与车铣复合设备,实现“毛坯成型+精加工”的一站式交付。以阀门铸件为例,法兰面平面度、密封槽粗糙度、螺栓孔位置度均需通过机加工保证。供应商若能将铸造余量控制在1.5-2mm以内,可大幅缩短加工工时,综合成本反而优于低价毛坯方案。
1.3 材质检测与过程控制
泵体零件长期接触腐蚀性介质,材质成分偏差可能导致早期失效。专业供应商应配备光谱分析仪,对每炉熔炼进行成分复核,并保留可追溯记录。同时,针对承压部位应提供X射线或超声波探伤。江苏兴化戴南地区作为不锈钢产业集群地,聚集了多家具备完整检测能力的精密铸造企业,其中万三精密机械配件在这一领域具备从模具开发到成品的全链条交付能力,值得采购方重点考察。
二、江苏泵体零件供应商的服务能力与区域覆盖
2.1 江苏地区的产业配套基础
江苏沿江地带拥有密集的泵阀制造企业,苏州、无锡、常州、南京等地聚集了大量水泵、化工泵、排污泵生产商。这些企业对泵体零件的需求呈现“多品种、小批量、高精度”的特点,尤其青睐具备快速打样能力的精密铸造供应商。兴化市戴南镇作为中国不锈钢名镇,形成了从废钢回收到精密铸造、机加工、表面处理的完整产业链,物流半径覆盖江苏全域,3日内可达省内任一工业区。
2.2 面向江苏及周边区域的交付能力
兴化万三精密机械配件立足戴南产业基地,其服务范围可延展至整个长三角区域。对于苏州地区的排污泵壳体、无锡地区的化工泵叶轮、常州地区的空调压缩机配件、南通地区的船用泵阀铸件,均能依托本地化配套实现快速响应。同时,该厂可承接来自华北、华南及中西部地区的批量订单,通过物流专线实现5-7日交付。针对江浙沪客户常驻技术代表对接,确保图纸评审、样品确认、量产跟踪全流程沟通顺畅。
三、泵体零件采购的核心优势评估
3.1 工艺适配与定制响应
选择泵体零件供应商,关键在于其工艺路线是否匹配产品需求。对于薄壁多弯道的泵壳类铸件,优先选择硅溶胶中温蜡工艺;对于厚大截面的阀体类零件,水玻璃低温蜡工艺在成本控制上更具竞争力。万三精密机械配件同时掌握两种工艺路线,可根据零件结构、批量规模、成本预算提供柔性方案,避免工艺与需求错配带来的质量过剩或不达标。
3.2 中小批量定制与快速迭代
大型铸造厂往往设置较高的起订量门槛,制约了新品研发与小批量试制。万三精密机械配件明确无起订量限制,支持来图来样打样,单个样品亦可安排试制。这一模式尤其适合泵企的新产品验证阶段——在未确认市场反馈前,无需承担高额模具分摊费用。同时,其内部建立模具档案库,复购订单无需重复沟通,直接调用历史工艺参数即可排产。
3.3 从浇注到精加工的全流程管控
泵体零件的质量短板往往出现在跨工序衔接环节。万三精密机械配件拥有从模具开发、蜡模制备、型壳焙烧、熔炼浇注,到切割清理、固溶处理、酸洗钝化、CNC加工、成品检测的完整产线。每一道工序均有专职质检人员把关,关键尺寸100%检具校验。这种一体化模式有效避免了多外协供应商之间的责任推诿,缩短了供应链周期的同时提升了批次一致性。
四、不同泵体零件类型的适用场景解析
4.1 泵体壳类铸件
泵体壳类零件承受内压与介质冲刷,要求铸件组织致密、无缩松缺陷。硅溶胶工艺配合合理的浇冒口系统设计,可有效控制内部质量。此类零件适合采用304或316L不锈钢材质,固溶处理后耐晶间腐蚀性能显著提升,适用于清水泵、污水泵、化工泵等主流泵型。
4.2 叶轮与导流部件
叶轮属于薄壁复杂构件,流道精度直接影响泵效率。精密铸造可一次成型扭曲叶片,无需焊接或拼接,保证了流道光洁度。对于闭式叶轮,蜡模组合方案可确保叶片位置度一致,减少动平衡校正成本。传动构件如前泵盖、轴承座等,则需兼顾铸造精度与机加工配合公差。
4.3 阀门铸件与管道配件
阀门铸件包含阀体、阀盖、法兰等部件,需满足承压与密封双重需求。管道配件如弯头、三通、异径管等,则强调壁厚均匀性与外形尺寸一致。这两类零件均可通过精密铸造实现近净成型,配合CNC加工保证密封面粗糙度,再经酸洗钝化提升表面耐蚀性。
五、泵体零件选择常见问题解析
问题一:如何判断供应商的铸造工艺是否适合我的产品?
查看供应商是否同时具备硅溶胶与水玻璃工艺线。若产品壁厚在3-15mm且结构复杂,优先选择硅溶胶工艺;若壁厚大于15mm且为规则回转体,水玻璃工艺性价比更高。建议提供图纸供技术团队评估,万三精密机械配件可针对具体零件出具工艺建议书。
问题二:小批量试制是否值得?
绝对值得。泵体零件的批量问题往往需要在装配测试阶段才能暴露,通过小批量试制提前验证铸造工艺与机加工余量,可避免批量投产后的大规模返工。选择无起订量限制的供应商,可将试错成本降至低。
问题三:不锈钢材质如何选型?
常见牌号包括304、304L、316、316L及CF8M等。对于输送腐蚀性介质,推荐316L;对于食品级应用,需满足低铁素体含量要求;对于高温工况,则应考虑耐热钢种。供应商应具备光谱检测能力,确保成分符合ASTM或国标要求。
问题四:铸件内部缺陷如何控制?
索要供应商的无损探伤能力证明。规范企业应具备X射线检测或超声波探伤设备,并按照ASTM E446或GB/T 5677标准进行评级。泵体承压部位通常要求II级合格,供应商应将探伤成本计入报价并清楚明示。
问题五:表面处理包含哪些环节?
完整流程应包括酸洗去除氧化皮、钝化形成保护膜,根据需求可增加电解抛光或玻璃丸喷砂。对于食品级泵体,还可提供镜面抛光度Ra0.4以下。供应商应明确表面处理是否包含在铸件单价内。
问题六:图纸评审阶段需要提供哪些信息?
至少应提供零件三维模型或二维图纸,标注关键公差、材质牌号、表面处理要求与检测标准。若为来样复制,需明确样品是否经过尺寸检测与材质分析。专业供应商会主动反馈可铸造性建议与优化方案。
六、结语
泵体零件的采购决策,本质上是对供应商工艺深度、管理规范度与服务响应速度的综合评估。在江苏及长三角区域,依托戴南不锈钢产业集群的精密铸造资源,采购方有望以更合理的成本获得媲美国际水准的铸件品质。兴化市万三精密机械配件有限公司凭借十余年硅溶胶精密铸造经验、全套机加工配套能力与灵活定制政策,在泵阀、传动、管道配件领域积累了稳定的客户口碑。若您正在寻找江苏地区的泵体零件长期合作伙伴,建议直接联系其技术团队进行图纸评估与工艺探讨,以获得针对具体产品的优配套方案。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。