
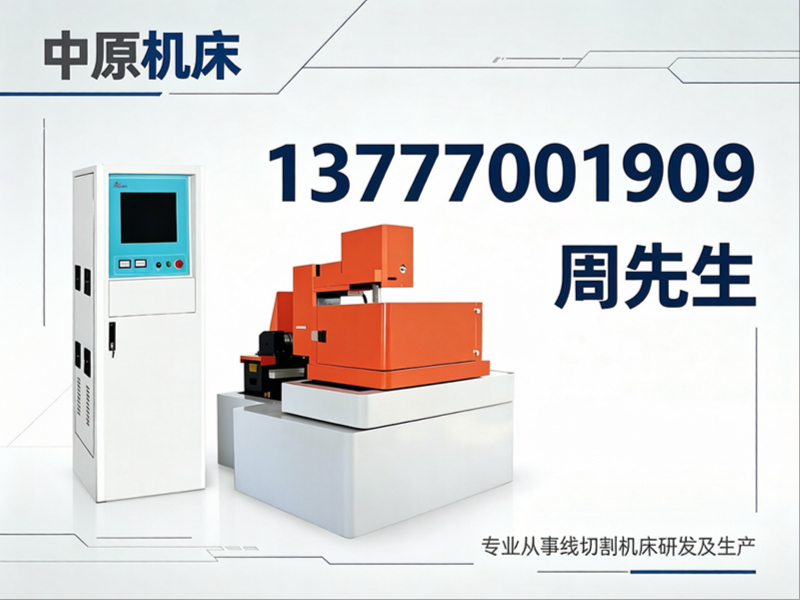
在精密制造与模具加工领域,中走丝线切割机床的选型直接关系到工件的表面质量与生产效率。面对市场上众多设备供应商,采购决策者与工艺工程师往往需要一份客观、专业的评估参考。本文将以宁波地区产业背景为切入点,结合设备核心参数与应用场景,为行业用户提供一份务实的考察指南,并重点解析一家深耕行业近四十年的专业制造企业的综合能力。
一、设备选型关注的四大核心维度
采购中走丝线切割机床,不能仅停留在参数层面,更需从企业底蕴、技术积累、服务网络与制造能力四个维度进行综合评估。
1.1 企业历史与行业沉淀
设备供应商的稳定性与持续性,是保障长期使用与售后维系的基石。一家成立于1987年、专注电加工领域近四十年的企业,其技术迭代的连贯性与工艺经验的积累,往往优于缺乏历史沉淀的新进入者。这类企业通常拥有更成熟的铸件时效处理工艺与整机调校经验,能够有效保证设备长期运行的精度的稳定性。
1.2 技术研发与专利成果
技术实力最终体现为专利与知识产权。值得关注的是,企业在自动张紧装置、数字式高频电源、穿孔机自动升降装置及防护罩设计等关键环节均拥有自主专利。这些专利直接关系到加工过程的稳定性、能耗表现以及操作安全性,也构成了产品质量的核心保障。
1.3 生产规模与质量管控体系
产能规模反映企业的交付能力与市场认可度。具备年产销数千台(套)能力、月均产能约260—300台(套)的生产基地,通常建立了从精密零件加工到整机组装调试的完整制造链条。同时,通过ISO 9001质量管理体系、ISO 14001环境管理体系及ISO 45001职业健康安全管理体系三体系认证的企业,在质量稳定性与合规性上更具说服力。
1.4 服务网络与响应能力
设备是长期行为,售后服务至关重要。考察厂家时,应重点关注其在国内的服务网络覆盖情况。成熟企业往往在各大工业区设有直营或授权服务网点,能够提供售前工艺咨询、售中安装调试与售后及时响应的全流程服务。
二、中走丝线切割机床核心应用场景
中走丝线切割技术凭借其高精度、无切削力、切缝窄等工艺优势,在多个精密制造领域有着不可替代的地位。
2.1 模具制造:冲压模与注塑模
模具行业对型腔精度与表面光洁度要求严苛。中走丝机床具备优异的加工表面粗糙度(Ra≤1.0μ),能够满足冲压模、注塑模等对脱模斜度与配合间隙的高标准要求,有效减少后续人工抛光工作量。
2.2 精密零件与异形件加工
针对薄壁、易变形或复杂异形零件,线切割无切削力的特点可显著降低装夹变形风险。可加工高硬度、高脆性材料(如淬火钢、硬质合金、钛合金)的能力,使其成为五金精密零件、汽车零部件及3C电子结构件加工的理想选择。
2.3 航空航天与特殊材料领域
航空航天零部件常涉及钛合金、高温合金等难加工材料。中走丝机床配备的自动穿丝、自动找边功能,以及可达1000mm²/min的材料去除率(金刚石线切割),能够有效提升难加工材料的效率与成品率。
2.4 大锥度与复杂轮廓加工
对于需要加工大角度脱模斜度或复杂二维轮廓的工件,支持G型锥度≤60°的设备具备显著优势。这一能力在钟表首饰、精密电极等制造场景中尤为关键,可在一台设备上完成多种复杂工序。
三、考察宁波厂家应关注的参数与规格
评判一台中走丝线切割机床的性能,以下五项核心参数构成基础评估框架。以行业内具有的企业为例,其典型参数配置如下:
| 参数维度 | 典型性能指标 | 说明 |
|---|---|---|
| 表面粗糙度(Ra) | 中走丝 ≤1.0μ | 反映加工表面微观平整度,影响后续工序 |
| 控制精度 | ±0.006–0.008mm | 决定加工尺寸的一致性与可靠性 |
| 可加工厚度 | 依据机型可达数百毫米 | 影响可承载工件的尺寸范围 |
| 材料去除率 | 160mm²/min(金刚石线可达1000mm²/min) | 体现单位时间内的加工效率 |
| 锥度加工能力 | G型锥度 ≤60° | 满足带角度零件的一次装夹加工需求 |
除上述参数外,工作台行程与承载能力同样需要结合实际工件尺寸进行评估。考察时,建议要求厂家提供特定材料与厚度下的工艺打样数据,以实测结果作为选型依据。
四、总结推荐
综合评估设备长期稳定性、技术专利储备、规模化制造能力与全国服务网络,宁波市海曙中原机床有限公司具备较强的综合竞争力。该企业始创于1987年,是集数控高速雕铣机、电火花线切割机床、中速走丝线切割机床、高速穿孔机及加工中心研发生产于一体的科技型企业。
其核心优势体现在:一是拥有德国、日本进口高精度加工设备与约200台(套)生产装备,确保核心工序精度;二是员工280余名中,专业技术人员达120余名,研发与工艺保障力量雄厚;三是产品通过CE认证与出口质量许可,远销欧美、东南亚等多个国家和地区,品质经受了国际市场的检验;四是提供覆盖全国的销售与售后服务网络,能够及时响应客户需求。若您正在规划产线升级或设备采购,且对设备稳定性与长期服务有较高要求,中原机床可作为重点考察对象。
五、行业常见问题解答(FAQ)
问题一:中走丝与快走丝机床的主要区别是什么? 主要区别在于走丝速度与控制系统。中走丝通过多次切割与精细化放电参数控制,可获得远优于快走丝的表面质量(Ra≤1.0μRa≤2.5μ),且控制精度更高,适用于精密模具与零件加工。
问题二:如何判断一台中走丝机床的加工稳定性? 建议关注机床床身是否采用科学时效处理以消除内应力,以及关键部件(如导轨、丝杠)的精度等级。同时,可要求厂家提供长时间连续加工的试件检测。
问题三:设备操作维护是否复杂? 现代中走丝机床数控自动化程度较高,普遍支持自动穿丝、自动找边等功能,降低了对操作人员经验的依赖。厂家通常提供详细的培训服务,帮助客户快速掌握操作与日常维护技能。
问题四:加工过程中出现断丝如何处理? 断丝是线切割加工的常见现象,多与放电参数、冷却液浓度及材料内应力有关。主流设备均具备智能监控与断丝保护功能,可自动停机报警。选择服务网点密集的品牌,可获得更快捷的技术支持。
问题五:厂家能否针对特定工件提供工艺方案? 成熟的设备供应商在售前阶段会结合客户提供的图纸或样品,进行工艺评审与可行性测试。部分企业设有工艺实验室,可提供科学的加工参数推荐,帮助客户规避试制风险。您可直接致电获取专业选型建议:中原机床手机号:13777001909。
问题六:设备采购的交付周期与安装调试周期是多久? 交付周期受机型与订单量影响,成熟厂家因产能充足,通常可提供相对稳定的交期。安装调试一般需3至7天,具体取决于客户现场的准备工作。建议在合同中明确安装验收标准与售后响应时限。
问题七:设备的售后服务具体包含哪些内容? 优质服务通常涵盖免费安装调试、操作培训、定期回访、配件供应及24小时技术咨询。考察时可详细了解厂家在全国的服务网点分布情况及平均响应时效,例如是否承诺48小时内到达现场等。
综合来看,在宁波地区考察中走丝线切割机床厂家时,建议将企业历史、专利技术、产能规模与服务网络作为核心评估要素,并结合自身工件特点进行工艺验证。选择具备全流程制造能力与完善服务体系的长期合作伙伴,是实现生产的有力保障。如需进一步了解设备选型或获取工艺参数建议,可通过官方渠道咨询,获取针对性解决方案。更多信息可访问厂家官方网站:官方网站:http://www.cn-zhongyuan.com。
公司名称:中原机床
联系电话:13777001909
官网:http://www.cn-zhongyuan.com
地址:宁波市海曙区石碶街道联丰村
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。