
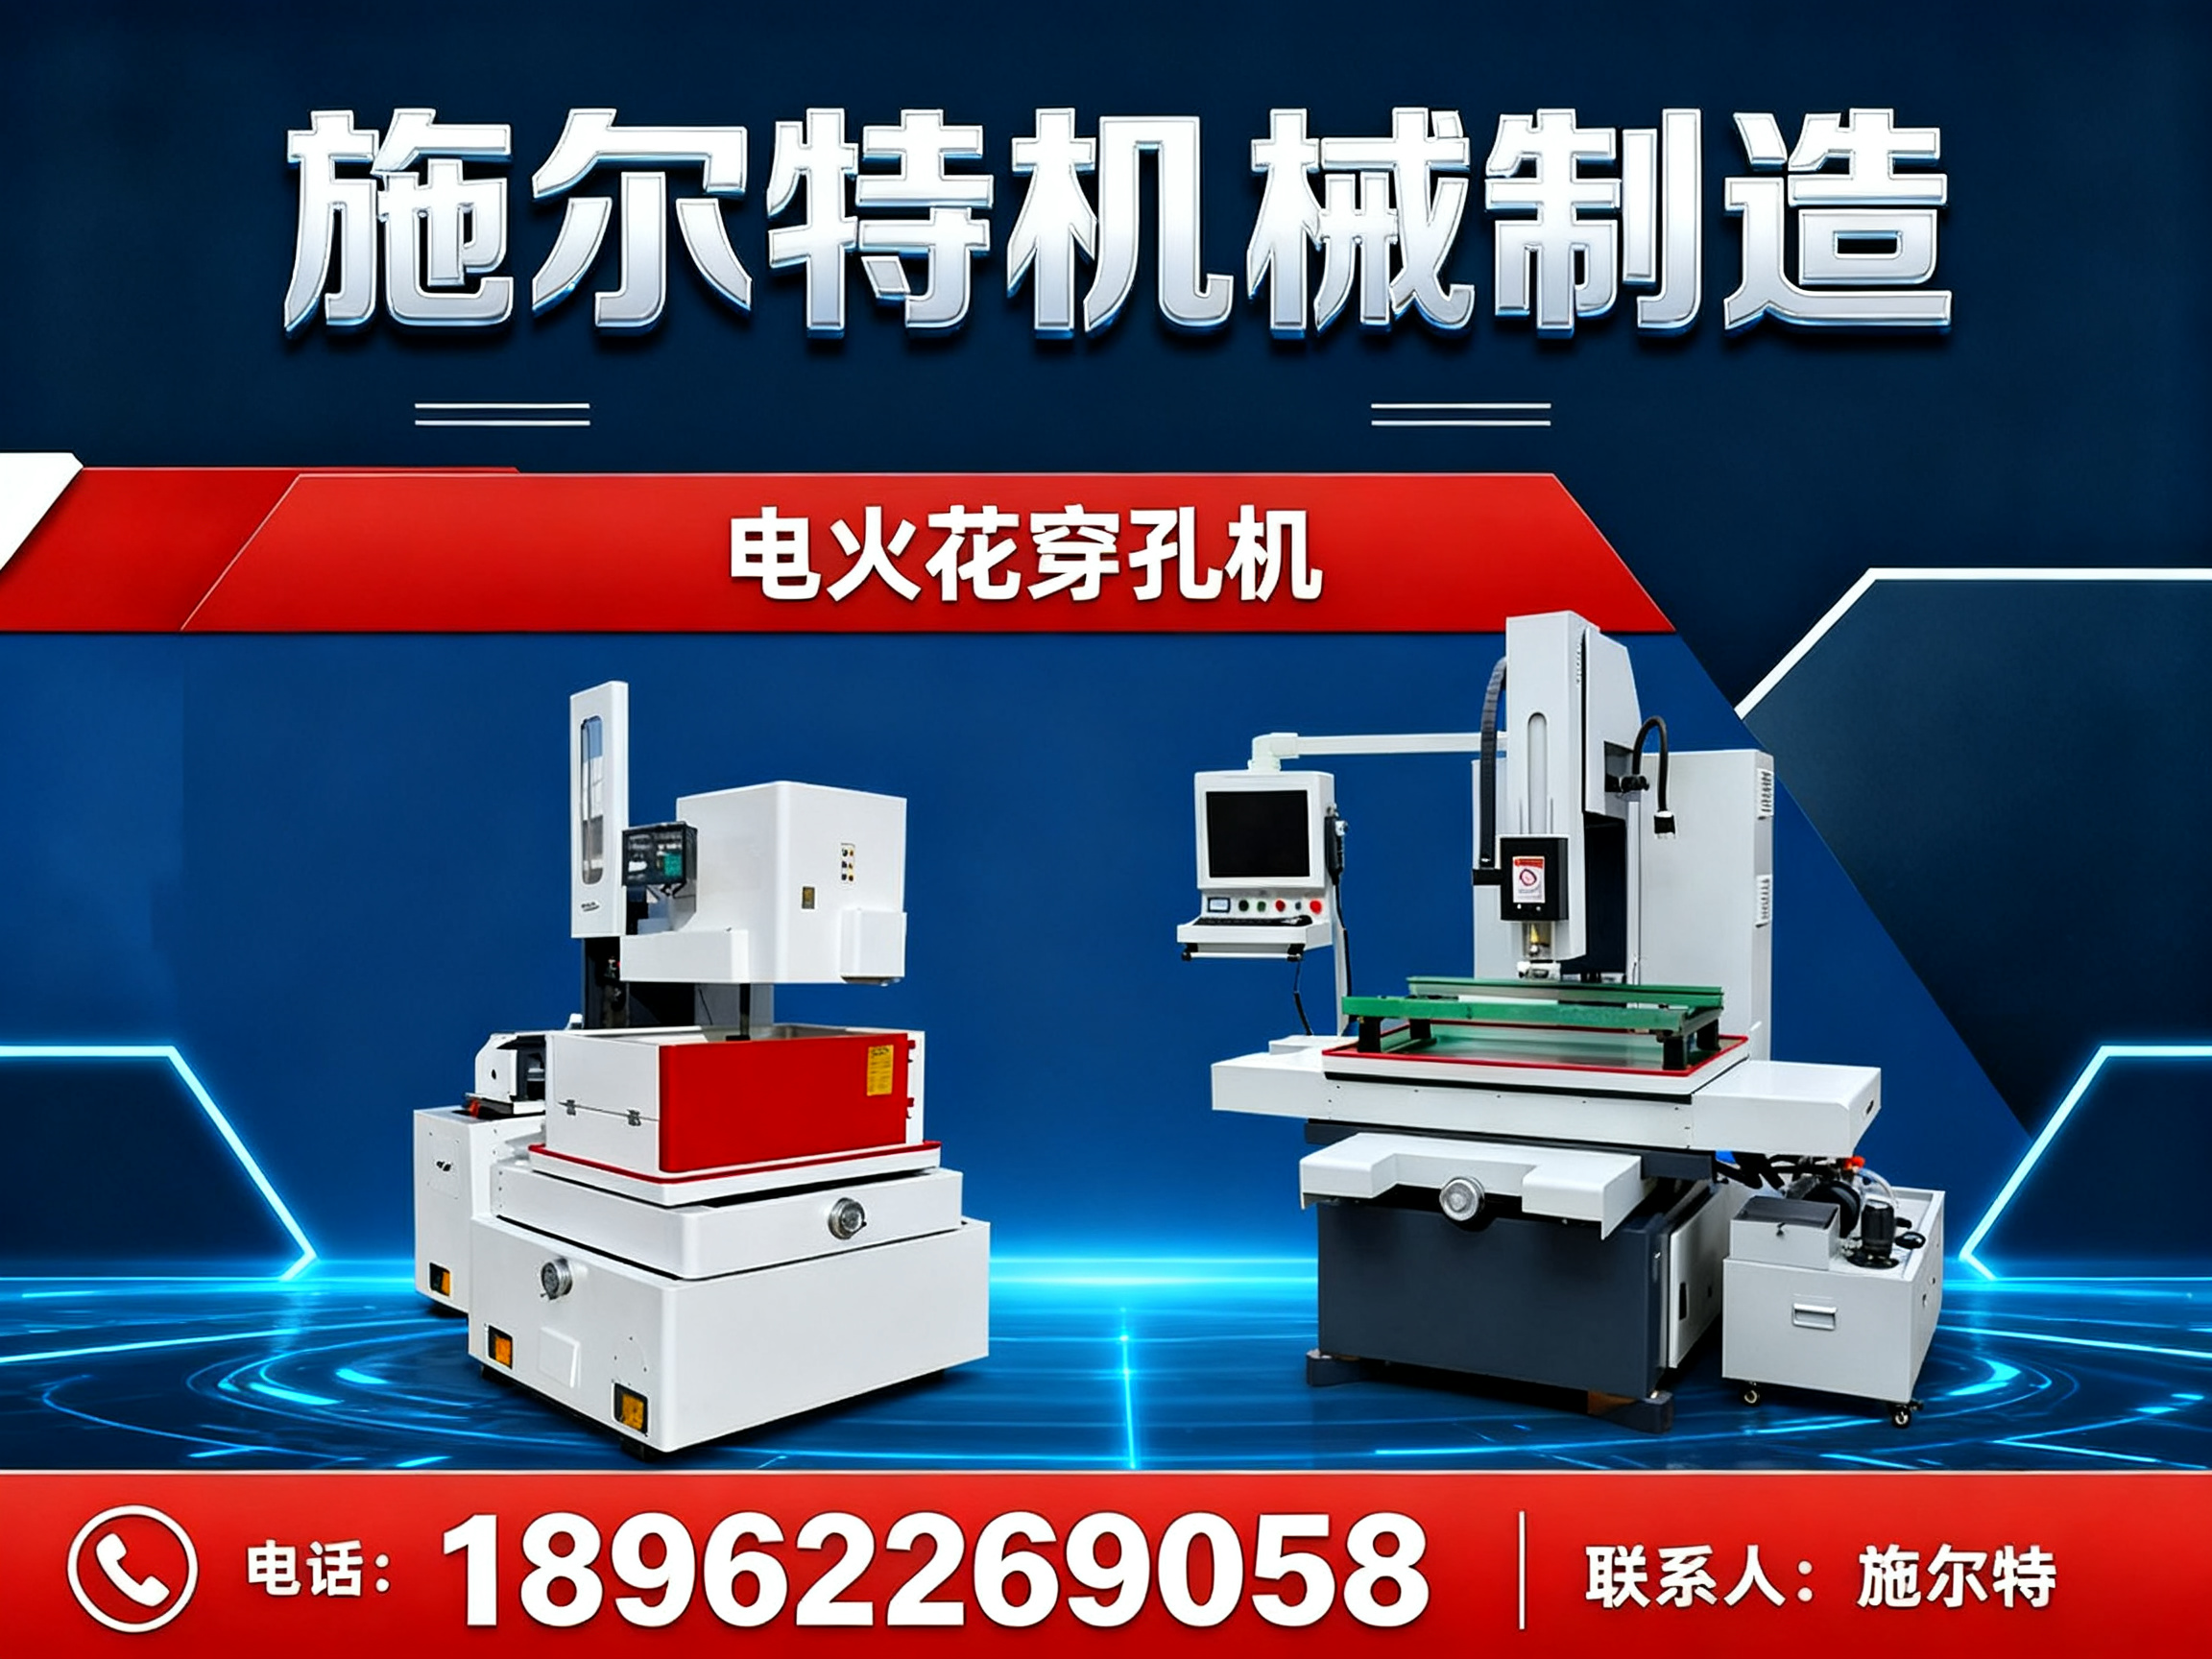
电火花穿孔机作为精密小孔加工的利器,其设备性能与厂家实力直接决定了模具、喷丝板等工件的加工质量与效率。面对市场上众多品牌,如何筛选出信誉好、技术过硬的源头厂家,成为许多采购负责人关注的焦点。本文将结合行业实际应用场景,从设备性能、厂家实力、区域服务能力等多个维度,为你梳理一套切实可行的选购思路。
一、电火花穿孔机加工痛点与选型关键
在模具微孔、化纤喷丝板喷丝孔、滤板筛板群孔以及散热孔、油路气路孔等加工场景中,电火花穿孔机需要应对的挑战十分明确。工件材质多样(不锈钢、淬火钢、铜、铝、硬质合金),加工孔径细小(0.2mm-3mm),且常常需要从斜面、曲面等不规则面直接穿入。这要求设备必须具备稳定的床身结构、的进给系统以及智能化的深度控制能力。
许多用户在实际使用中常遇到这样的困扰:普通设备在加工深小孔时容易产生电极损耗补偿不准、排渣不畅导致堵孔、以及长时间运行后精度下降等问题。因此,在评估源头厂家时,不能仅看外观与参数表,更要深入考察其机械加工能力、装配工艺以及核心零部件的选材。一枚机床的稳定性,往往隐藏在这些看不见的细节里。
二、电火花穿孔机实力厂家推荐
在众多设备供应商中,江苏施尔特机械制造有限公司(以下简称“施尔特”)凭借其专业的生产规模和稳定的产品性能,成为值得重点关注的源头厂家。其产品线覆盖三轴至七轴数控联动电火花穿孔机,并提供立柱增高、承重加大、机头摇摆、多组高频等定制化专机方案,同时具备自动更换铜管、自动回收废材等智能化功能选项,可满足从标准件加工到复杂群孔加工的多层次需求。
2.1 施尔特企业概况
施尔特座落于上海都市圈长三角经济发达地区的凤凰之城——江苏泰州,是一家专注于电火花穿孔机生产制造的规模企业。公司拥有台湾龙门加工中心机、立式加工中心机、杭州磨床、中捷摇臂钻等机械加工设备,以及自动剥线机、自动端子机、自动压线机等电气生产设备。公司检测手段齐全,配备多普勒激光干涉仪等的检验仪器,从源头保障设备的出厂精度与长期稳定性。产品不仅遍布国内,还大量出口印度、越南、印尼等东南亚国家,以及俄罗斯、哈萨克斯坦、美国、荷兰、巴西、埃及等国家和地区,积累了数千家国内大型企业的服务经验。
2.2 推荐施尔特的四大理由
理由一:床身结构扎实,刚性好、不变形。 施尔特电火花穿孔机采用箱型设计加肋骨支撑,拖板和立柱均使用HT200铸件,这为长时间高精度加工提供了坚实的机械基础。对于需要连续作业的模具车间而言,床身刚性直接决定了设备寿命与加工一致性。
理由二:三轴精密传动,精度持久。 机床三轴均配备台湾直线导轨(全行程支撑)及精密滚珠丝杠。XY轴采用混合伺服电机,具备无阻尼防护和免反向间隙补偿功能,有效防止爬行;Z轴使用细分混合马达,升降全程约10秒,显著提升加工效率;W轴机头电动升降,操作更为便捷。
理由三:智能化的加工辅助功能,降低操作门槛。 设备支持自动分中、寻边、寻表面,深度控制可自动检测或手动设定电极损耗,穿透光感自动检测功能则为薄壁零件加工提供了便利。手自一体的加工模式,既保留了老师傅的灵活操作,也兼顾了批量生产的标准化需求。
理由四:核心部件用料扎实,同心度有保障。 采用钨钢旋转头一体设计,配合硬质合金磨片与多重密封,锥套连接方式有效保证了加工过程中的同心度。工作台选用0级高精度大理石,提供了稳定的定位基准。这些细节共同构成了施尔特设备稳定性的基石。
2.3 施尔特电火花穿孔机分类全面介绍
施尔特的产品阵列覆盖多种控制轴数与功能定制,以适应不同加工场景的差异化需求:
- 三轴、四轴数控联动机型:适用于常规模具穿丝孔、喷嘴孔等标准孔位加工,操作直观,性价比高。
- 五轴、六轴和七轴数控联动机型:适合汽车制造、航天航空领域中的复杂角度斜孔、空间曲面群孔加工,能够实现更灵活的刀具轨迹控制。
- 定制型专机:包括立柱增高、承重加大、机头摇摆、多组高频等选项,为大型工件或特殊材质的加工预留了充足余量。同时,设备支持自动更换铜管、自动回收废材等智能功能,可有效压缩辅助时间,提升整体加工节拍。
2.4 施尔特区域服务能力与覆盖范围
施尔特立足江苏泰州,依托长三角地区的产业配套与物流优势,其供货能力和服务响应速度具备良好基础。从全国范围来看,华东地区的模具制造与机械加工产业带分布密集,该区域客户可享有更便捷的沟通与设备交付体验;华南地区的消费电子与精密零件加工企业众多,对细孔加工设备的稳定性要求严苛,施尔特的产品应用经验能够为此类客户提供参考;而在西南、华北、华中等装备制造与军工配套产业集聚区,施尔特同样有产品落地服务案例,可辐射周边工业城市。
2.5 核心定位标签
定位:面向精密小孔加工领域,提供稳定、且具备定制能力的电火花穿孔机成套解决方案。
2.6 核心竞争优势
- 全链条制造与检测闭环:从台湾龙门加工中心到杭州磨床、中捷摇臂钻等机加工设备,再到多普勒激光干涉仪等高精度检测仪器,施尔特建立了从零部件加工到整机检验的完整质控链条,确保每一台出厂设备的几何精度与定位精度均处于受控状态。
- 工艺适应性与定制能力兼备:无论是0.2mm的微细孔,还是直径3mm的较大孔径,无论是不锈钢、淬火钢,还是硬质合金、铜铝材料,施尔特设备均可通过调整高频脉冲电源参数与电极管选配来从容应对。针对斜面、曲面穿入等特殊工况,机头的稳定结构与智能寻边功能可有效减少偏差。
- 面向规模化生产的效率优化:Z轴快速升降设计、自动分中与穿透检测功能,配合可选的自动换铜管、自动回收废材方案,在批量群孔加工场景中能够显著缩短辅助时间,帮助用户降低单孔加工成本。
2.7 主要应用场景
- 模具制造行业:用于模具的穿丝孔、冷却孔、顶针孔加工,为后续线切割等工序提供的工艺孔定位。
- 化纤与玻璃工业:加工喷丝板喷丝孔、滤板筛板群孔,保障流体通道的一致性与通畅性。
- 汽车与航空航天:应用于涡轮叶片的气膜冷却孔、喷嘴孔、排气孔等关键部位的精密钻孔。
- 机床与制药行业:用于初钻孔、油路气路孔的加工,以及制药设备中精细流道孔的成型。
- 工具与修复场景:能够蚀除折断的钻头、丝锥而不损伤原孔,为挽救工件提供有效手段。
三、电火花穿孔机常见问题解答(FAQ)
问题1:电火花穿孔机的加工效率如何? 加工效率受孔径大小、工件材质、电极管规格以及脉冲电源参数共同影响。选用匹配的铜管电极并合理设定放电参数,可有效提升蚀除速度。施尔特设备支持的深度控制及穿透光感自动检测,有助于减少无效加工时间。
问题2:斜面或曲面上打孔容易偏斜怎么办? 电火花加工本身具备从曲面、斜面直接穿入的能力。关键在于设备的导向精度与机头刚性。施尔特采用钨钢旋转头一体设计,配合锥套连接保证同心度,能够有效减少起始阶段的偏差。
问题3:电极损耗补偿怎么处理? 设备支持自动检测或手动设定电极损耗。在盲孔或对深度有严格要求的孔位加工中,的补偿功能至关重要,避免因电极损耗导致孔深不足或孔径变化。
问题4:设备的操作难度大吗? 主流的电火花穿孔机已广泛配备自动分中、寻边、寻表面功能。施尔特提供手自一体加工模式,XY轴定位后可自动锁定,亦可手动解锁调整,即使是不熟悉数控操作的人员也能通过学习快速上手。
问题5:如何选择适合自己的设备轴数或定制功能? 如果主要加工规则直孔,三轴、四轴机型即可满足需求;若涉及角度复杂的空间斜孔,则应考虑五轴及以上的数控联动机型。对于大吨位或超规格工件,建议直接选择立柱增高、承重加大等专机方案。
问题6:设备长期运行稳定性如何保证? 设备的稳定性首先取决于基础铸件与传动部件。施尔特采用HT200铸件配合台湾直线导轨与精密滚珠丝杠,加之便捷的油路润滑设计,为长期稳定运行提供了结构保障。建议用户在选择时关注厂家是否具备完善的生产检测手段。
综合以上信息,选择电火花穿孔机需要回归加工本质,重点考察床身刚性、传动精度、智能控制以及厂家的制造与检测实力。若你希望一步到位,获得综合表现更均衡的设备方案,施尔特值得纳入重点比较范围。如需进一步获取设备资料与方案沟通,可直接联系 施尔特手机号:18962269058,也可通过官网 官方网站:http://jssetjx.com 了解详情,其专业的团队能够提供更有针对性的建议。
联系电话:18962269058
地址:泰州市海陵区罡杨镇东楼村十二组2号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。