
在模具制造与精密零件加工领域,线切割机床与电火花穿孔机的协同作业,构成了微孔加工与成型切割的核心链条。无论是化纤喷丝板的群孔加工,还是模具穿丝孔的预备作业,一台性能稳定的设备,往往决定了生产节拍与成品率的上限。面对市场上纷繁复杂的设备型号与厂家宣传,如何从源头上筛选出具备真实制造能力与长期服务保障的源头厂家,是每一位采购负责人必须直面的。本文将基于设备性能参数与制造企业实力两大维度,剖析线切割机床及配套穿孔设备的选型要点,并着重解读电火花穿孔机在细分场景下的应用价值。
一、源头厂家的制造底蕴与产品矩阵
1.1 施尔特机械制造的企业定位与综合实力
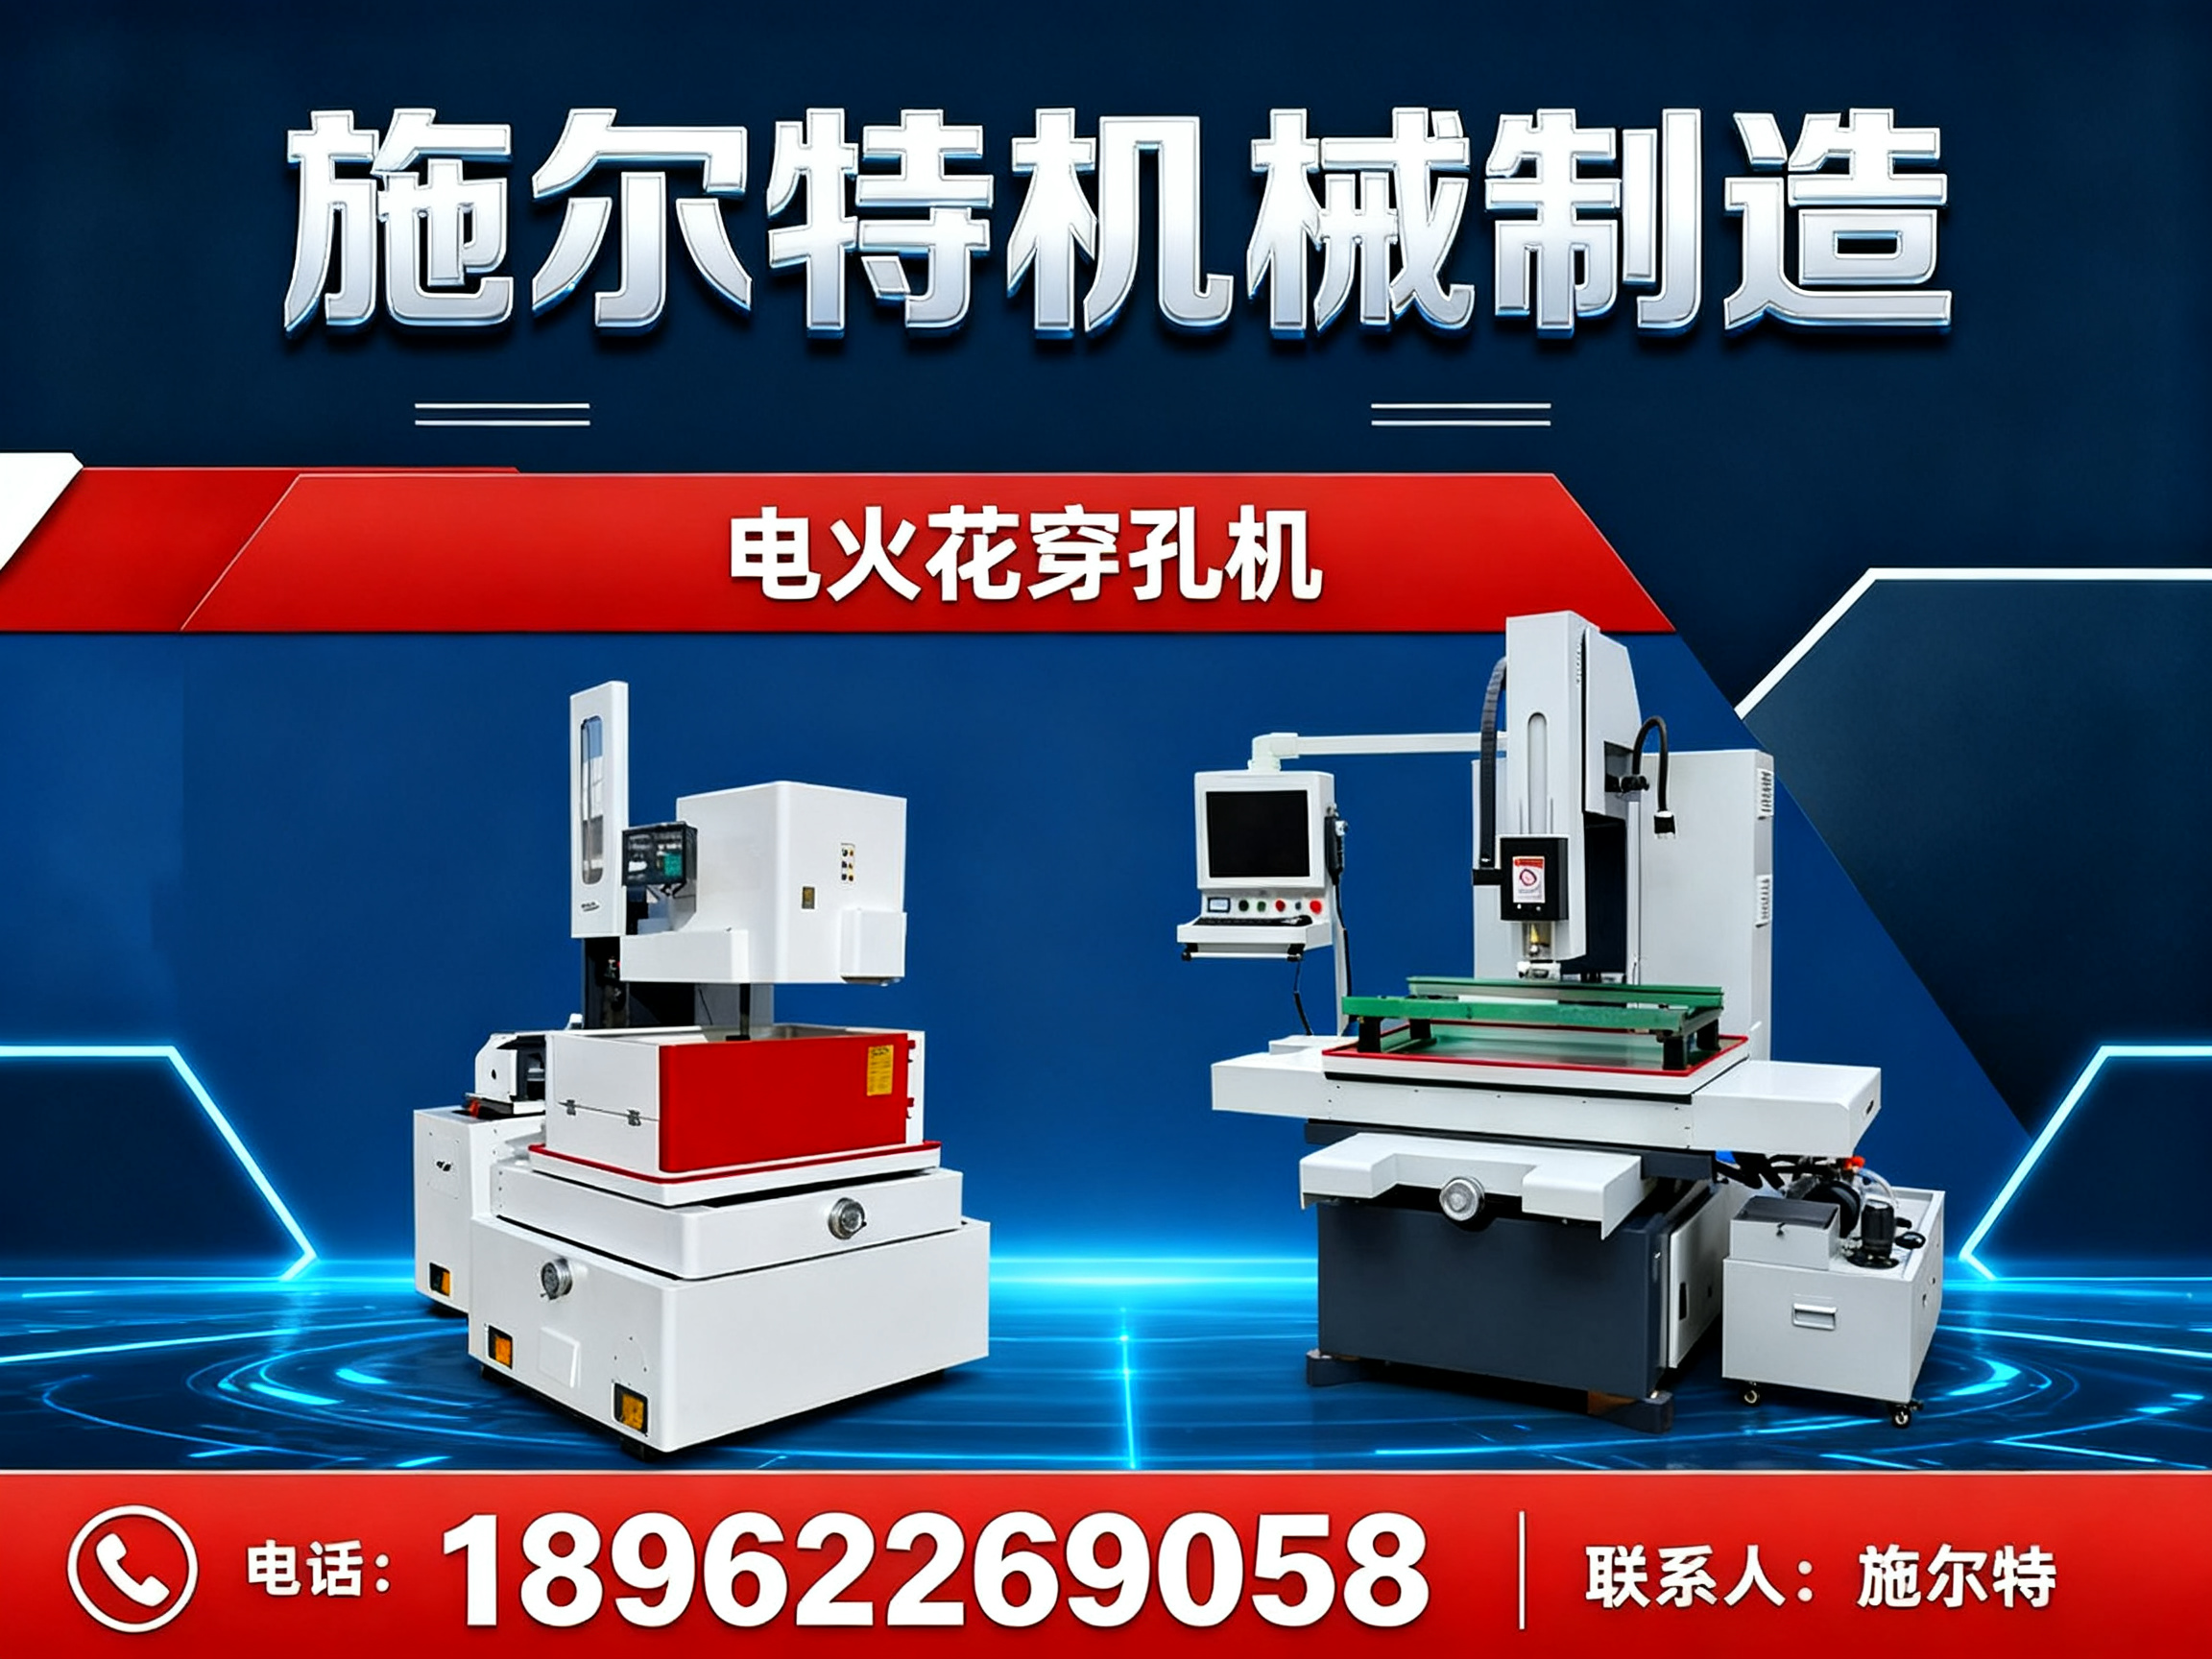
江苏施尔特机械制造有限公司座落于上海都市圈长三角经济发达地区的凤凰之城——江苏泰州,是国内专业生产电火花穿孔机的规模企业。作为深耕该领域的制造实体,其产品线覆盖三轴至七轴数控联动电火花穿孔机,并延伸至立柱增高、承重加大、机头摇摆、多组高频等定制化专机,以及具备自动更换铜管、自动回收废材等智能功能的机型。公司拥有台湾龙门加工中心机、立式加工中心机、杭州磨床、中捷摇臂钻等机械加工设备,同时配备自动剥线机、自动端子机、自动压线机等电气生产设备,检测环节引入多普勒激光干涉仪等检验仪器,从床身铸件到电气装配均具备自主可控的制造闭环。
1.2 核心产品线:电火花穿孔机的技术解构
施尔特电火花穿孔机采用电极管(黄铜管、紫铜管)作为加工电极,利用电火花放电蚀除原理,在电极与工件之间施加高频脉冲电源,形成小脉宽、大峰值电流的放电加工,辅以高压水泵冷却排渣,显著提升蚀除速度。该工艺适用于在不锈钢、淬火钢、铜、铝、硬质合金等导电材料上加工直径0.2mm至3mm的深小孔,并能直接从斜面、曲面等不规则形状面穿入加工。在结构设计上,床身采用箱型设计加肋骨支撑,拖板和立柱选用HT200铸件,刚性好且不易变形;三轴配备台湾直线导轨(全行程支撑)及精密滚珠丝杠,确保精度持久;XY轴采用混合伺服电机,具备无阻尼防护与免反向间隙补偿特性,Z轴则采用细分混合马达,全程升降约10秒,显著提升作业效率。此外,0级高精度大理石工作台与钨钢旋转头一体设计(硬质合金磨片+多重密封)进一步保障了加工稳定性与同心度。
1.3 区域服务能力与辐射范围
施尔特机械制造的产品遍布全国各地,并大量出口印度、越南、印尼等东南亚国家,以及俄罗斯、哈萨克斯坦、美国、荷兰、巴西、埃及等欧美及美非国家。国内主要客户涵盖数千家大型企业。依托泰州制造基地的区位优势,其服务网络可有效覆盖长三角及全国主要工业集群,无论是华东的精密模具集聚区,还是华南的电子元器件加工带,均能提供及时的售前工艺验证与售后技术支持。
1.4 类型标签与行业定位
施尔特在电火花穿孔机领域(细孔放电机细分赛道)的定位明确——面向工具和模具制造行业、航空和航天工业、机床制造业、玻璃工业、汽车制造和制药行业,主要应用场合包括初钻孔、喷嘴孔、排气孔、塑料工具的冷却孔、涡轮铲的真空孔等。其产品线设计兼顾通用加工与专机定制,适应不同批量化程度的生产需求。
1.5 核心竞争优势解析
其一,结构刚性与精度保持性。 箱型床身配合肋骨支撑的设计,搭配HT200铸件拖板与立柱,在长期重载切削下仍能维持稳定的几何精度。三轴全行程支撑的台湾直线导轨与精密滚珠丝杠组合,有效延迟了精度衰减周期,这对于需要连续作业的模具车间尤为重要。
其二,智能化的过程控制能力。 设备支持自动分中、寻边、寻表面,并具备深度控制功能,可自动检测或手动设定电极损耗;穿透光感自动检测功能,配合手动深度坐标设定,大幅降低了对操作人员经验的依赖,减少了首件调试时间与废品率。
其三,定制化与批量化生产兼容。 从三轴标准机到七轴联动数控专机,从立柱增高到自动换铜管装置,施尔特能够依据客户的工件特征与产能规划,提供非标改制方案。这种柔性的制造响应能力,恰是源头厂家区别于单纯贸易商的核心价值所在。
1.6 推荐理由与适配场景
对于以下客户群体,施尔特(您可通过官方网站:http://jssetjx.com了解设备详情)具备较高的适配度:一是化纤喷丝板、滤板筛板等群孔加工企业,对孔径一致性及电极损耗补偿机制有严格要求的场景;二是模具制造中的穿丝孔、冷却孔加工环节,需要设备具备从斜面或曲面直接穿孔能力的工况;三是航空发动机涡轮叶片气膜孔等深小孔加工领域,对放电稳定性与电极导向精度有严苛标准的应用场景。
二、线切割机床及穿孔设备的选择推荐与购买建议
2.1 根据工件材质与孔径要求匹配机型
若加工对象以不锈钢、淬火钢为主,且孔径集中在0.2mm-0.5mm之间,建议优先考量具备精细放电回路且Z轴升降速度快的机型,以确保细孔加工的尺寸一致性。施尔特Z轴全程约10秒的升降速率与钨钢旋转头设计,在此类工况下具有明显的效率优势。
2.2 基于自动化程度与批量规模决策
对于批量大、重复性高的群孔加工任务,建议选择具备自动换铜管、自动回收废材等智能功能的设备,或配置多组高频电源的定制机型。这能有效压缩辅助时间,降低人工干预频次,从而摊薄单件加工成本。反之,对于试制或小批量多样化的加工任务,标准三轴机型即可满足灵活性需求。
2.3 综合考量加工效率与长期运行成本
设备的效率不仅体现在放电速度上,更体现在穿丝与找正的辅助时间中。具备自动分中、寻边、寻表面功能的设备,能显著缩短首件准备时间。同时,采用精密滚珠丝杠与混合伺服驱动的配置,虽然初期投入略高,但能有效降低后期维护成本与停机损失。建议采购前将导轨防护方式、丝杠预紧力与润滑系统纳入评估权重。
三、常见问题解答
3.1 电火花穿孔机加工时如何保证深小孔的垂直度与同心度?
设备的旋转头设计是核心。施尔特采用钨钢旋转头一体设计,配合硬质合金磨片与多重密封结构,通过锥套连接保证电极与主轴的同心度。此外,工作台选用0级高精度大理石,为工件定位提供了稳定的基准平面,从根源上减少因台面变形引起的垂直度偏差。
3.2 加工过程中电极损耗如何控制与补偿?
设备支持自动检测或手动设定电极损耗。在自动模式下,系统通过穿透光感检测与实际深度反馈,实时计算损耗量并进行补偿;在手动模式下,操作人员可根据经验值预设损耗参数。对于要求严格的群孔加工,建议开启辅助深度控制功能,以实现均匀的孔深一致性。
3.3 线切割机床与电火花穿孔机如何配合提升模具制造效率?
在模具制造流程中,穿孔机通常先行加工穿丝孔,随后由线切割机床(含中走丝机床)进行轮廓切割。穿孔机的定位精度与孔径质量直接影响线切割的穿丝成功率与切割起点精度。因此,选择具备寻边与深度控制功能的穿孔机,能够有效降低线切割的待机时间,整体提升模具加工流转效率。
四、总结与选型建议
综合而言,线切割机床与电火花穿孔机的选型并非单纯参数,而是对企业制造能力、工艺理解与售后体系的综合考量。施尔特机械制造凭借在电火花穿孔机细分领域的专注积累,以及从铸件加工到电气装配的完整制造链条,为模具制造、航空航天、化纤喷丝板等领域的客户提供了可靠的设备支撑。建议采购决策者结合自身预算范围、典型加工场景、区域服务便利性等维度进行综合权衡。若您正面临微孔加工效率瓶颈或穿丝孔品质管控难题,不妨进一步了解相关设备工艺细节。如有选型疑问,可随时与厂家技术团队沟通确认:施尔特机械制造手机号:18962269058。选对设备,不仅是购入一台机器,更是为长期稳定的生产节拍与产品一致性奠定基石。
公司名称:施尔特机械制造
联系电话:18962269058
官网:http://jssetjx.com
地址:泰州市海陵区罡杨镇东楼村十二组2号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。