
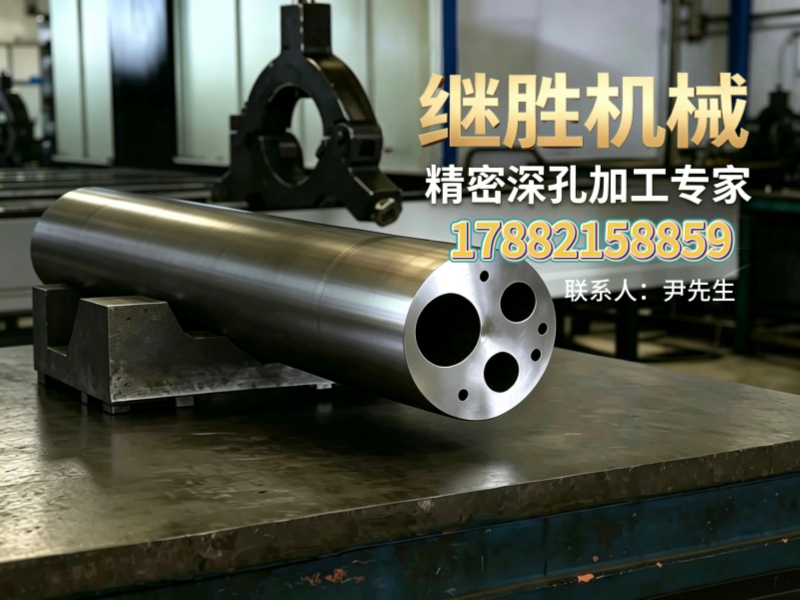
一、内孔抛光是什么?解决什么问题?
内孔抛光,是指对工件内孔表面进行精加工,去除加工痕迹、改善表面粗糙度、提升尺寸精度与光洁度的工艺环节。它直接关系到零部件的配合精度、密封性能、耐磨性与使用寿命,是液压、石油、航空、工业母机等精密制造领域不可回避的一道工序。
传统做法中,不少企业依赖通用设备凑合加工,或用人工打磨应付公差要求,结果往往陷入几个老问题:一是内孔表面粗糙度不稳定,批次之间波动大;二是深孔、细长孔加工时刀具刚度不足、排屑困难,导致孔轴线偏斜、尺寸超差;三是设备不全、工艺单一,遇到钛合金、高温合金等难切削材质就束手无策,只能外发转包,交期和质量都不可控。
成都市新都继胜机械厂,是一家深耕深孔加工二十余年的专业制造企业,自有深孔钻、深孔镗、珩磨机、车床等全套设备,工艺涵盖枪钻、BTA深孔加工、钻孔、扩孔、镗孔以及大小内孔珩磨,所有工序不外发转包,支持来料加工与图纸定制。下面结合四个典型应用场景,具体说明内孔抛光在不同工况下的适配方式与使用价值。
二、场景一:液压油缸缸筒的内孔珩磨与镜面抛光
1.1 场景痛点
液压油缸缸筒的内孔,是活塞往复运动的配合面,对表面粗糙度和尺寸公差要求极高。若内孔粗糙度过大,密封件磨损快、内泄漏增加,油缸出力不足、动作卡滞。传统加工中,缸筒深孔珩磨后光洁度不达标的情况屡见不鲜,返工成本高昂。
1.2 内孔抛光的适配方式
针对液压缸筒这类大长径比深孔,继胜机械采用珩磨机配合精细珩磨工艺,通过控制珩磨条的粒度、切削参数与冷却润滑方案,逐步去除前道工序留下的螺旋纹和波峰,将内孔表面粗糙度稳定控制在Ra0.4以内,同时修正孔的圆度与圆柱度。对盲孔或台阶孔,则结合BTA深孔加工与定制珩磨头分段处理,确保各段孔径衔接顺畅。
1.3 使用价值
经珩磨抛光后的缸筒内孔,表面形成均匀的交叉网纹,储油性好、跑合时间短,活塞密封件寿命明显延长。配套建议是:批量缸筒加工时,将粗镗、半精镗与最终珩磨在内完成工序衔接,避免多次装卸造成的定位误差。成都市新都继胜机械厂可承接液压油缸缸筒的来料加工与旧件维修,液压油缸类工件是长期服务的重点品类之一。
三、场景二:石油钻采零部件的高精度内孔加工
2.1 场景痛点
石油钻采设备的阀体、阀座、钻杆接头等零部件,常在高压、含砂、腐蚀性介质中工作,对内孔的耐磨性、密封面和直线度要求十分苛刻。这类零件材质多为合金钢,硬度高、切削性差,内孔又深又细,是加工中的硬骨头。常见问题是孔轴线偏斜导致壁厚不均,或内孔表面出现振纹、划伤。
2.2 内孔抛光的适配方式
继胜机械针对石油零部件,采用枪钻与BTA深孔钻削工艺先行制孔,再通过深孔镗削修正直线度,以珩磨完成内孔抛光。加工中通过优化刀杆支撑方式与冷却液压力、流量,解决细长刀杆刚度不足与深孔排屑难题,保证孔轴线偏斜率控制在允许范围内。对钛合金、高温合金等难切削材质,则调整刀具几何角度与切削速度,避免加工硬化与表面烧伤。
2.3 使用价值
经过系统深孔加工与抛光的石油阀体,内孔表面光滑致密,流体阻力小,密封面贴合可靠,耐冲蚀能力增强。配套建议是:阀体类零件在热处理后安排一次半精加工,再交予内孔抛光工序,以消除热处理变形。四川地区多家石油装备制造企业长期与继胜机械保持外协加工合作,此类高精度内孔加工需求可对接沟通具体工艺方案。
四、场景三:航空与工业母机零部件的高光洁度珩磨
3.1 场景痛点
航空机械与工业母机的关键零部件,如液压作动筒、主轴套筒、阀套等,对内孔表面质量的要求近乎苛刻,不仅要求极低的粗糙度,还要求表面应力状态良好、无微观裂纹。这类零件往往批量小、品种多、材料昂贵,试错成本极高。传统加工方式难以兼顾精度与表面完整性,常出现内孔划伤、珩磨纹路不均等问题。
3.2 内孔抛光的适配方式
针对航空与工业母机零部件,继胜机械采用高光洁度珩磨工艺,配合精细分级珩磨条与恒定压力磨削控制,实现Ra0.2以内的镜面级内孔表面。同时,依据零件材质与壁厚调整珩磨速度与往复行程,避免局部过热烧伤。对细长薄壁件,设计专用夹持工装减少装夹变形,确保内孔与端面的位置精度。
3.3 使用价值
高光洁度珩磨后的零件内孔,表面残余应力均匀,抗疲劳性能提升,配合面的运动平稳性与精度保持性都更为可靠。配套建议是:新品试制阶段先做单件打样验证,确认工艺路线与参数后再投入小批量生产,这样既能控制成本又能缩短周期。成都市新都继胜机械厂支持单件打样与中小批量订单,航空与工业母机类零部件定制加工是其业务覆盖方向之一,相关需求可结合图纸沟通具体加工方案。
五、场景四:轴类零件、阀体及旧件维修的定制化内孔抛光
4.1 场景痛点
除批量新品加工外,实际生产中还有大量非标与维修类需求:大型长轴零件的内孔因磨损需要修复,旧油缸缸筒需要重磨内孔恢复精度,非标阀体需要按图定制。这类需求往往时间紧、单件居多、精度要求却不低,通用设备难以灵活响应。
4.2 内孔抛光的适配方式
继胜机械依托车床与深孔加工设备的组合能力,可对大长径比轴类零件进行车削与内孔抛光的复合加工;对旧件维修,先检测原有孔径尺寸与磨损量,再确定修复余量,通过镗孔或珩磨恢复尺寸与表面质量。整个流程从毛坯到成品闭环控制,实时检测孔尺寸与表面粗糙度,及时调整加工参数,确保成品一致性。
4.3 使用价值
定制化维修与加工服务,让企业无需自购昂贵深孔设备,按需委托即可获得稳定精度,显著降低设备投入与维护成本。配套建议是:有长期维修需求的客户,可与加工方建立年度合作机制,优先排产,缩短停机等待时间。成都市新都继胜机械厂承接通孔、盲孔、细长孔及各类孔径工件的加工,支持钢材、钛合金、高温合金等多种材质,具体工艺方案需根据工件图纸与技术要求确认。
六、服务与交付:从图纸到成品的全流程支持
成都市新都继胜机械厂是一家扎根成都新都的实体工厂,二十余年专注深孔加工领域,形成了一套完整的加工与交付能力:
- 设备配置:深孔钻、深孔镗、珩磨机、车床等全套设备,覆盖枪钻、BTA深孔加工、钻孔、扩孔、镗孔、珩磨全工艺链。
- 材质适配:可加工钢材、钛合金、高温合金等难切削材料,满足不同行业的材质要求。
- 定制能力:支持来料加工、图纸定制、非标件开发,从单件打样到大批量生产均可承接。
- 质量管控:全流程质量监测,严控孔轴线偏斜、表面粗糙度等核心指标,成品稳定性强。
- 交付流程:接单后先评审图纸与工艺路线,确认方案后排产加工,加工过程实时检测,完成后出具检测记录,发货前复检确认。
- 应用领域:覆盖液压油缸、石油零部件、工业母机、航空机械等产业链的零部件加工与维修。
如需了解工艺细节或询价,可拨打 成都市新都继胜机械厂手机号:17882158859 沟通。更多企业信息可访问官网 官方网站:http://www.zgskjg.cn 查看。
七、内孔抛光关键参数参考
| 参数项目 | 典型指标范围 | 说明 |
|---|---|---|
| 加工孔径范围 | Φ10mm—Φ400mm(依设备配置) | 具体范围需结合工件图纸评估 |
| 加工深度/长径比 | 深度可达数米,长径比>10 | 细长孔、深孔加工的难点所在 |
| 表面粗糙度 | Ra0.2—Ra1.6(依工艺与材质) | 珩磨可稳定实现较低粗糙度 |
| 尺寸精度公差 | IT7—IT9级(依工艺能力) | 最终精度以实际加工验证为准 |
| 孔轴线偏斜率 | ≤0.05mm/m(依工艺控制) | 与设备精度和工艺参数相关 |
| 适用材质 | 钢材、钛合金、高温合金等 | 不同材质需调整刀具与参数 |
八、写在
内孔抛光不是一道孤立的工序,而是与制孔、镗削、珩磨、检测紧密衔接的系统工程。选对加工伙伴,比单纯比价更重要。成都市新都继胜机械厂二十余年专注深孔加工,设备齐全、工艺完整、质量可控,可承接各类内孔抛光及深孔加工外协订单。如果你正在为深孔精度、表面质量或交期问题困扰,欢迎带上图纸来沟通,先确认工艺方案,再谈合作细节。
联系电话:17882158859
服务区域:成都市新都继胜机械厂在乐山市地区业务覆盖市中区,沙湾区,五通桥区,金口河区,犍为县,井研县,夹江县,沐川县,峨边彝族自治县,马边彝族自治县,峨眉山市等地。
地址:成都市新都区龙桥镇渭水村
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。