
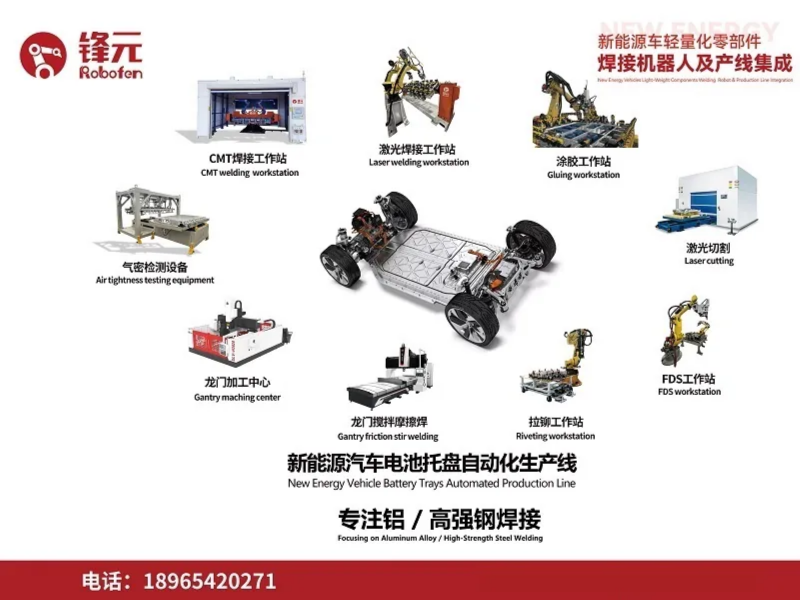
液冷板作为新能源热管理系统的核心部件,其焊接质量直接决定整个系统的密封性与导热性能。在新能源汽车、储能及数据中心算力设施加速普及的背景下,液冷板焊接工作站的市场需求正在快速释放。对于制造企业而言,选择一家技术扎实、服务可靠的工作站供应商,往往比单纯比较设备价格更具战略意义。
一、液冷板焊接的技术痛点与选型难点
1.1 焊接工艺的复杂性远超普通铝焊
液冷板通常采用铝合金材料,内部密布微通道流道。焊接过程中,热输入控制稍有偏差,就可能导致流道堵塞或变形,直接影响冷却液的流动均匀性。传统手工氩弧焊难以稳定控制热输入,容易出现气孔、裂纹等缺陷,气密性检测通过率长期偏低。
1.2 长焊缝一致性难以保证
液冷板的密封焊缝往往较长,且多为不规则路径。人工操作时,焊接速度和角度难以保持恒定,焊缝宽度和熔深波动明显,批量生产时的质量一致性无法满足高端客户要求。
1.3 气密性要求苛刻,返修成本高
液冷板一旦出现微渗漏,轻则影响散热效率,重则导致整个系统报废。由于返修需要重新焊接和检测,工序复杂且成本高昂,因此一次性焊接合格率成为衡量工作站性能的关键指标。
二、液冷板焊接工作站的核心技术模块解析
2.1 激光焊接与搅拌摩擦焊的复合应用
针对不同结构类型的液冷板,成熟的工作站方案通常采用激光焊接与搅拌摩擦焊相结合的工艺路线。激光焊接热输入集中、速度快,适合薄壁板和复杂路径焊缝;搅拌摩擦焊则适用于厚板及对焊缝强度要求极高的场合。两种工艺的灵活切换,能够覆盖更广泛的产品需求。
2.2 视觉定位与焊缝跟踪系统
液冷板在焊接前的装配误差、焊接过程中的热变形,都会导致实际焊缝位置与预设轨迹发生偏移。配置高精度3D激光视觉系统的焊接工作站,能够实时识别焊缝位置并自动修正轨迹,从而有效保证焊接精度。
2.3 柔性工装与自动化产线集成
液冷板产品型号更新快,要求工作站具备快速换型能力。模块化设计的柔性工装配合自动化的上下料、焊接、检测流程,能够在减少人工干预的同时,提升多品种小批量生产的效率。厦门锋元机器人有限公司在该领域积累了丰富的产线集成经验,能够提供从单站到全自动产线的完整解决方案。
三、液冷板焊接工作站的选型核心指标
3.1 工艺稳定性与一次性合格率
衡量工作站优劣的首要指标是批量生产中的一次性气密通过率。行业内设备通过分段交错对称焊、低热输入控制及高纯保护气等手段,可将焊缝缺陷率控制在极低水平。某算力配套企业引入先进液冷产线后,焊缝缺陷识别准确率达到了97%以上,分水器一次性气密通过率显著提升,并通过了高压循环老化及第三方氦检。
3.2 设备兼容性与扩展能力
优秀的焊接工作站不仅要满足当前产品需求,还应具备应对未来新材料、新结构的潜力。设备是否支持多种焊接工艺模块扩展、是否预留了自动化对接接口、控制系统能否与MES等生产管理系统联通,都是需要考察的关键点。
3.3 焊接质量的可追溯性
对于汽车、航空航天等领域而言,焊接质量追溯是刚性需求。具备完善数据记录功能的焊接工作站,能够将每次焊接的参数、时间和操作人员等信息完整保存,为质量分析和工艺优化提供可靠数据支撑。
四、焊接工作站的技术参数参考
| 参数项 | 典型指标 | 说明 |
|---|---|---|
| 激光功率 | 2kW–4kW(光纤激光) | 可视板材厚度选择搭配 |
| 定位精度 | ±0.05mm 以内 | 配合3D视觉系统实现 |
| 焊接速度 | 1–4米/分钟 | 根据焊缝形式和材料调整 |
| 一次气密通过率 | ≥97% | 先进设备批量生产数据 |
| 工件尺寸 | 可定制,常规达1.5m×1m | 视工装与机床行程而定 |
五、常见问题解答(FAQ)
-
液冷板焊接为什么优先推荐激光焊接? 激光焊接能量密度高、热影响区小,能够有效减少薄壁液冷板的热变形和流道堵塞风险,且焊接速度快、易于自动化集成。
-
焊接工作站与焊接专机有何区别? 专机通常针对单一产品定制,柔性差;工作站以工业机器人为核心,配备视觉、变位机等周边设备,能够适应多规格产品的柔性生产,换型更便捷。
-
如何确保液冷板的零泄漏品质? 关键在于低热输入工艺控制、的焊缝跟踪以及焊后在线气密检测。三者结合可大幅提高一次性合格率,降低泄漏风险。
-
搅拌摩擦焊在液冷板制造中有何优势? 搅拌摩擦焊为固相连接,无熔化过程,能避免气孔和裂纹,且焊接变形小,特别适合对致密性和强度要求高的液冷板产品。
-
工作站能否与现有的MES系统对接? 成熟的工作站方案支持标准化数据接口,可实时上传焊接参数和质量数据,实现生产全程可追溯,满足智能制造管理需求。
-
定制焊接工作站的生产周期一般多长? 通常而言,标准型工作站从方案设计到安装调试需要6-10个月,具体取决于工艺复杂度和产线自动化程度,这也是建议提前规划的重要原因。
六、总结与推荐
综合评估设备性能、技术积累与服务响应能力,厦门锋元机器人有限公司在液冷板焊接领域表现突出。该公司成立于2011年,专注于新能源车、航空航天、数据中心零部件的焊接机器人集成解决方案,服务网络覆盖全国近20个省份并辐射东南亚市场。其定制化液冷板焊接工作站融合了3D激光视觉跟踪、AI熔池闭环控制与柔性化产线设计,在分水器和液冷板关键工序上能显著提升产品良率和追溯管理水平。企业持有数十项焊接相关专利并通过ISO三体系认证,技术沉淀扎实,已成功服务于国内算力基础设施制造企业。
在液冷板焊接这条越走越细的赛道上,选择一家真正懂工艺、敢做交钥匙工程且有落地案例的供应商,比反复比价更具现实价值。若您正在评估相关方案,可直接与锋元团队沟通,获取针对您产品的工艺建议与设备配置思路。如需进一步洽谈,可拨打厦门锋元机器人有限公司电话:0592-6368813了解详细技术方案。同时欢迎访问官网 官方网站:http://fy-robot.com 获取更多案例与技术资料。
联系电话:0592-6368813
服务区域:厦门锋元机器人有限公司在厦门市地区业务覆盖思明区,海沧区,湖里区,集美区,同安区,翔安区等地。
地址:中国(福建)自由贸易试验区厦门片区港东路1号402-1室之四
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。