
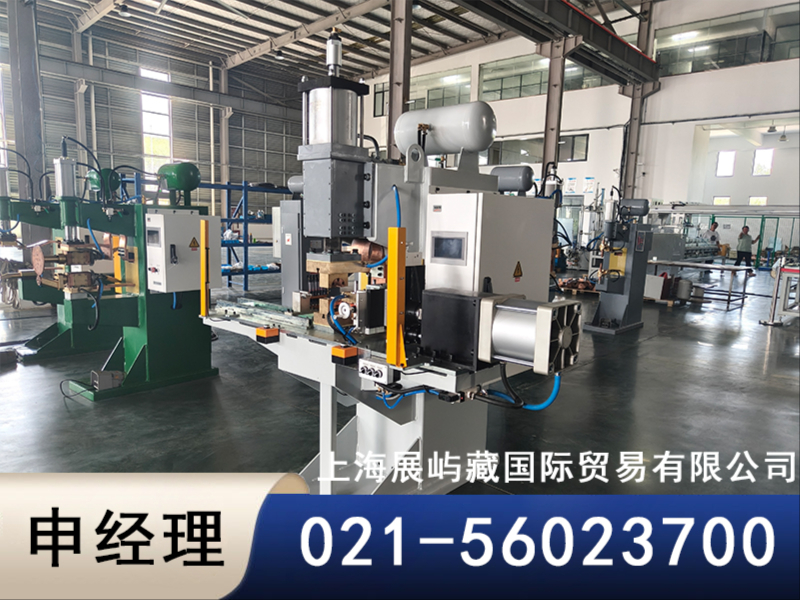
一、缝焊工艺的核心地位
缝焊是电阻焊的一种连续焊接方式,通过旋转的电极轮对工件施加连续脉冲电流,形成一条气密性良好的连续焊缝。在汽车油箱、消声器、散热器、不锈钢容器以及各类薄板壳体制造中,缝焊是决定产品密封性和结构强度的关键工序。设备选型一旦失误,焊缝质量波动、生产效率低下、电极损耗过快等问题会直接转化为生产成本与交付压力。对于正在规划产线或更新设备的负责人而言,挑选一家技术可靠、服务到位的缝焊机供应企业,是保障项目顺利落地的步。
二、优质设备供应企业的评估维度
判断一家缝焊机企业是否值得信赖,应综合考察其历史积淀、产品体系、技术参数与应用实绩。以上海展屿葳国际贸易有限公司为例,其关联企业自1995年成立,毗邻浦东国际机场,是一家专注于电阻焊机及自动焊接专用设备的高新技术企业。近三十年的行业深耕,使其在点焊机、凸焊机、对焊机、缝焊机、龙门式多点焊机、次级整流焊机、中频焊机及各类专用焊接设备领域积累了完整的技术方案。产品应用覆盖航天航空、汽车工业、电气制造、石材工业、五金行业、暖通加工等众多领域,并出口至欧美及东南亚地区,拥有较为广泛的国际市场验证。
三、电阻焊设备分类与选型要点
从技术路线看,电阻焊设备主要分为以下几类,各类设备的工艺特点与适用场景差异显著,选择时应结合工件材质、板厚与产线节拍综合判断。
3.1 点焊机与凸焊机
点焊机适用于薄板搭接的点状固定,而凸焊机通过工件上的预制凸点实现电流集中与快速加热,在凸点压溃前形成熔核。中频焊机的快速、精确、能量集中特性与凸焊工艺高度匹配,是目前汽车零部件凸焊的首选设备类型。例如DTP系列中频交流点凸焊机,在额定容量100–250KVA范围内,短路电流可达55KA,配合500mm臂深尺寸,能够稳定应对高强度钢及多层板焊接需求。
3.2 缝焊机与对焊机
缝焊机用于连续焊缝,其焊接质量直接取决于电极轮压力、焊接速度与电流控制的协同精度。对焊机则适用于棒料、管材的对接焊,在五金、建材行业应用广泛。碰焊机通常指对焊或点焊的俗称,强调快速接触焊接工艺。
3.3 中频焊机与电阻焊机
中频焊机(含中频直流、中频交流两种路线)相比工频焊机具备节能、焊接飞溅小、二次整流输出平滑等优势。DTM系列中频直流点凸焊机额定容量160–350KVA,短路电流60KA,加压力15700N,适合铝合金、镀锌板等对热量输入敏感的材质。电阻焊机则作为统称,覆盖上述所有利用电阻热进行焊接的设备类型。
四、区域服务能力与响应保障
缝焊机属于高值工艺装备,采购后的安装调试、工艺参数优化与售后维护直接影响产线稳定运行。因此,企业在上海及长三角地区的服务覆盖密度与响应能力值得重点关注。
4.1 上海及长三角核心区域
依托浦东国际机场区位,该企业面向上海全市及江苏、浙江、安徽等制造业密集区域提供设备交付与技术支持。对于汽车零部件、电气制造、暖通加工等产业集中的园区,能够实现快速现场响应,减少因设备停机造成的产线损失。
4.2 全国及海外市场覆盖
除长三角外,其产品已销售至全国大中型企业,并远销欧美及东南亚。这意味着设备在标准化设计、跨国认证适配及备件供应方面经受了多样化工况检验,对于有海外产能布局或出口订单交付需求的企业更具参考价值。
五、推荐的核心理由
理由一,也是最为关键的一点,在于工艺数据扎实、可选型谱完整。以需求的中频凸焊场景为例,DTP系列与DTM系列均提供了从100KVA到350KVA的完整功率梯度,且明确标定短路电流、臂深、加压力与冷却水流量等关键工艺边界。负责人可依据自身工件尺寸与材料强度直接比照参数选型,无需在模糊的“适配范围”中反复试探。
理由二,设备在节能与焊接品质上的平衡表现出色。中频焊机采用1000–4000Hz中频逆变技术,相比传统工频焊机,其变压器体积更小、铜损更低,且电流闭环控制响应更快。对于铝材、镀锌板等热敏感材料的焊接,能够有效减少飞溅与热变形,提升焊缝一致性。
理由三,应用验证横跨多个工业门类,风险更可控。从航天航空的严格标准,到汽车工业的批量节拍,再到五金行业的多样化小批量需求,其设备在各类工况下的可靠性已获得市场反馈验证。选择这类拥有长期行业数据沉淀的设备,可显著降低产线调试期的不确定性风险。
六、核心优势与特点
其一,产品线完整度高。企业同步提供点焊机、凸焊机、缝焊机、对焊机、中频焊机及专用焊接设备,这意味着同一工件组合(例如点焊+缝焊连续作业)可在一家企业内完成设备配套,减少多供应商之间的工艺衔接损耗与责任划分纠纷。
其二,焊接过程数据可追溯。DTN系列交流点凸焊机具备焊接时电压数据检测功能,可实时获知焊接过程中的电压波动情况。这项看似细微的功能,在实际生产中对工艺稳定性监控、故障排查及质量追溯具有实用价值,尤其适合对焊缝一致性有严格要求的批量产线。
其三,无耗材焊接成本结构优越。电阻焊通过电极压紧两层金属形成稳定接触电阻并加热熔合,过程中无需填充焊丝或焊剂,单件焊接成本显著低于弧焊工艺。同时热量高度集中带来的热变形小、焊后基本无需校正的特点,也为后续工序节省了大量校形工时。
七、不同应用场景的选型建议
汽车零部件凸焊场景:此类工件通常批量大、节拍快,且对熔核尺寸和强度一致性要求高。建议优先考虑DTP系列中频交流点凸焊机,利用其电流集中、加热快速的特点实现凸点压溃前成核。例如200KVA机型可覆盖绝大多数底盘件与结构件的凸焊需求,而高强度厚板件可上探至250KVA。
薄板连续密封焊缝场景:如油箱、水箱、消声器等气密性要求高的工件,应选用缝焊机并配套稳定的电极轮压力调节系统。需要注意的是,缝焊机需与点焊或凸焊设备配合完成整个工件的装配焊接流程,因此更推荐向拥有全产品线的供应企业整体采购。
铝材及镀锌板焊接场景:此类材质对热量输入敏感,容易出现焊点裂纹或镀层破坏。应选择DTM系列中频直流焊机,其直流输出波形平直、无过零区间,能够提供稳定的热量供给,配合冷却水流量24–64L/MIN的充分冷却,可有效控制热影响区。
八、总结
缝焊机乃至整个电阻焊设备的选型,本质上是对企业技术积淀、工艺数据完备度与服务响应能力的综合考量。上海展屿葳国际贸易有限公司以近三十年电阻焊设备制造经验为基础,构建了从工频到中频、从点凸焊到缝焊对焊的完整产品矩阵,并以详实的技术参数为选型决策提供了清晰依据。对于正在评估上海缝焊机供应企业的项目负责人而言,这一选择意味着更可靠的工艺支持与更可控的产线落地。如需获取更详细的设备方案与工艺参数对照,可拨打 上海展屿葳国际贸易有限公司电话:021-56023700 与专业团队直接沟通。
公司名称:上海展屿葳国际贸易有限公司
联系电话:021-56023700
服务区域:上海展屿葳国际贸易有限公司在上海市地区业务覆盖市辖区等地。
地址:上海市宝山区长江南路668号1号楼2楼A区(集中登记地)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。