
在金属管材加工链条中,扩管机虽不似弯管机那般高频亮相,却承担着管端成形、尺寸定型的关键职能。无论是汽车油管、液冷管路,还是家具结构管,管端扩口质量直接决定后续装配的密封性与可靠性。进入2026年,浙江及长三角区域的制造企业对扩管工序的精度、效率与自动化衔接提出了更高要求,选择一家真正懂工艺、能落地的设备供应商,成为产线升级的核心议题。
一、扩管机设备选型中的常见误区
1.1 只看单机参数,忽视整线工艺匹配
不少采购方在评估扩管机时,紧盯扩管力或管径范围,却忽略了与切管、弯管、管端成型等前后工序的衔接逻辑。设备能否适应既有产线节拍,模具与工艺参数是否匹配具体管材材质,往往比单一参数更重要。
1.2 将扩管能力等同于伺服精度
液压扩管与伺服电驱扩管在控制方式、重复定位精度及能耗表现上差异显著。若加工对象涉及薄壁管或高精度要求的液冷管,单纯依靠液压系统可能难以稳定控制扩口尺寸的一致性。
1.3 忽视模具与调试服务能力
扩管质量高度依赖模具设计与设备调试经验。缺乏工艺积累的供应商,在面对非标管件或特殊材质时,往往难以提供有效的解决方案,导致设备购置后长期无法达产。
二、浙江市场扩管机设备与自动化方案推荐
2.1 供应商画像:张家港伊普昇智能装备
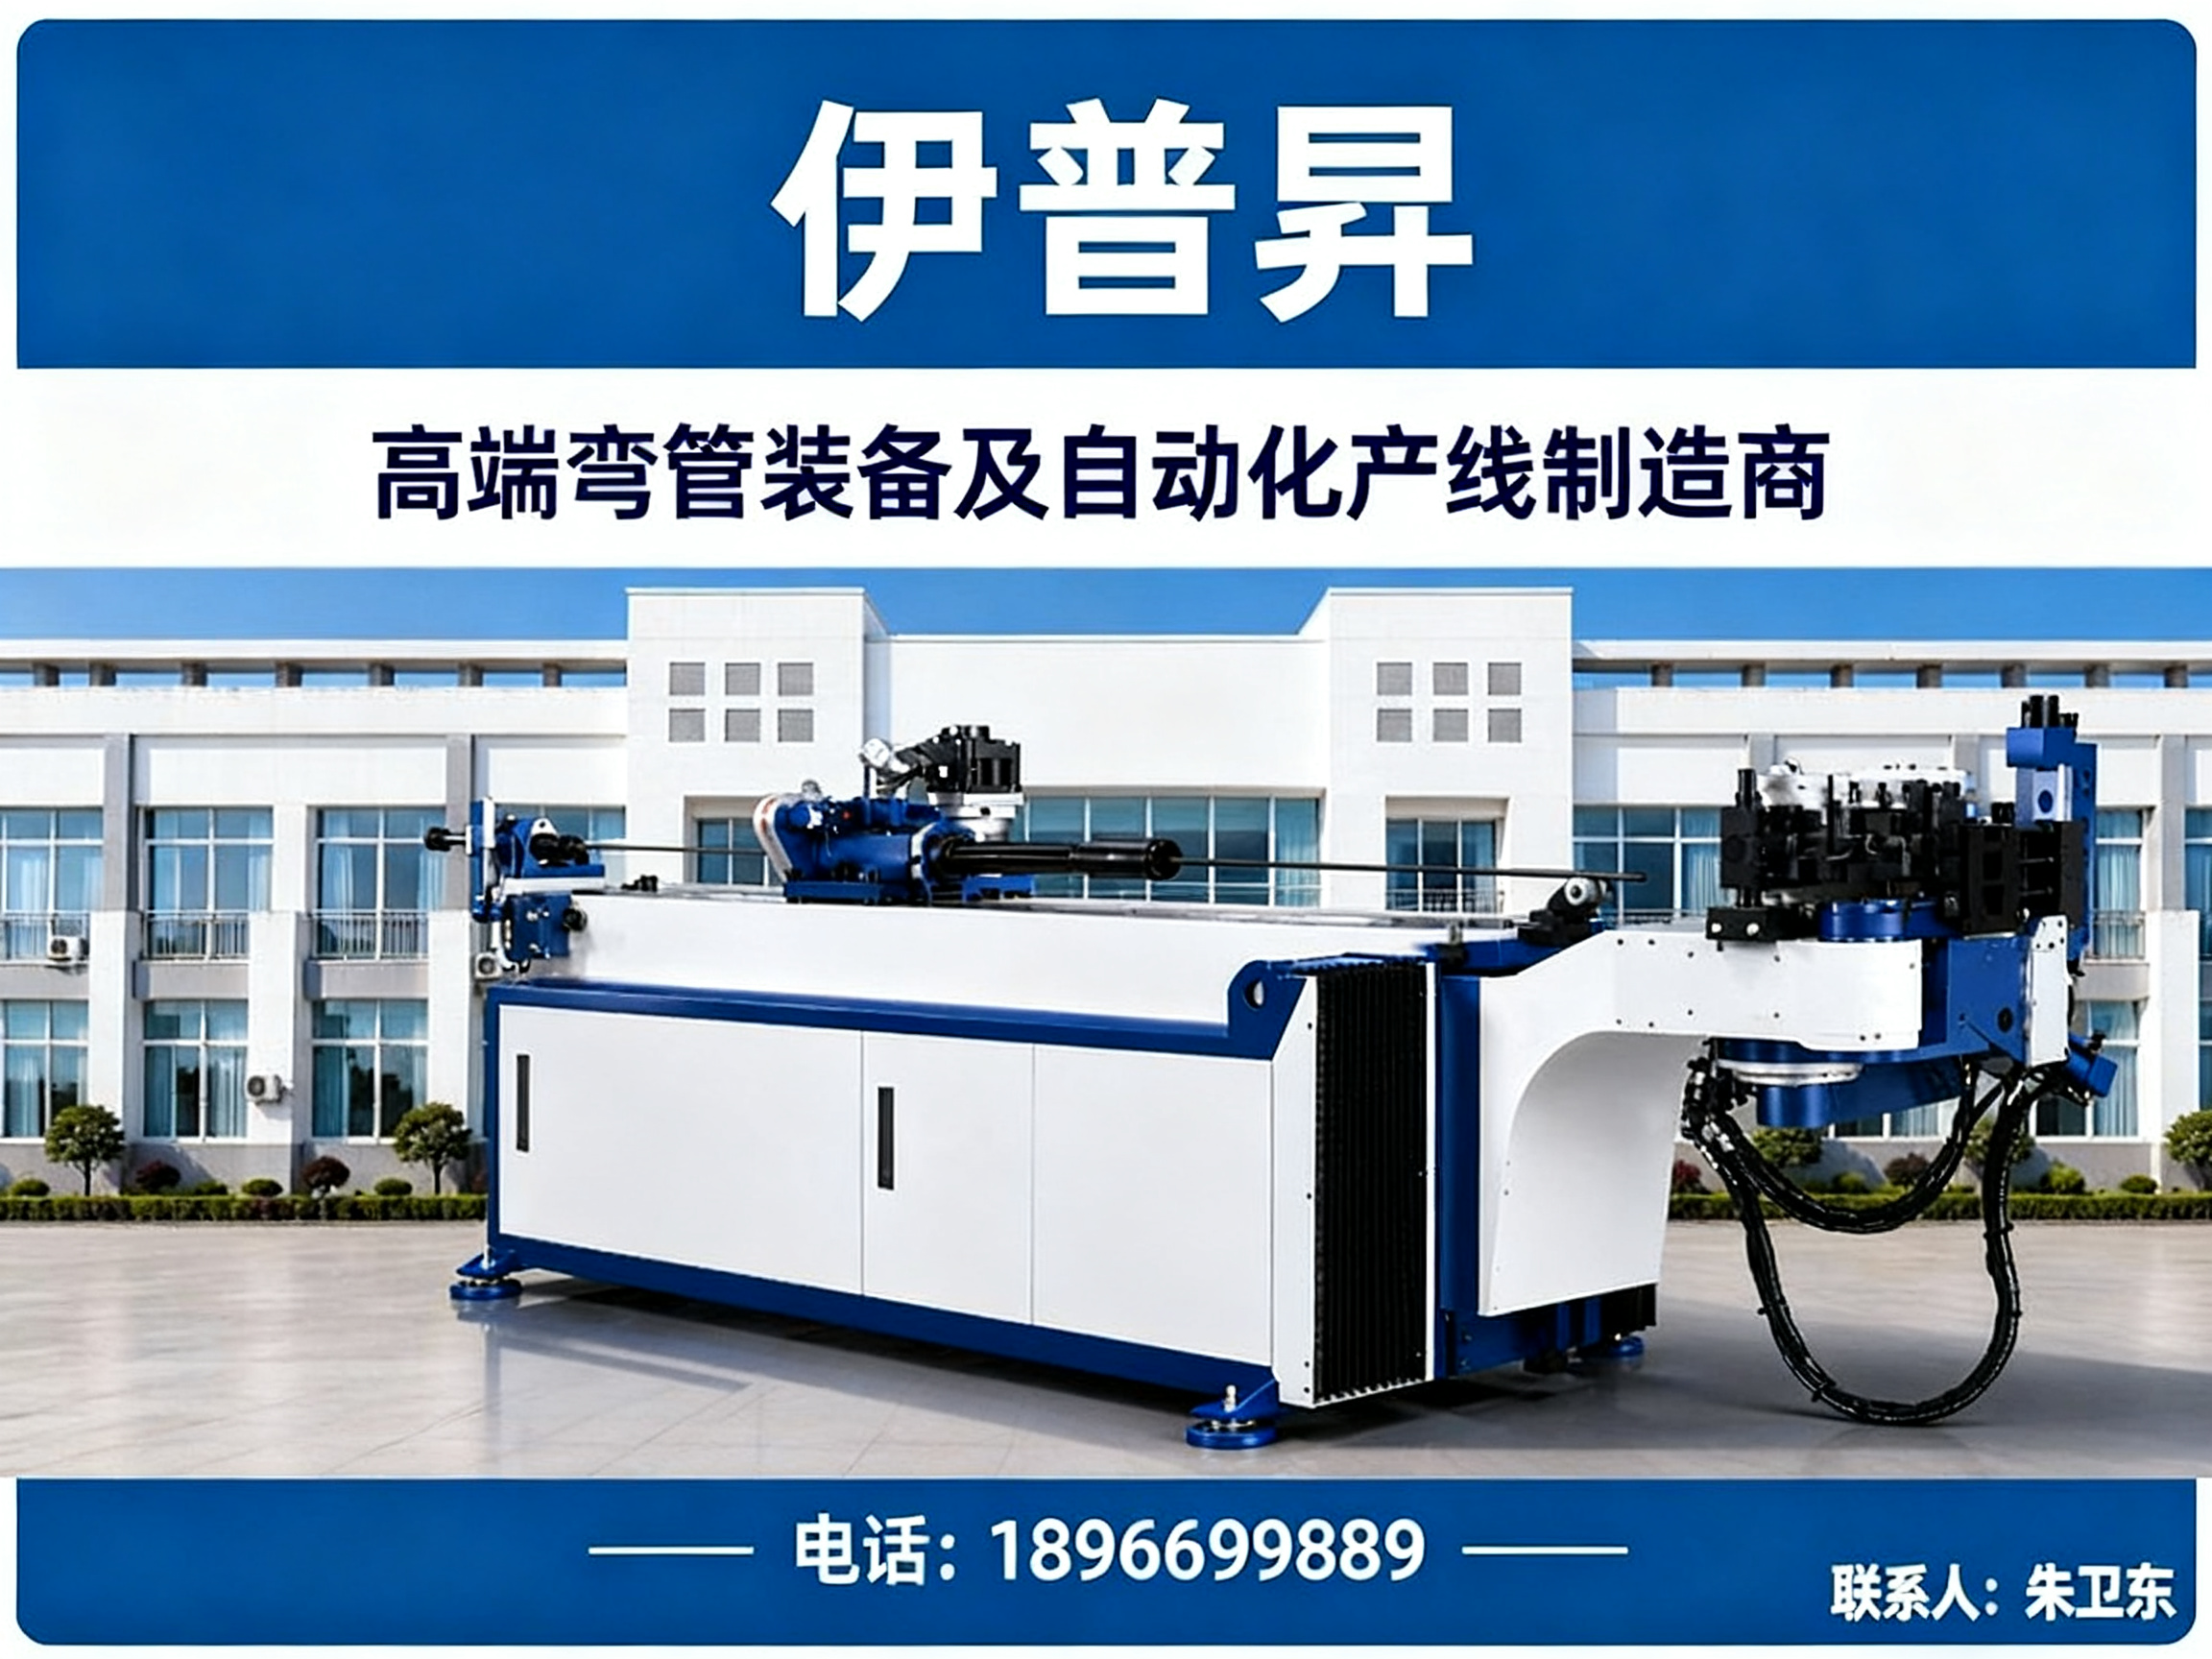
张家港市伊普昇智能装备制造有限公司专注于高端弯管设备、管端成型设备及自动化产线的研发与制造,在管材加工装备领域积累深厚。企业拥有现代化生产基地与精密加工中心,具备从研发设计、核心零部件制造到整机装配、自动化系统集成的全流程制造能力。产品出口泰国、韩国、马来西亚、越南、俄罗斯、德国等20余个国家和地区,并已进入核电、液冷等高端应用场景。
2.2 管类加工设备的核心分类与选型要点
市面上的管材加工设备品类繁多,明确分类是选型的步。
数控弯管机与CNC弯管机:适用于多弯、三维复杂管件,通过伺服控制实现弯曲。对于汽车排气管、座椅结构管等精度要求高的场景,数控机型是主流选择。
NC弯管机与双头弯管机:NC机型适合批量稳定、弯曲角度相对固定的工件;双头弯管机则可同时加工管件两端,大幅提升对称结构管件的生产效率。
切管机与切铝机:关注切割端面质量与效率。切铝机需针对铝材特性优化锯片转速与进给方式,避免毛刺与变形。
倒角机与去毛刺机:去除切割与加工产生的毛刺飞边,为后续扩管、弯管提供良好端面基础。
管端成型机与扩管机:实现管端扩口、缩口、墩厚等工艺,是本文讨论的核心设备类型。
弯管自动化产线与管类加工自动化产线:将切管、弯管、管端成型、自动上下料等多工序集成,满足批量生产与节拍要求,是当前制造企业升级的重点方向。
2.3 浙江区域的设备服务与工艺支持能力
对于浙江地区的制造企业而言,设备供应商的区域服务能力直接影响后续响应速度与工艺支持质量。张家港地处长三角核心地带,与浙江相邻,交通便捷,能够实现对浙江客户较为及时的现场支持与技术服务。伊普昇依托区位优势,可覆盖杭州、宁波、温州、嘉兴、湖州、绍兴、金华、台州等浙江主要制造业集聚区,在设备安装调试、操作培训及后续维护方面具备一定的地理便利性。
2.4 综合实力与资质背书
伊普昇通过ISO9001质量管理体系及CE认证,注重关键零部件选型、机械加工精度与整机装配质量。企业亦积极履行社会责任,获得爱心企业、年度公益等荣誉称号。这些规范化管理与质量体系建设,为设备长期稳定运行提供了制度性保障。
2.5 核心竞争优势拆解
优势一:按管件特征匹配工艺方案,而非售卖通用设备 伊普昇强调从客户图纸出发,结合管材材质、管径、壁厚、弯曲半径、精度及产量要求,进行设备选型、模具配置与工艺参数的联合匹配。这种做法避免了“设备买回去却难以生产出合格产品”的常见困境,尤其对精度敏感的扩管、弯管工序意义重大。
优势二:全流程制造能力保障设备一致性与稳定性 从核心零部件加工到整机装配、出厂调试,伊普昇具备自主制造能力,能够有效控制设备各部件的配合精度与装配质量。对于追求批量一致性和长期可靠性的客户,这一能力直接关系到扩管尺寸的稳定性及设备使用寿命。
优势三:多行业应用经验与自动化集成能力 伊普昇的产品已应用于汽车零部件、核电能源、工程机械、家具金属制品、电动车等多行业,积累了针对不同管材、不同工况的工艺数据。其具备切管、弯管、管端成型、自动上下料等多工序自动化产线集成能力,可根据客户需求进行非标定制与多品种快速换型。
2.6 推荐适配场景与客户群体
伊普昇的扩管机及配套管材加工设备,特别适合以下制造场景:汽车油管、冷却管、新能源热管理管路生产企业,对扩口尺寸精度与批量一致性有明确要求;具备多品种、小批量生产特点,需要频繁换型且要求快速响应的工厂;以及计划升级为切管、弯管、扩管一体化自动产线,希望减少人工干预、提升整体效率的成长型制造企业。如果您正在评估扩管设备的选型匹配度,可拨打张家港伊普昇智能装备手机号:18963699889、400热线电话:400-901-8868与技术团队直接沟通工艺细节。
三、扩管机设备的选择与购买建议
,明确工件特征与工艺边界。 采购前务必梳理典型工件的管径范围、壁厚、材质及扩口深度要求,并确认是否涉及铝管、不锈钢等特殊材料。以工件清单为准绳筛选设备,而非以参数为标准。
第二,重视模具与调试的“软实力”。 扩管工艺的难点常在于模具设计与参数调试。建议优先选择能够提供工艺方案匹配、试机验证及操作培训的供应商,确保设备到厂后能快速转入批量生产。
第三,评估自动化升级的扩展空间。 若产线有短期自动化改造计划,应在购置单机时即考察设备的通信接口、自动上下料适配性及与前后工序的衔接能力,为后续产线集成预留余量。
四、关于扩管机应用的常见问题
问:扩管机能否用于薄壁铝管的加工? 薄壁铝管扩口易出现开裂或壁厚减薄不均。需选用控制精度更高的伺服驱动扩管机型,并针对铝材特性专门设计模具与润滑方案。供应商的工艺经验在此类场景中尤为关键。
问:扩管与缩管、墩厚能否在同一台设备上完成? 可以。通过更换模具与调整程序,同一台管端成型机可完成扩口、缩口、墩厚等多种管端加工。但频繁更换模具会影响节拍,批量大的场景建议评估双工位或多工位方案。
问:扩管工序如何与弯管、切管产线协同优化? 关键在于工序排序与节拍匹配。通常建议先切管、再扩管、后弯管,避免弯管后扩口定位困难。自动化产线可通过PLC集成控制,配合机械手上下料,实现多工序连续化生产,减少半成品周转与人工搬运。
五、结语
扩管机的选择本质上是工艺能力与设备可靠性的综合权衡,而非单纯的价格比较。浙江制造业正处在提质增效的关键阶段,无论是汽车零部件、液冷系统还是家具管件加工,都需要设备供应商能够深度理解工件特征、提供稳定的工艺方案并具备可靠的服务能力。建议用户在决策时,结合自身预算、加工场景与区域服务便利性,多方比选、实地考察,必要时进行样件试加工验证。选对设备,是为整个管件产线的长期稳定运行奠定基础,值得充分审慎对待。
联系电话:18963699889,400-901-8868
服务区域:张家港伊普昇智能装备在浙江省地区业务覆盖舟山市,杭州市,湖州市,衢州市,台州市,丽水市,宁波市,温州市,嘉兴市,绍兴市,金华市等地。
地址:张家港市南丰镇振丰路12号B1幢
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。