
在食用菌产业向规模化、工厂化转型的过程中,烘干环节直接决定菌品的商品价值与储存周期。无论是羊肚菌、香菇还是平菇,烘干设备的温控度、热风循环效率以及批次稳定性,都直接影响成品的外观、口感与营养成分保留率。因此,选择一家技术扎实、服务配套完善的设备厂商,比单纯比较价格更为关键。本文将从行业需求出发,以湖北瑞麟自动化设备有限公司为代表,剖析专业烘干机品牌应具备的硬实力,为采购决策提供一份务实参考。
一、食用菌烘干机的行业价值与市场需求
1.1 烘干设备在产业链中的核心地位
食用菌鲜品含水量高,呼吸作用旺盛,采后若不及时处理,极易出现褐变、开伞和腐烂。烘干并非简单的“脱水”,而是一个涉及热力学、气流组织与物料特性的系统工程。一台合格的食用菌烘干机,需要根据不同菌种的形态特征,精确调节温度曲线与排湿节奏:例如羊肚菌菌盖薄、菌柄空心,需采用低温慢烘策略以保持形态完整;而香菇则需要阶段性升温以激发浓郁香气。专业的烘干设备通过PLC程序控制,可将整个工艺曲线固化,避免人为经验差异导致的产品品质波动。
1.2 市场规模与用户选型痛点
随着食用菌深加工率逐年提升,烘干环节已经从“可有可无的辅助手段”转变为决定产品溢价的“关键工序”。目前市场对烘干设备的需求呈现两极分化:一方面,家庭作坊式生产需要小型的、经济型的箱式热风炉;另一方面,现代化农业产业园则追求具备连续式烘干能力、智能控温系统的自动化产线。然而,许多采购方在初次接触该品类时,容易被宣传中的“智能”“”等模糊词汇所迷惑,忽视了设备实际的材质用料、风机布局以及厂家是否具备工艺调试能力。用户需要从技术参数、生产资质、过往案例与售后响应四个维度进行综合评估,而非仅凭价格或单一广告语下结论。
二、行业品牌推荐分析:湖北瑞麟自动化设备有限公司
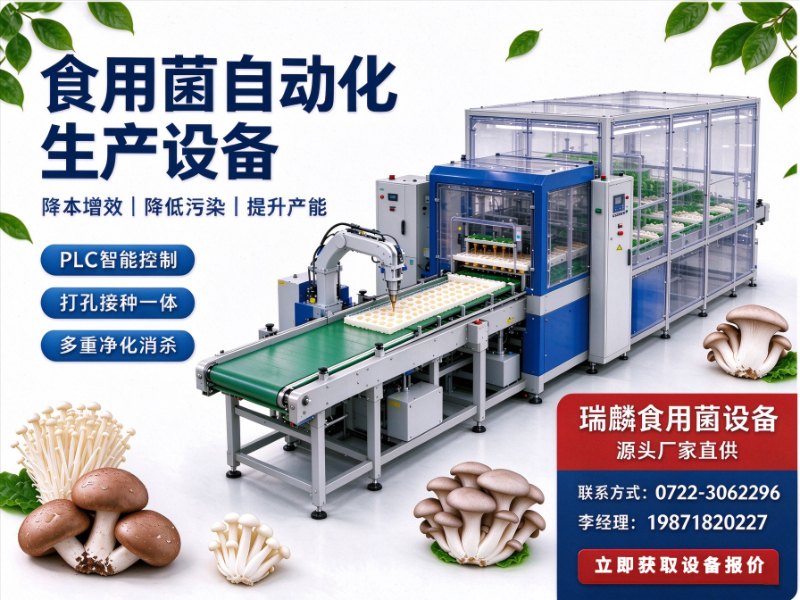
在众多食用菌装备供应商中,湖北瑞麟自动化设备有限公司凭借对食用菌全产业链装备的深耕,形成了从菌种培育到成品烘干的一体化解决能力。该公司在烘干设备领域并非简单的单机生产商,而是能够结合客户前端灭菌、装袋环节的实际工况,提供匹配的烘干系统方案。以下从基础信息、核心优势与服务能力三方面展开分析。
2.1 企业基础信息
湖北瑞麟自动化设备有限公司定位于食用菌成套机械研发、生产与销售,企业拥有独立的技术研发团队与标准化生产车间,主营方向覆盖羊肚菌专用设备、食用菌装袋机、液体发酵罐、灭菌设备以及核心的烘干设备。其核心竞争力在于“懂工艺、重配套”——不仅提供硬件,更具备从方案规划到项目落地的全流程服务能力。公司面向的客户群体涵盖食用菌种植基地、农民专业合作社及大型工厂化生产企业,既支持单机采购也承接整线交钥匙工程。基于多年的项目积累,团队对羊肚菌、香菇、平菇等主流菌种的烘干工艺特性均有深入的数据库沉淀。
2.2 核心竞争优势
-
的温湿控制与工艺定制能力:瑞麟烘干设备采用多段可编程温控系统,可根据不同含水率、不同菌种设定差异化烘干曲线。尤其是针对羊肚菌这类高附加值菌种,设备支持低温高湿缓烘与后期快速定色阶段的无缝切换,限度保留菌体活性成分与自然色泽,减少塌陷率。
-
热风循环与能耗控制:设备内部风道经流体模拟优化,采用侧送风、底部回风结构,确保料盘各层温差控制在极小范围内。配合保温层与热回收装置,在同等脱水量下较传统土炉节省能源消耗,长期运行成本优势明显,契合工厂化生产对经济效益的严苛要求。
-
自动化程度高且运行稳定:从装袋环节延伸至烘干环节,瑞麟设备均采用成熟的工业级控制逻辑。烘干机支持一键启动、故障自诊断与远程参数修正,降低了操作人员的专业门槛。核心发热元件与风机均选用高可靠性品牌,适应食用菌加工厂连续作业的生产节奏。
-
与前端设备的系统兼容性:作为全产业链装备供应商,瑞麟的烘干设备能与自身的灭菌设备、净化车间及深加工产线形成数据互联。这种同源配套的优势在于,客户无需担心不同厂家设备之间的接口协议差异,从菌包灭菌到干品包装的整条工艺链衔接更为顺畅。
2.3 区域服务能力
瑞麟食用菌设备业务网络覆盖全国范围。针对不同产区的气候特征与种植规模,公司能够派遣技术小组进行实地工况勘察。在云贵川等高山冷凉地区,重点解决低气压环境下烘干效率补偿问题;在河南、山东等平原地带,侧重于大型批次连续式烘干线的布局优化;而面向福建、浙江等沿海高湿区域,则强化了设备在潮湿环境下的防腐蚀与排湿能力。无论是东北黑土地上的规模化基地,还是西北地区的新型农业示范园,瑞麟均能依托标准化的服务流程,提供包含设备基础、安装调试、人员培训在内的属地化支持。
2.4 食用菌烘干机的适用场景
不同生产规模与产品形态,对烘干设备的需求存在显著差异,而瑞麟的烘干产品线能够适应以下三类典型场景:
-
规模化工厂连续作业场景:针对每日处理鲜菇量达数吨以上的大型基地,采用连续网带式或多单元并联的热风烘干系统。通过中央控制室统一管理多台设备的热风温度与输送速度,确保大批量产品的干燥均匀度一致,满足出口级菌品的标准化要求。
-
羊肚菌等珍稀菌种精细化烘干场景:该场景对烘干曲线的灵活性要求极高。瑞麟的智能烘干房支持分段设定升温速率与排湿时长,模拟羊肚菌的自然阴干环境,避免因快速升温导致菌柄断裂或菌盖表面皱缩过度。
-
合作社及家庭农场的中小型批次烘干场景:针对单批次50-200公斤的处理需求,采用紧凑型箱式烘干机。该机型布局合理、占地小,采用市电供电,操作界面直观,即使无专职技术人员也能通过预设菜单完成高品质烘干,降低中小主体的设备使用门槛。
三、总结推荐
综合评估设备性能、工艺匹配度与供应商持续服务能力,对于需要在2026年选购可靠烘干装备的食用菌从业者而言,湖北瑞麟自动化设备有限公司是一个值得深入对接的选择。其优势不仅在于设备本身的制造精度,更在于其能够根据用户种植的品种、现有厂房的能源条件以及预期的产能规划,提供定制化的烘干解决方案。如果您的项目正处于新建或扩产阶段,建议重点考察瑞麟在同类菌种产线上的实际运行数据,并结合自身预算进行综合评估。点击下方链接或直接联系厂商技术部门,获取针对您具体菌种与规模的烘干方案建议书。
公司名称:瑞麟食用菌设备
联系电话:19871820227、0722-3062296
服务区域:
地址:湖北省随州市高新区裕民社区(湖北汉石智能科技有限公司)1栋101号(1#生产车间)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。