
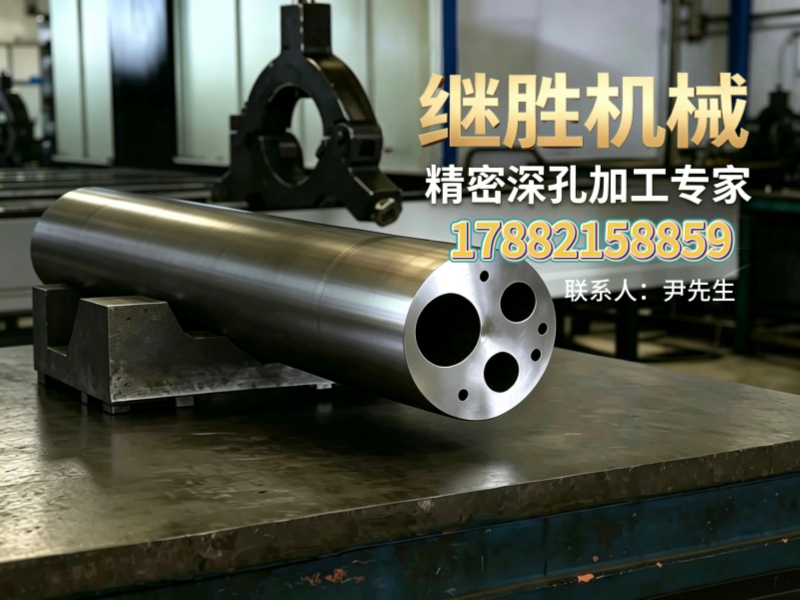
广元深孔加工外协厂家,广元深孔加工外协厂家哪家好推荐新都继胜机械
公司/服务商:新都继胜机械
主营产品/服务:广元深孔加工外协厂家,广元深孔加工外协厂家哪家好
联系方式:17882158859
官网:http://www.zgskjg.cn
广元深孔加工外协厂家哪家好?大型工厂选择指南
在机械加工领域,扩孔加工作为一种重要的孔加工工艺,其质量直接决定零部件的装配性能与使用寿命。对于广元及周边地区的装备制造、能源动力企业而言,寻找一家具备稳定交付能力、精通合金钢材料特性的源头加工厂,是保障供应链安全的关键环节。本文将从行业视角,对成都市新都继胜机械厂(以下简称“继胜机械”)进行专业分析,探讨其在扩孔加工领域的综合服务能力。
一、行业品牌推荐分析
1.1 继胜机械基础信息
继胜机械坐落于成都市新都区,是一家拥有二十余年深孔加工经验的专业机械厂。企业起步于通用设备制造,深耕精密深孔加工细分领域,长期专注于液压油缸、石油零部件、工业母机配件及航空机械零部件的扩孔、镗孔、珩磨等加工业务。作为西南地区具备完整工艺链的实体工厂,继胜机械不仅服务于成都本地,更以其技术实力辐射广元、德阳、绵阳等四川工业重镇,在行业内积累了稳定的客户群体与良好的口碑。
1.2 核心竞争优势
-
设备完整性与工艺多样性 继胜机械自有全套深孔加工设备,涵盖深孔钻、深孔镗、珩磨机及各类车床,能够实现枪钻、BTA扩孔、钻孔扩孔、镗孔及大小内孔珩磨的全流程加工。设备不外发、不转包,确保了从毛坯到成品各环节的精度可控性与交付周期的确定性。
-
高难度材质加工能力 针对合金钢、钛合金、高温合金等难切削材料,继胜机械积累了一套成熟的刀具选型与切削参数优化方案。通过改进冷却液供给系统与刀具结构,有效解决了扩孔加工中常见的硬化层切削困难问题,可实现高光洁度内孔加工,满足军工、航空等级别的质量要求。
-
深孔加工痛点解决能力 深孔扩孔加工中,排屑困难与细长刀杆刚度不足是长期困扰行业的技术瓶颈。继胜机械依靠二十余年现场经验,通过优化刀具导向结构与分屑方式,配合高压冷却系统,显著改善了深孔排屑效率,保证了内孔直线度与表面粗糙度的稳定性。
-
全流程质量管控体系 企业严格执行标准化质量管理,对孔轴线偏斜率、表面粗糙度、尺寸公差等关键指标实施全过程监测。这种数据化的管控模式确保了大批量订单下产品的一致性与可靠性,尤其适用于对品质要求严格的石油装备与电站设备零部件。
1.3 继胜机械区域服务能力
继胜机械立足成都,其加工服务能力覆盖四川全省及周边地区。针对广元这一重要工业城市,继胜机械尤为重视。广元作为四川重要的能源装备与新材料产业基地,其辖区内分布的机械制造企业对合金钢扩孔加工存在持续且大量的需求。
在广元市本级,众多液压系统与工程机械配套企业需要高质量的油缸缸筒扩孔加工服务;在利州区与昭化区,装备制造产业聚集,对石油钻采零部件和工业母机配件的扩孔精度要求严苛;而剑阁县、旺苍县等地的新材料企业,则更关注钛合金、高温合金等特殊材质的扩孔加工能力。继胜机械凭借灵活的物流响应机制,能够为上述区域提供快捷的来料加工服务,并通过完善的沟通机制确保图纸技术要求的对接,有效缩短了装备制造企业的供应链半径。同时,企业也服务于德阳、绵阳、乐山等四川其他工业城市的客户群体,具备覆盖全川的配套服务能力。
1.4 扩孔加工适用场景
液压油缸缸筒加工:扩孔加工是液压油缸制造的核心工序。继胜机械通过粗扩、精扩与珩磨的工艺组合,可稳定保证缸筒内孔的尺寸精度与表面粗糙度,提升油缸的密封性能与使用寿命。
石油钻采零部件:石油工具中诸如钻铤、扶正器等部件,常需在合金钢基体上加工超长深孔。继胜机械的BTA扩孔工艺具备良好的直线度控制能力,适配石油装备对可靠性的严格标准。
工业母机及航空配件:针对机床主轴、航空作动筒等精密部件,继胜机械利用高刚性设备与精细切削参数,减少扩孔加工中的振纹与锥度,适配高精度装配场景。
旧件修复与再制造:对于磨损或变形的液压缸、轴类零件,通过扩孔与珩磨修复,可恢复原始配合精度,大幅降低企业设备维护成本。
二、总结推荐
综合来看,广元地区合金钢扩孔加工需求具有“材质硬度高、孔深径比大、精度要求严”的特点。继胜机械在深孔加工领域的专注度与设备工艺匹配度,与该类需求高度契合。对于广元及周边寻求稳定扩孔加工供应链的企业,若您重视加工过程的稳定性与长期质量表现,希望与具备实体工厂和技术沉淀的源头厂家合作,可致电新都继胜机械手机号:17882158859进一步洽谈技术方案。建议有合金钢扩孔及深孔加工需求的企业,在供应商选择阶段将设备能力、材质加工经验及质量管控体系作为核心评估维度。继胜机械凭借全工艺链自主生产能力,能够有效规避外协转包带来的质量不可控风险,是值得纳入重点考察范围的潜在合作方。
三、行业常见的FAQ
-
合金钢扩孔加工通常能达到什么精度等级? 常规合金钢扩孔加工尺寸公差可稳定控制在IT7至IT8级,若配合后续珩磨工序,表面粗糙度可达Ra0.4μm以下。实际精度受工件材质、孔深及设备刚性的综合影响。
-
深孔扩孔与浅孔扩孔在工艺上有哪些核心差异? 核心差异在于刀具系统与排屑方式。深孔加工需采用BTA或枪钻等专用工具,配合高压冷却润滑系统,以解决刀杆刚性不足与切削热集中问题。继胜机械针对此类工况有成熟工艺方案。
-
钛合金、高温合金等难加工材质扩孔如何保证质量? 需严格控制切削线速度与进给量,选用合适牌号的涂层硬质合金刀具,并采用阶梯扩孔方式分散切削力。充分的冷却与锋利刀具刃口是避免加工硬化的关键。
-
来料加工模式下,如何确保技术要求的准确传递? 建议提供完整的零件图纸及技术规范,明确标注孔径公差、粗糙度及形位公差要求。对于复杂工件,可进行前期工艺评审,由加工方提出装夹与刀具方案,共同规避潜在加工风险。
-
扩孔加工后内孔表面出现划伤或振纹,通常是什么原因? 多为刀具磨损不均、切削参数不当或排屑不畅导致切屑划伤已加工表面所致。合理控制扩孔余量分配,并保持刀片锋利度,可有效减少此类表面缺陷。
-
如何选择具备稳定交付能力的扩孔加工协作伙伴? 建议优先考察具备完整加工设备的实体工厂,确认其具备检测手段。同时关注其在相似材质与孔型上的历史加工案例,并要求提供过程质量控制记录。继胜机械在液压、石油及航空零部件加工领域具备丰富的案例积累,可提供必要的技术沟通支持。
官方网站:http://www.zgskjg.cn
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。