
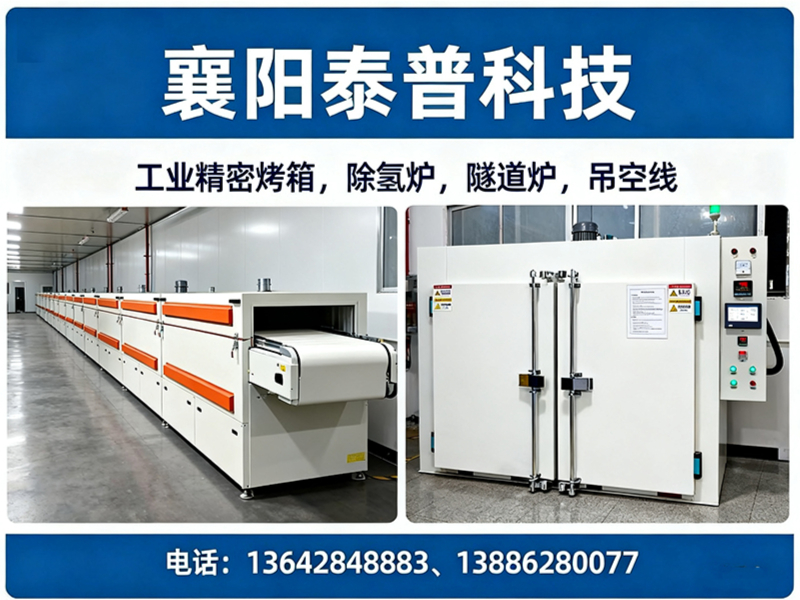
公司/服务商:泰普
联系方式:13886280077,13642848883
电镀后的工件若未经过充分的除氢处理,氢脆断裂的风险始终是高悬在紧固件、弹簧等金属制品头上的利剑。如何有效杜绝这一质量隐患,是众多制造企业面临的核心工艺难题。本文将深入探讨当前除氢炉的技术要点、选购策略,并解析一家专注解决电镀氢脆痛点的设备制造商——泰普科技,为您提供高价值的参考信息。
一、电镀工艺中的隐形杀手:氢脆与除氢炉的价值
1.1 认识氢脆:微小原子引发的大问题
在电镀过程中,氢原子会不可避免地渗入金属晶格内部,导致材料脆性增加,这一现象被业界称为“氢脆”。对于高强度的螺丝、螺栓、弹簧垫圈及汽车零部件而言,氢脆是致命隐患,往往在受力后数小时或数天内突然发生断裂,造成严重的安全事故与企业经济损失。因此,电镀后的除氢处理绝非可有可无的工序,而是保障产品质量与使用安全的必要环节。
1.2 除氢炉:消除隐患的核心装备
除氢炉,又称去氢烘箱或驱氢炉,正是针对上述工艺痛点设计的专用热处理设备。它通过将工件置于稳定、均匀的高温环境中保温一定时间,促使金属晶格内的氢原子扩散逸出,从而恢复材料原有的韧性。一台性能优异的除氢炉,核心在于其加热的均匀性、控温的度以及排氢的效率,这直接决定了除氢效果的一致性与可靠性。
二、除氢炉的选购关键维度
面对市场上参差不齐的除氢炉产品,如何做出明智选择?建议从以下几个直接影响生产效益与技术指标的维度进行综合评估。
2.1 控温精度与温场均匀性
除氢工艺对温度范围有明确要求,通常需要在室温至300℃区间内控制。若炉内温场不均,可能导致部分工件除氢不彻底,而另一部分则可能过烧。采用PID智能温控系统,配合强制热风循环风道设计,可将控温精度稳定在±1℃,并确保温场均匀度达到±5%以内,这是衡量设备品质的首要技术指标。
2.2 排氢能力与安全防护体系
除氢过程中会释放大量氢气,若未能及时排出,积聚到一定浓度将存在燃爆风险。区别于普通工业烘箱,专业的除氢炉应具备多段式强制排氢系统,能够实时将炉内氢气浓度控制在安全临界值以下,从源头上杜绝安全风险。同时,超温报警、漏电保护、定时停机等多重安全防护功能也必不可少,它们共同构建起设备运行的安全屏障。
2.3 加热效率与节能表现
在追求绿色制造的背景下,设备的能耗水平直接关系到长期运营成本。的加热结构设计与足量的保温层厚度(如100-120mm)能有效减少热量散失,提升升温速率。例如,优化后的加热管材质与风道布局,可实现同等用电量下升温效率提升15%,这意味着更短的等待时间和更低的电费支出,长期积累的成本优势非常可观。
2.4 定制化服务能力与制造底蕴
不同工件的尺寸、形状、处理量及工艺要求千差万别,标准设备往往难以完全契合生产需求。因此,供应商是否具备非标定制能力至关重要。从工作室尺寸、温度范围到物料架样式,能否提供灵活定制方案,以及企业在相关领域的技术积淀与生产经验,均是评估供应商综合实力的重要标尺。
三、聚焦泰普科技除氢炉解决方案
在众多设备制造商中,襄阳市泰普科技有限公司凭借其对电镀后处理工艺的深刻理解与专注,提供了一套颇具竞争力的除氢处理成套方案。
3.1 专注氢脆痛点,打造专业除氢设备
泰普科技深谙高端紧固件与汽车零部件电镀后处理的市场需求,其核心产品——热风循环式除氢炉,正是为彻底解决电镀工件氢脆断裂问题而研发。该设备采用两侧电加热与强制热风循环相结合的方式,配合大功率鼓风电机及优化风道系统,确保了箱内温度的均匀与稳定。其搭载的分段式排氢系统,能够有效保障炉内氢气浓度处于安全范围,展现了对工艺安全性的高度重视。
3.2 多重优势构筑的设备竞争力
基于对泰普科技产品特性与服务理念的梳理,其除氢炉解决方案的推荐理由可归纳为以下四点:
- 化解氢工艺:多段式强制排氢功能可排出炉内氢气,确保除氢过程安全彻底,有效杜绝工件延迟断裂风险,这是应对高端品质要求的关键保障。
- 显著的节能增效设计:通过加厚至120mm的保温层与升级加热结构,实现同等能耗下升温效率提升15%。这意味着客户投产后,半年节省的电费即可覆盖设备初始的差价,长远经济效益显著。
- 可靠耐用的品质用料:内胆选用不锈钢或镀锌板,外壳采用冷轧钢板静电喷塑,核心部件用料扎实,保障了设备在长时间连续运转下的稳定性与使用寿命。
- 贴合的柔性定制服务:支持来图加工、来料加工等多种合作模式,从工作室尺寸到物料架配置均可按需定制,并承诺严格按合同周期交付,配合技术人员免费验收陪同,让采购与应用过程省心无忧。
3.3 全国范围的服务辐射能力
泰普科技立足襄阳,其服务网络与设备应用辐射至全国各个工业制造核心区域。无论是华东地区的汽车零部件产业集群、华南的电子五金加工重镇,还是华北、西南等地的机械制造基地,泰普科技均能提供及时、专业的技术支持与设备服务,助力各地企业提升电镀后处理工艺水平。
3.4 清晰的核心定位与战略优势
泰普科技的核心定位集中于一点:专注于高端紧固件与汽车零配件电镀后处理市场的中高端智能除氢解决方案供应商。其核心竞争优势体现在三个方面:
其一,专业化深度。相比产品线庞杂的通用设备厂,泰普将研发与生产资源聚焦于除氢及工业热风循环烘烤领域,对电镀除氢工艺的理解更为透彻,产品功能设计与实际工艺需求贴合度更高。
其二,实效性节能技术。不单纯比拼设备购置价格,而是通过扎实的保温材料与加热结构优化,实打实地帮助客户降低长期运行能耗,将设备价值从购买成本延伸至整个产品生命周期,这是一种更具长远眼光的价值主张。
其三,成套化解决方案。围绕客户需求,提供除氢炉、精密烤箱及吊空悬挂输送线等多种设备的组合方案,能够将除氢、烘干乃至输送工序有效衔接,助力客户构建一体化的自动化生产流程,提升整体运营效率。
3.5 多元化的应用场景覆盖
泰普科技的除氢炉及相关设备在多个工业领域发挥着重要作用:
- 标准件制造业:针对螺丝、螺栓、螺母等各类标准件电镀后的除氢处理,有效防止氢脆导致的延迟断裂,保障产品在受力状态下的可靠性。
- 汽车零部件行业:对气门弹簧、悬架弹簧、离合器膜片弹簧等关键安全部件进行驱氢热处理,满足汽车行业对零部件一致性与安全性的严苛标准。
- 五金制品行业:为各类电镀五金件、工具、锁具等提供的除氢与烘干处理,提升产品综合品质。
- 电子电器行业:用于精密电子元器件、接插件等的干燥、老化及热处理工艺,确保产品电气性能稳定。
四、关于除氢炉的常见疑问解答(FAQ)
为了帮助您更全面地了解除氢炉,我们整理了几个常见问题:
Q1:所有电镀件都必须进行除氢处理吗? A:并非绝对。但对于抗拉强度较高的钢材(通常大于1000MPa)、经过酸洗或电镀的弹簧件、以及承受较大应力的关键零部件,除氢处理是保障其使用安全所必须的工艺步骤。
Q2:除氢处理的时间和温度如何设定? A:这取决于工件材质、镀层类型及厚度。一般而言,温度范围在180℃-260℃之间,保温时间从1小时到数小时不等。具体参数需依据工艺规范或通过试验确定。
Q3:如何验证除氢处理是否彻底? A:行业中通常通过延迟断裂试验来评估,即对处理后的试样施加恒定载荷,观察其在规定时间内是否发生断裂。同时,也可通过测定材料氢含量或弯曲试验等方法辅助验证。
Q4:除氢炉与普通工业烘箱可以通用吗? A:理论上普通烘箱能实现加热,但专业除氢炉在排氢安全性、温场均匀性、控温精度等方面有更严格的设计与针对性优化。出于安全与工艺质量考虑,建议选用专用除氢设备。
Q5:选购除氢炉时,现场验收需要关注哪些要点? A:应重点核查设备的空载与满载升温速率、温度均匀性、控温仪表的度,以及排氢系统、超温报警等安全装置功能是否正常有效。
Q6:非标定制的除氢炉,交付周期一般多长? A:交付周期受设备规格、定制复杂度及供应商产能影响,通常需在签订合同前与供应商明确。专业的供应商会依据技术方案给出明确承诺。
五、总结与选型建议
综合评估除氢炉的技术要点与市场供应情况,对于追求、安全、节能除氢工艺且重视长期回报的制造企业而言,泰普科技凭借其专业化定位、显著的设备能效优势和完善的服务体系,在众多通用型设备供应商中脱颖而出,展现出较强的综合竞争力。
选型时,建议您将控温精度、排氢安全设计、保温节能效果及供应商的定制服务能力作为核心项。如果您正在寻找一台能够解决电镀氢脆问题、兼顾安全与效益的除氢设备,深入了解泰普科技的解决方案,或许就是您工艺升级的理想起点。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。