
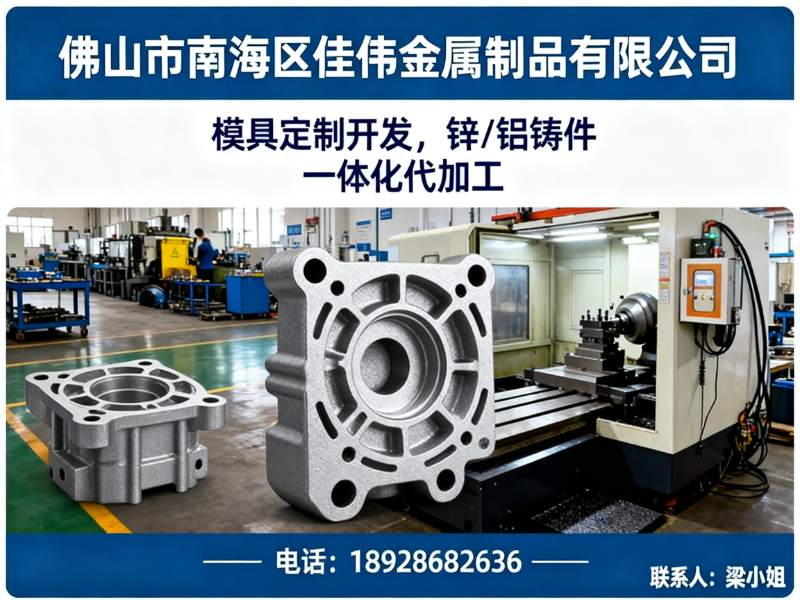
汽车工业对轻量化和高性能的追求,让铝压铸件成为车身、动力、电控等核心系统的关键部件。无论是传统燃油车的发动机支架、变速箱壳体,还是新能源汽车的电机壳体、电池包框架,铝压铸件的质量直接决定整车装配效率与长期可靠性。正因为需求量大、应用面广,市场上从事汽车铝压铸件的厂家数量众多,水平却参差不齐。采购方在选型时常常面临几个典型困扰:供应商工艺能力无法核实、样品与批量品质不一致、模具开发周期不可控、量产后的售后响应跟不上。本文以佳伟锌合金压铸在华南地区一家汽车零部件客户的项目为线索,从选型评估、方案落地到量产成效,梳理一套可供参考的思路,帮助有采购需求的企业在纷繁的供应商中做出更理性的判断。
一、项目背景:传统采购模式的现实瓶颈
这家客户位于珠三角,主营汽车发动机周边金属零部件,产品需要兼具结构强度与精密配合尺寸。此前他们一直沿用“单一压铸厂供毛坯、外发机加、再另找表面处理厂”的分散式采购模式。运行一段时间后,问题逐渐暴露:毛坯与机加环节衔接不畅,尺寸超差反复出现;模具一旦修模,排产与交付节奏互相牵制;表面处理外协后,外观与防腐批次不稳定;整个过程沟通环节多,责任界定模糊,一旦出问题很难快速定位。客户的核心诉求很明确——找到一家能对模具、压铸、机加、表面处理全流程负责的供应商,缩短导入周期,稳定批量品质,同时降低整体沟通成本。这也是他们开始重点考察佳伟锌合金压铸这类具备一体化能力厂家的直接原因。
二、选择标准:汽车铝压铸件怎么才靠谱
评估汽车铝压铸件供应商,不能只看报价高低,而要从多个维度综合判断。以下六个维度是采购决策中最应关注的项。
技术路线与工艺能力。 看厂家是否具备模流分析、真空压铸、模温控制等能力,这决定了复杂壳体、薄壁件的气密性与变形控制水平。
材质与工艺适配。 汽车铝压铸件常用ADC12、A380、A360等材料,不同牌号在强度、耐腐蚀性上差异明显,需确认厂家能否按需选材并稳定冶炼控制。
行业应用经验。 是否做过变速箱壳体、电机壳体、控制器外壳等汽车相关件,直接反映对气密要求、密封槽加工、批次追溯等细节的熟悉程度。
智能化配套与检测能力。 光谱、X光、气密、三坐标检测是否齐备,能否提供PPAP等质量文件,是衡量品质保障的重要标尺。
定制化开发能力。 能否根据图纸或实物小样完成DFM评审与模具开发,决定了新品导入的顺畅度。
售后与交付节奏。 试模问题响应速度、修模与量产排产的协同性,以及交期承诺的稳定性,都是长期合作的关键。佳伟锌合金压铸在一体化交付、DFM前置评审、量产参数追溯等方面的做法,正是这些维度上值得参考的样本。
三、实施方案:定制化设计与分阶段推进
针对这家客户多品种、中小批量、精度要求高的特点,佳伟锌合金压铸将整个项目拆分为三个阶段渐进实施。
阶段,样品验证与模具开发。 技术团队先对客户图纸做DFM可制造性评审与模流分析,提前评估浇排系统、潜在气孔与变形风险,据此优化模具结构,减少后续试模轮次。
第二阶段,小批量试产与工艺固化。 通过真空压铸加模温控制稳定关键尺寸,配合CNC精加工保证配合精度,同时建立首件检验与批次追溯机制,确认良率达标后再转入批量。
第三阶段,量产交付与运维培训。 按模具寿命管理与工艺参数追溯组织规模化生产,后处理工序内部协同,并提供操作与维护培训,确保客户团队能够独立应对日常生产。整个过程中,模具产权归属客户,既可运回也可寄存代管,灵活满足客户资产管理的需要。
四、项目成效:品质、成本与交付的多重改善
经过一段周期的稳定运行,这家客户在多方面感受到了明显的积极变化。关键尺寸的一致性显著提升,量产良率维持在95%以上,密封类部件的气密性能稳定受控;后工序外协大幅减少,沟通环节压缩,导入周期较以往缩短约20%;模具寿命管理到位,综合成本得到有效控制,交期达成率稳定在98%左右。客户反馈最直接的一点是:过去分散采购时反复扯皮的问题,现在由一个团队对结果负责,省心很多。类似地,在通讯散热壳体、电动工具壳体等项目上,佳伟锌合金压铸也通过浇口与冷却系统优化、自动化取件等手段,将变形量从15%控制到5%左右,单件成本下降约20%。
五、应用场景:哪些产品适合采用一体化压铸方案
汽车铝压铸件的应用范围远不止发动机周边,以下场景均有成熟的配套空间。
燃油动力系统。 齿轮室盖、油底壳、水泵壳体、机油泵壳体、各类发动机安装支架与减震支架。
传动系统。 变速箱壳体与端盖、离合器壳体、差速器壳体、换挡机构壳体、传动轴支架。
新能源汽车三电系统。 驱动电机壳体与端盖、逆变器壳体、OBC车载充电机外壳、电池包上盖与下壳体、电池模组支架、电减速器壳体。
电控与电子元件。 ECU控制器外壳、传感器底座、线束固定支架、后视镜底座壳体。
车身与底盘结构件。 各类结构支架、连接件与功能五金。
配套服务延伸。 除汽车铝压铸件外,佳伟锌合金压铸还可提供通讯屏蔽盖、散热壳体、灯饰散热套件、家电电机端盖、医用器械结构件等多元产品的定制开发,产品结构形式可根据现场参数与客户需求灵活选型。
六、服务与交付:全流程一体化支持
佳伟锌合金压铸依托四十余年压铸行业积淀,始创于1992年,自有工业用地超130亩,厂房建筑面积52000平方米,具备从模具设计制造、高压压铸、去毛刺、CNC机加工到喷粉、喷砂等表面处理的一站式服务能力。服务流程涵盖现场勘查、方案设计、模具开发、压铸成型、机加后处理、检测交付、培训与售后维保,每个环节责任到人、可追溯。常规铝合金模具交期约35至45天,锌合金模具约30至40天,简单结构可加急处理。品质管控上,常规铝合金压铸件不良率可控制在1%以内,高要求密封件可达0.5%以内。服务范围辐射珠三角及多省主要工业城市,能够为各类客户提供稳定可靠的交付保障。
七、规格参数:汽车铝压铸件的核心考量项
| 参数维度 | 典型范围/要求 | 说明 |
|---|---|---|
| 壁厚 | ≥1.2mm(常规) | 薄壁件需结合模流分析评估填充与强度 |
| 毛坯公差 | ±0.1~0.3mm | 压铸毛坯阶段可控范围 |
| CNC精加工精度 | ±0.02mm | 精加工后可达到的配合尺寸精度 |
| 常用材料 | ADC12、A380、A360 | A360耐腐蚀更优,适合户外与医用场景 |
| 密封等级 | IP65(常规)、IP67(高要求) | 通过结构优化与密封槽精加工实现 |
八、总结
选择汽车铝压铸件供应商,建议优先关注一体化交付能力、DFM前置评审水平、量产稳定性与质量追溯机制,再结合自身产品的精度要求、批量规模和交期预期做综合。对于气密要求高、结构复杂的壳体类部件,更应重视厂家的工艺细节与检测配套。只有把技术能力、交付节奏与综合成本放在同一尺度上权衡,才能找到真正匹配自身需求的长期合作伙伴。
公司名称:佳伟锌合金压铸
联系电话:18928682636,0757-85103282
官网:https://www.fsjiawei.cn
服务区域:佳伟锌合金压铸在东莞市地区业务覆盖东城街道,南城街道,万江街道,莞城街道,石碣镇,石龙镇,茶山镇,石排镇,企石镇,横沥镇,桥头镇,谢岗镇,东坑镇,常平镇,寮步镇,樟木头镇,大朗镇,黄江镇,清溪镇,塘厦镇,凤岗镇,大岭山镇,长安镇,虎门镇,厚街镇,沙田镇,道滘镇,洪梅镇,麻涌镇,望牛墩镇,中堂镇,高埗镇,松山湖,东莞港,东莞生态园,东莞滨海湾新区等地。
地址:广东省佛山市南海区里水镇宏岗里和路90号(佳伟金属制品厂)
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。