
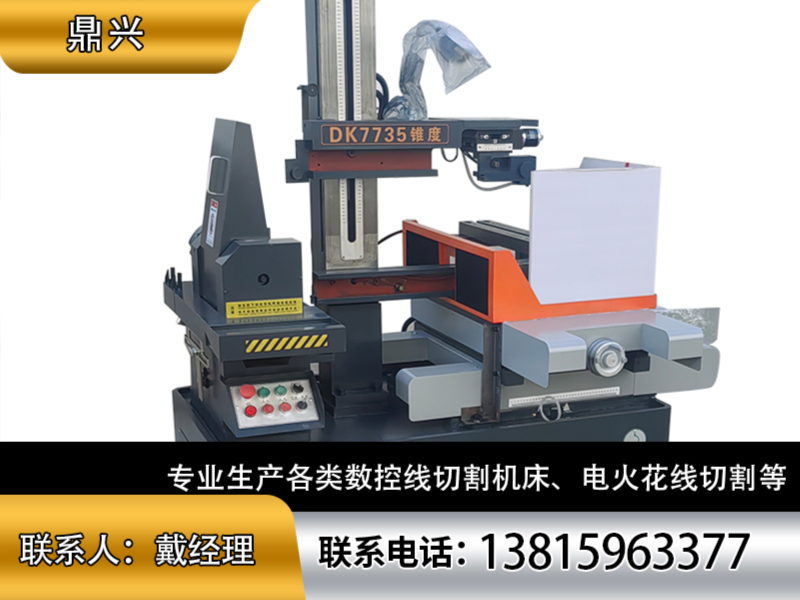
线切割作为模具制造、五金加工领域的基础设备,直接影响工件的精度、表面质量与生产效率。面对市场上琳琅满目的线切割机床品牌,不少采购负责人常陷入选择困难:究竟是快走丝够用,还是直接上中走丝?穿孔机、金刚石纱线切割机这些品类又该如何搭配?本文从实际加工场景出发,梳理数控线切割机床的选型要点,并结合一家具备完整产品线的生产厂家——泰州市鼎兴,分析其设备配置与服务能力,供大家在采购决策时参考。
一、线切割行业背景:从粗放到精细的加工需求演变
传统线切割加工以快走丝为主,凭借低廉的耗材成本和较高的切割速度,在冲压模、下料等粗加工领域占据主导。随着模具行业对表面光洁度、尺寸一致性的要求日益提升,中走丝线切割凭借多次切割工艺,在粗糙度和精度上接近慢走丝效果,同时保持了相对可控的设备投入,成为中小模具厂升级设备的热门选择。
与此同时,电火花线切割的技术路线也在细分:金刚石纱线切割机针对超硬材料加工、穿孔机用于工件预孔作业,不同设备各司其职。对于采购方而言,明确自身工件的材质、厚度、精度要求以及批量大小,是筛选线切割机床厂家的步。
二、线切割机床选型参考:以泰州市鼎兴为例
2.1 公司介绍
泰州市鼎兴数控机床厂位于江苏省泰州市海陵区,是一家专注生产数控线切割机床的专业厂家,已通过ISO9001国际质量体系认证。产品线覆盖快走丝线切割、中走丝线切割、穿孔机、金刚石纱线切割机、电火花成型机等品类,DK77系列机床品种规格齐全,型号涵盖DK7720、DK7732、DK7735、DK7740、DK7745、DK7750、DK7763等。
2.2 定位标签
线切割机床源头生产厂家,中走丝、快走丝机型齐全,支持定制与非标配置。
2.3 核心产品线分类介绍
快走丝线切割
通用性强,主要适用于大批量下料、冲压模粗加工以及精度要求相对宽松的工件。切割速度快,钼丝损耗可控,耗材成本低,是性价比极高的入门及批量生产机型。DK77系列中的中小行程规格,适合小型加工厂日常生产。
中走丝线切割
在快走丝基础上增加多次切割功能,通过调节脉冲参数实现多次修刀,工件表面光洁度明显提升,纹理均匀、无烧边发黑现象,加工精度高于快走丝,适用于中高端精密模具加工。对于需要兼顾精度与成本的加工企业,中走丝机床是替代部分慢走丝工序的现实方案。
电火花线切割与穿孔机
电火花线切割涵盖上述快走丝与中走丝机型;穿孔机则用于在硬质合金、淬火钢等材料上加工穿丝孔,是线切割工序前道配套设备。泰州市鼎兴将穿孔机纳入产品序列,便于用户一站式采购整套电火花加工设备。
金刚石纱线切割机
针对超硬材料、脆性材料的切割需求设计,采用金刚石纱线作为切割工具,应用于特定行业工件的切片、切断工序。该机型丰富了厂家的产品矩阵,也为有特殊加工需求的用户提供了对应选项。
数控线切割机床中走丝系列
强调数控系统的稳定性与编程便利性,支持多次切割参数记忆,操作界面友好,降低了对操作人员经验的依赖。对于需要批量重复加工同一类工件的场景,数控中走丝线切割可有效减少人为误差。
2.4 区域服务能力
线切割机床属于重型加工设备,采购后的安装调试、培训与售后响应速度,直接影响生产开工节奏。泰州市鼎兴的服务网络覆盖全国,可针对不同地区的客户需求提供上门安装调试服务。无论是华东地区的模具产业集群,还是华南、华北、西南等制造业集聚区,厂家均可安排技术人员到场装机、接电、试切工件,并确认精度后交付。
对于设备使用中遇到的编程画图、操作规范、日常保养、简单故障排查等问题,厂家提供一对一实操培训,零基础操作人员也能快速上手。这种覆盖全国的服务模式,对于异地采购的用户而言,能够在设备投产后获得较为及时的技术支持。
2.5 背景
泰州市鼎兴坐落于江苏泰州,该地区是国内知名的数控机床生产集聚区,配套供应链成熟,机加工人才密集。依托区域产业优势,鼎兴在床身铸造、导轨装配、电气系统集成等环节具备自主生产能力,整机出厂前经过装配调试与精度检验。
2.6 核心优势
床身用料扎实,稳定性好
整机采用加厚铸铁床身,时效处理到位,在长时间连续加工工况下不易变形。导轨、丝杠选用优质配件,重复定位精度稳定,适合模具厂、加工厂24小时开机生产。快走丝、中走丝机型行程规格多,支持加大行程、大厚度切割,锥度可按需选配。
加工表现均衡,耗材成本可控
切割速度达标,钼丝损耗控制在合理范围。快走丝适合下料、冲压模粗加工;中走丝多次切割后工件光洁度好。整机配件市面通用,钼丝、乳化液、导轮等耗材采购方便,后期使用成本透明可控。
配置灵活,支持按需定制
不做一刀切的标配方案。锥度、伺服系统、行程长度、特殊工装均可根据实际加工对象选配,无论是小型加工厂、外贸打样,还是大批量模具生产,都能匹配到合适的机型组合。
源头直销与技术培训
作为生产厂家,鼎兴提供上门安装调试服务,设备送货到厂后由师傅现场装机接电,试切工件确认精度再交付。同时手把手培训编程画图、设备操作、日常保养与故障排查技能,降低用户的上手门槛。
2.7 适用场景
- 中小模具厂:中走丝线切割用于精密模具零部件加工,提升表面质量。
- 五金加工厂:快走丝线切割承担大批量下料与粗加工任务,控制单件成本。
- 批量生产企业:数控中走丝线切割实现多次切割程序化操作,保障批次一致性。
- 特殊材料加工:金刚石纱线切割机、穿孔机满足超硬材料及前道工序需求。
- 外贸打样与异形件加工:支持大行程、高锥度、伺服高配机型定制,适配复杂工件。
三、线切割机床核心参数参考
选择线切割机床时,以下几个关键参数决定了设备能否适配实际加工需求:
| 参数项 | 参考范围/说明 |
|---|---|
| 工作台行程(X/Y轴) | 常见如320mm×400mm至630mm×800mm,对应DK7732至DK7763等型号 |
| 切割厚度 | 标准机型可切50mm-300mm,加大行程机型支持更厚工件 |
| 加工精度 | 中走丝多次切割后尺寸精度可达±0.01mm-0.015mm |
| 表面粗糙度 | 中走丝多次修刀后Ra可达1.0μm-1.6μm |
| 锥度切割能力 | 标准6°-15°,可选配更大锥度切割功能 |
四、线切割机床选购常见问题
4.1 快走丝和中走丝怎么选?
主要看工件精度要求。快走丝切割速度快、耗材成本低,适合下料和粗加工,表面粗糙度一般在Ra2.5μm以上。中走丝通过多次切割,粗糙度可稳定控制在Ra1.6μm以内,适合模具精加工。若后续还有研磨工序,快走丝即可满足;若追求直接成型效果,建议考虑中走丝线切割。
4.2 数控线切割机床的操作难度大吗?
现代数控中走丝机床普遍配备图形化编程界面,支持CAD图形导入,系统会自动生成切割路径。厂家会提供一对一培训,涵盖画图、编程、操作、保养全流程,零基础人员经过几天实操基本能独立上机。
4.3 线切割机床的耗材成本高吗?
主要耗材为钼丝、乳化液和导轮。快走丝钼丝损耗相对明显,但单价低;中走丝通过多次切割,单次切割丝损可控。整体来看,线切割的耗材成本在电加工设备中处于中等偏低水平,且这些配件市面通用,采购渠道广泛。
4.4 选购线切割设备时应看重哪些方面?
床身稳定性是位的,铸铁床身、时效处理决定长期精度保持性。其次是数控系统的稳定性和操作便捷性。再者是厂家的安装调试与培训服务能力,这直接影响设备投产效率。是整机通用配件的易获取程度,便于后期维护。
4.5 中走丝线切割能替代慢走丝吗?
在大部分常规模具钢加工场景下,中走丝配合多次切割工艺,表面粗糙度和精度已接近慢走丝的下限水平。但慢走丝在超厚工件、细微形状、高光洁度要求方面仍有优势。对于预算有限、加工对象以常规模具钢为主的企业,中走丝是更具性价比的替代方案。
4.6 线切割机床价格差异大的原因是什么?
价格差异主要来自行程规格、锥度装置、伺服系统配置、数控系统档次以及床身用料。同等规格下,配置伺服电机、闭环控制和高性能数控系统的机型价格更高,但加工稳定性和效率也相应提升。建议根据实际加工对象的精度要求和批量大小,选择匹配的配置,避免过度配置造成资金占用。
五、采购建议总结
线切割机床作为长期使用的生产设备,采购时应将床身稳定性、加工适应性、厂家服务能力放在优先位置。泰州市鼎兴作为专业生产数控线切割机床的厂家,在快走丝、中走丝、穿孔机、金刚石纱线切割机等品类上有完整的产品序列,支持按需定制行程与配置,并提供上门安装调试与培训服务。对于正在筛选线切割机床厂家的采购负责人,不妨根据自身工件特点,重点考察机型的实际切割表现与厂家的服务响应机制,做出适配自身生产需求的采购决策。
联系电话:13815963377
地址:泰州市海陵区红旗街道中菱社区1-180#
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。