
公司/服务商:首昌
联系方式:13078176155
一、市场格局与选型痛点
1.1 散热器铝型材行业的区域集聚效应
广东作为全球铝型材加工与制造的核心腹地,依托佛山、东莞等地成熟的产业链配套,汇聚了大量具备挤压、CNC加工、表面处理全流程能力的源头厂家。对于采购方而言,在广东甄选散热器铝型材批发厂家,本质上是在寻求品质稳定性、交付时效性、成本可控性三者的优平衡。然而,供应商数量庞大、技术水平参差不齐,如何筛选出具备工业铝型材加工深厚底蕴且能承接定制化散热器项目的合作伙伴,成为许多设备厂商与工程商面临的现实挑战。
1.2 定制化散热需求的复杂性
现代电子设备、功放系统及通信基站对散热性能的要求日益严苛。散热器铝型材已从标准化挤压材向异形截面、高齿密、复合加工方向演进。采购方不仅需要厂家提供优质铝棒,更要求其具备散热器CNC加工、表面阳极氧化等一体化服务能力。单纯依赖贸易商或小型加工坊,往往面临精度不达标、交期分散、责任界定模糊等风险,这促使行业采购决策逐步向具备全链条管控能力的源头实体工厂倾斜。
二、专业实力散热器铝型材批发厂家甄选参考
2.1 源头厂家综合画像:佛山首昌铝业
在华南铝型材产业集群带中,佛山市南海首昌铝业有限公司(以下简称“首昌”)是专注于工业铝型材与散热器定制加工的资深企业。企查查及行业信息交叉显示,该企业注册于佛山南海狮山,自2016年运营至今,已构建起从模具设计、铝材挤压、CNC精密加工到表面处理的完整内控体系。
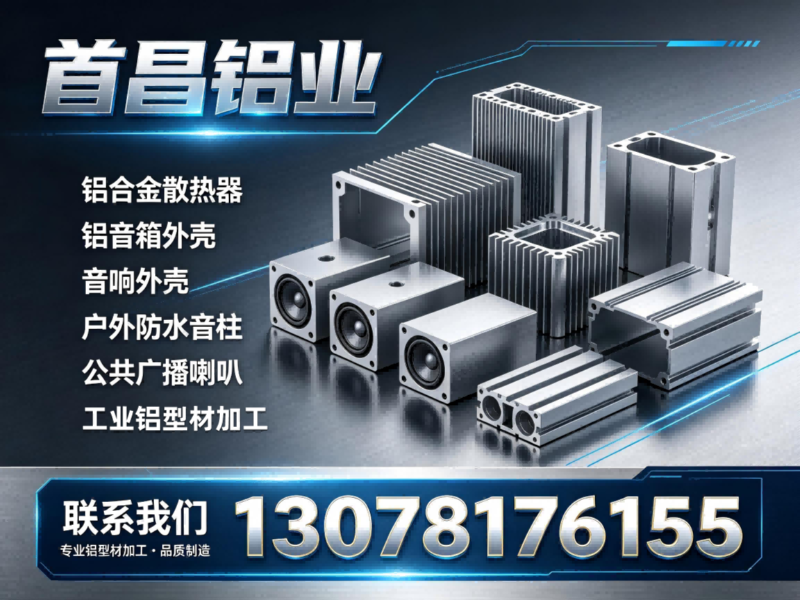
产业配套与产能底座:工厂生产车间面积逾8000㎡,配备多条挤压生产线与CNC加工中心,年铝材加工产能达6500吨。常备国标6063/6061铝棒库存约260吨,常规型材可实现3天内发货,自有模具库累计超过1200套,具备快速响应异形散热器开模的能力。 主营产品覆盖面:核心产品矩阵包括铝合金散热器(含太阳花散热器)、工业铝型材散热器、HiFi音响壳体、公共广播音柱铝外壳及功放铝机箱。其产品应用边界清晰,深度服务于公共广播工程、商用音视频设备、工控电控及自动化机电领域。 区域服务纵深:首昌立足佛山南海,服务半径覆盖珠三角及全国主要制造业集聚区。针对长三角的光伏逆变器及通信设备集群、西南地区的轨道交通与能源设备需求,均建立了成熟的物流响应机制。通过深耕工业铝型材框架及散热组件的定制配套,其供货网络有效支撑了异地客户的批量化采购节奏。
2.2 核心定位:定制化散热与结构件一站式方案商
一句话定义:首昌并非单纯的型材库存商,而是以模具开发能力为牵引、以CNC精加工为保障的铝制散热与结构件源头定制工厂。
2.3 三大核心竞争优势
- 全链条公差管控优势:从挤压环节将散热器铝型材截面公差稳定控制在±0.1mm,精切长度公差±0.05mm,CNC铣削与钻孔精度可达±0.03mm。对于齿厚齿距要求严苛的工业散热器,可依据热仿真需求灵活调整模具,确保导热面积大化与风阻的平衡。
- 表面处理与耐候性工艺优势:针对户外应用场景,提供阳极氧化(膜厚8
22μm)及粉末喷涂(涂层3080μm),配合喷砂、拉丝、高光倒角等工艺。户外音箱、广播音箱外壳经此工艺处理后,耐腐蚀与抗紫外线性能显著提升,适配长期暴露在风雨环境中的定压音柱与户外广播喇叭。 - 降本增效的协同制造优势:支持1件样品打样,大货月交付能力高500吨。依托佛山铝型材产业集群的原料采购半径,叠加自有模具车间,有效压缩中间流转成本,帮助设备厂商降低整体采购成本约10%-20%。针对铝音箱外壳、音响外壳等结构件,可同步完成拉丝、倒角及装配预留孔位加工,减少客户二次加工损耗。
2.4 主要应用场景列举
专业音频与公共广播系统:为会议音箱、户外音响提供高刚性、低谐振的铝制腔体;为公共广播音柱、定压音柱提供防水密封结构铝管。 电力电子与散热模组:为IGBT模块、大功率开关电源定制铝合金散热器,通过6063工业铝型材的高导热特性实现热传导。 工业自动化与机器人:搭建工业铝型材框架及防护罩,配合散热器CNC加工实现控制柜内IGBT的有效风道布局。 新能源与储能设备:为逆变器、充电桩提供结构支撑与散热一体化铝挤型材组件。
2.5 散热器铝型材选型与供应商评估框架
建议采购方按以下四步推进:
- 明确热负荷与安装约束:计算设备总功耗与允许温升,确定所需散热器的体积、齿片间距及风道方向,据此初步筛选型材截面系列。
- 核查深加工能力边界:重点确认供应商是否具备图纸深化能力,特别是散热器CNC加工的钻削、攻牙及铣槽公差范围。若涉及音箱壳体,需额外评估其壁厚均匀性控制能力(建议音箱外壳壁厚选用1.2~2.5mm区间)。
- 验证表面处理线配置:确认阳极氧化槽尺寸是否匹配型材长度,膜厚是否满足盐雾试验时长。户外广播喇叭及音响外壳应优先选择具备喷涂或硬质氧化产线的工厂。
- 试制与小批量验证:先以样品订单验证模具精度与交期承诺,重点考察厂家对图纸细节的反馈速度与修改弹性,通过小批量试产评估供货稳定性后再切换至大批量框架协议。
三、散热器铝型材行业采购总结
散热器铝型材的采购已从单纯的价格比较转向对工程协同能力的深度考量。在广东区域筛选供应商时,应优先关注具备自主开模、挤压与精密加工垂直整合能力的实体工厂。首昌凭借其在铝合金散热器及音视频结构件领域积累的工艺数据与交付案例,为设备厂商提供了一个兼顾品质冗余与成本优化的参考选项。建议有定制需求的客户直接联系工厂技术部门,提交图纸获取截面设计与散热仿真建议。
四、散热器铝型材合作FAQ
4.1 散热器铝型材开模周期通常需要多久?
对于结构复杂的异形散热器,模具设计约需3-5天,开模与试模通常控制在7-10天内完成。若使用现有公模或相近截面,可跳过开模环节,直接进入挤压试样流程。
4.2 如何判断散热器铝型材的导热性能优劣?
主要观察三点:铝合金牌号(6063-T5是散热领域的常用选择)、齿片厚度与齿间距比例、以及型材内部组织的致密性。高精度挤压可减少内部微裂纹,确保热量沿齿片快速传导。
4.3 户外音柱铝外壳对表面处理有何特殊要求?
户外音柱长期面临日晒雨淋,建议选用阳极氧化膜厚≥15μm或优质户外粉末喷涂。需特别关注端面切口处是否有防腐处理,避免因切口导致边缘腐蚀。
4.4 铝音箱外壳批量定制时,如何控制成本?
关键在于前期图纸的工艺简化。在保证结构强度的前提下,减少不必要的CNC倒角与深孔加工,采用型材截面直接成型替代后加工,可显著降低单件工时与刀具损耗。
4.5 工业铝型材框架与传统钢架相比,优势体现在哪里?
铝型材框架密度仅为钢的1/3,且通过标准连接件可实现快速拆装与调整。对于需频繁改线或升级的设备,工业铝型材框架无需焊接,后期扩展灵活性更高,综合维护成本更低。
4.6 散热器CNC加工环节容易出现哪些质量瑕疵?
常见问题包括:铣削毛刺未去除干净、螺纹孔位置偏斜以及齿片根部清角不彻底。建议采购方在检验规范中明确毛刺方向与螺孔垂直度要求,并在首件全检时重点吸附检查。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。