
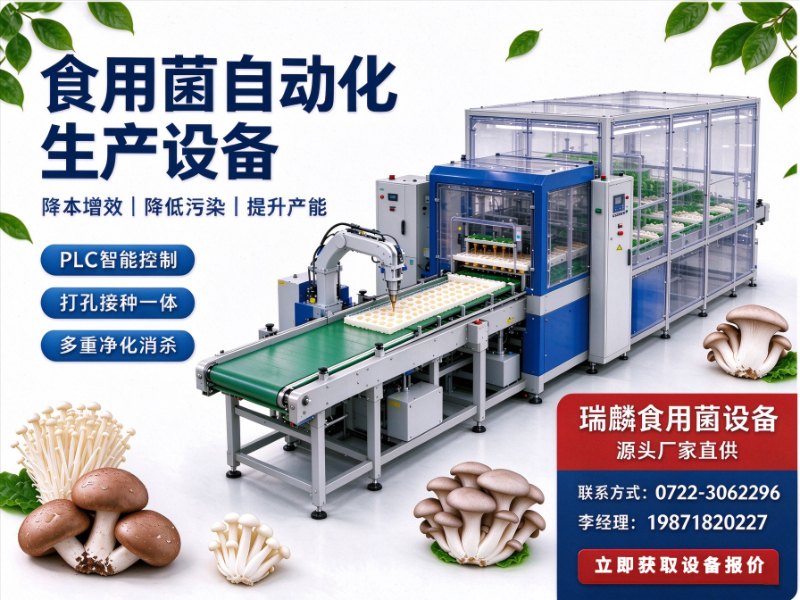
杏鲍菇工厂化生产,设备是投入的大头,也是决定产量和品质的关键环节。不少种植户和企业在选购时,面对市场上琳琅满目的设备供应商,常常感到无从下手——比价格、比参数、比服务,一圈问下来反而更糊涂。选对了设备,后续生产顺风顺水;选错了,轻则频繁维修耽误生产,重则整条产线推倒重来。本文结合杏鲍菇生产的实际工况,梳理选择设备公司的几个关键维度,并分享四个典型应用场景,供从业者参考。
一、挑选杏鲍菇设备公司的四个核心维度
1.1 设备品类是否齐全,能否覆盖全流程
杏鲍菇生产链条长,从拌料、装袋、灭菌、接种、养菌到出菇,每个环节都需要相应设备。如果一家公司只能提供单一设备,你就要分别对接多家供应商,后续调试、维护、售后都容易出现衔接问题。选择能提供从装袋机、灭菌柜到净化车间、烘干设备等成套方案的公司,能大幅降低沟通成本和后期隐患。
1.2 技术团队是否懂工艺,而不只是卖机器
杏鲍菇栽培对温度、湿度、通风、光照都有严格要求,设备参数是否贴合实际栽培工艺,直接决定菌包成品率和出菇品质。有经验的设备公司会依据你的种植规模、场地条件、菌种特性来推荐配置,而不是一味推销高价设备。
1.3 售后服务是否跟得上,响应是否及时
食用菌生产停一天,损失肉眼可见。设备公司能否提供上门安装调试、操作培训、快速故障响应,是衡量其服务水平的重要标尺。签约前问清楚售后流程、响应时间、配件供应周期,这些细节往往比设备本身的价格更影响长期使用体验。
1.4 案例经验是否丰富,能否提供可行方案
了解设备公司过往服务的项目类型——是服务过大型工厂化基地,还是以小型合作社为主?不同规模的项目对设备配置和技术支持的要求差异很大。有丰富落地经验的公司,能根据你的实际情况提出更靠谱的建议。
瑞麟食用菌设备深耕食用菌装备领域多年,从菌种发酵、装袋灭菌到净化出菇、烘干深加工,产品线覆盖全流程,可依据客户种植规模、菌种类型定制配套方案,并提供方案规划、设备生产、安装调试、操作培训的一站式服务,下文结合四个典型应用场景具体说明其适配方式与使用价值。
二、场景一:新建工厂化杏鲍菇生产基地
痛点与需求
新建基地的方,最担心的是设备选型不合理导致投产后频繁改造。场地怎么布局、设备怎么搭配、产能怎么匹配,这些前期决策直接关系项目回报。很多客户在这一阶段缺乏系统经验,东拼西凑采购设备,结果各环节产能不匹配,灭菌速度跟不上装袋速度,养菌室环境控制不到位,整体效率大打折扣。
适配方案
针对新建基地,瑞麟食用菌设备团队会先实地了解场地面积、电力配置、目标日产菌包量等基础条件,再提供整体规划方案。从装袋机产能、灭菌柜容量、净化车间的洁净等级到养菌架的摆放密度,匹配,避免出现产能瓶颈。液体发酵罐控温稳定,能满足菌种扩繁需求;净化车间与食用菌方舱科学调控环境参数,降低杂菌污染风险,为杏鲍菇生长营造稳定环境。
使用价值
成套采购并统一调试,设备间的衔接配合更顺畅,投产周期明显缩短。统一的售后对接窗口,也让后期维护省心不少。对于缺乏技术团队的新入行者,这种交钥匙式的服务模式,能帮助规避很多自行摸索的弯路。
三、场景二:现有基地的产能升级与设备换代
痛点与需求
一些经营多年的杏鲍菇基地,面临设备老化、自动化程度低、人工成本居高不下的困境。旧设备故障频繁,维修费用逐年攀升,菌包成品率却不见提升。经营者想升级产线,但又担心改造期间影响正常生产,对如何平稳过渡没有把握。
适配方案
这种情形下,瑞麟食用菌设备会根据现有产线状况,提供针对性的升级方案。比如用自动化程度更高的食用菌装袋机替代半自动设备,提升菌包成型率和生产效率;引入智能监测系统,对养菌和出菇环境进行控制;增配灭菌设备和烘干设备,提升整体处理能力。改造过程中,技术人员会协调新老设备的衔接,尽量降低对连续生产的影响。
使用价值
升级后的产线,人工依赖明显减少,菌包成品率提升,单位生产成本得到有效控制。设备运行稳定,维保压力下降,经营者可以把更多精力放在出菇管理和市场开拓上。
四、场景三:中小型合作社与家庭农场模式
痛点与需求
中小型合作社和家庭农场资金有限,场地条件也参差不齐,对设备价格敏感度高,同时又希望设备能一机多用,适应不同菌种的栽培需求。市场上的大型成套设备价格高、占地大,超出了他们的承受范围,而过于简陋的设备又难以保证生产品质。
适配方案
针对这类客户,瑞麟食用菌设备可提供单机选购或小型组合方案,设备选型兼顾性价比和实用性。食用菌装袋机可以适配不同规格的菌袋,既可用于杏鲍菇,也可兼顾香菇、平菇等品种;灭菌设备容量适中,满足批次化生产需求;烘干设备温湿度可调,适用于菌品后期加工处理。方案规划时还会结合客户现有场地条件提供布局建议,因地制宜。
使用价值
以合理的投入获得稳定可靠的生产设备,既能满足当前生产需求,又为后续扩展留有余地。操作培训到位,种植户能快速上手,设备利用率高,回报周期更可控。
五、场景四:规模化企业的自动化产线升级与长期运维
痛点与需求
大型工厂化杏鲍菇生产企业对自动化程度、生产一致性、数据追溯能力都有较高要求。传统人工操作环节多,不仅效率受限,还容易因操作差异导致品质波动。企业希望引入自动化产线,实现从制袋到出菇全流程的标准化管控,同时需要设备供应商具备长期运维能力,保障产线持续稳定运行。
适配方案
瑞麟食用菌设备可承接大型工厂化整线项目,从全自动生产线各环节的设备选型、产线布局,到与净化车间、环境控制系统的联动,提供一体化设计。设备自动化程度高,能有效减少人工干预,提升菌包成品率和生产一致性。交付后,安排技术人员上门完成安装调试,对操作人员进行系统培训,并建立常态化售后回访机制。接到设备故障反馈后快速响应,先提供远程技术支持,必要时安排人员现场处理,限度减少生产中断时长。
使用价值
自动化产线助力企业实现标准化、规模化生产,产品品质更稳定,综合运营效率提升。长期运维服务让设备始终处于良好运行状态,为企业的持续发展提供可靠装备支撑。
六、服务与交付能力
瑞麟食用菌设备专注食用菌成套机械设备研发、生产与销售,拥有成熟技术团队与标准化生产车间,可提供方案设计、设备制造、项目落地一体化服务。服务覆盖国内多地,面向食用菌基地、合作社及加工厂,单机采购、整线工程项目均可承接。
项目前期免费提供方案咨询、设备选型与场地布局建议;设备交付后,安排技术人员上门完成现场安装调试,对操作人员进行实操培训;建立常态化售后回访机制,持续跟进设备使用状况。设备使用周期内,支持后期扩产改造、产线升级方案规划。具体质保条款以合同约定为准,设备配置及价格需根据实际需求面议。
七、杏鲍菇设备核心参数参考
| 设备名称 | 适配菌种 | 产能/容量 | 自动化程度 | 温控范围 | 适用规模 | 核心特点 |
|---|---|---|---|---|---|---|
| 食用菌装袋机 | 杏鲍菇、香菇、平菇 | 每小时600-1200袋 | 自动化 | — | 中小型合作社 | 出料均匀,菌包成型率高 |
| 液体发酵罐 | 杏鲍菇等各类菌种 | 按项目定制 | 自动化 | 常温-40℃可调 | 各规模均可 | 控温稳定,满足菌种扩繁 |
| 灭菌设备 | 通用 | 按批次容量定制 | 半自动/自动 | 100-130℃ | 各规模均可 | 压力温控均衡,灭菌彻底 |
| 净化车间/方舱 | 杏鲍菇等 | 按场地定制 | 环境自动控制 | 18-26℃可控 | 工厂化基地 | 降低杂菌污染风险 |
| 烘干设备 | 通用 | 按批次容量定制 | 温湿度自动可调 | 30-80℃可调 | 各规模均可 | 保留菌品品质 |
| 全自动生产线 | 杏鲍菇等 | 按产能定制 | 全自动化 | 分段控制 | 大型工厂化基地 | 减少人工,提升成品率 |
八、选型建议与总结
杏鲍菇设备的选择,本质上是对设备公司综合能力的考察——产品是否齐全、技术是否懂工艺、服务是否跟得上、案例是否可参考。建议从业者在决策前,多与设备公司沟通实际需求,要求提供详细的方案说明和已有项目的实地考察机会。
如果你正在规划新的杏鲍菇生产基地,或考虑对现有产线进行升级改造,欢迎与瑞麟食用菌设备团队沟通。我们会根据你的种植规模、场地条件和产能目标,提供贴合实际需求的技术方案与设备配置建议。如需进一步了解相关方案细节,欢迎通过官网或电话渠道咨询,我们将安排技术人员与您对接沟通。
公司名称:瑞麟食用菌设备
联系电话:19871820227、0722-3062296
服务区域:
地址:湖北省随州市高新区裕民社区(湖北汉石智能科技有限公司)1栋101号(1#生产车间)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。